Máy giặt đúc phun Độ đồng trục của ổ trục-bệ ngồi bên ngoài và rò rỉ phốt trục: Đánh giá T1
Để biết thông tin về sản phẩm, hãy xem trang khuôn lồng giặt máy giặt.
Bồn ngoài T1 có thể vượt qua kiểm tra trực quan nhưng vẫn hiển thị sự thay đổi độ căn chỉnh của ổ trục, lực cản trục, tiếp xúc phốt không đều hoặc nước ở giao diện phốt trục sau khi lắp ráp. Những triệu chứng đó không tự xác định được một nguyên nhân. Cấu trúc mốc đúc, hình dạng ổ trục, các bộ phận được chèn, lắp đặt ổ trục, độ đảo trục, tình trạng phốt, tải cố định và phương pháp thử đều có thể ảnh hưởng đến kết quả. Một đánh giá hữu ích sẽ bảo tồn tổ hợp đã được kiểm tra, tách hình học của bộ phận đúc khỏi hành vi lắp ráp quay và sau đó kết nối lại cả hai với kiểm tra rò rỉ được kiểm soát. Ghi lại bản sửa đổi CAD và bản vẽ đã phát hành, cấp nhựa và lô, khoang, trình tự bắn, trạng thái điều hòa, bản sửa đổi hạt dao, nhận dạng vòng bi và phốt, phương pháp lắp ráp, đồ gá và quy trình kiểm tra. Đây là một ví dụ kỹ thuật chung, không phải trường hợp khách hàng hay đặc tả chấp nhận chung.
1. Xác định trục chức năng và chuỗi bằng chứng
Bắt đầu với định nghĩa sản phẩm được phát hành. Xác định các mốc đo được sử dụng để thiết lập bồn, trục ổ trục, nửa đối tiếp, tham chiếu trục và mặt đối diện của vòng đệm. Không thay thế bề mặt cố định dễ dàng cho mốc chức năng mà không có thỏa thuận bằng văn bản. Một lỗ khoan có thể xuất hiện hình tròn trong một phần trong khi trục của nó bị dịch chuyển hoặc nghiêng so với hệ thống chuẩn lắp ráp.
ISO 5459:2024 quy định cụ thể thuật ngữ và quy tắc cho mốc và hệ thống mốc, trong khi ISO 1101:2017 xác định ngôn ngữ ký hiệu và quy tắc giải thích cho các thông số kỹ thuật hình học. Xem ISO 5459:2024 và ISO 1101:2017. Bản vẽ dự án và kế hoạch kiểm tra vẫn phải nêu rõ các đặc điểm chuẩn thực tế, các đặc tính dung sai, tình trạng hạn chế và phương pháp xác minh đối với chiếc bồn này.
Bảo quản danh tính từ mẫu đúc đến đơn vị thử nghiệm được lắp ráp. Ghi lại khoang, thứ tự bắn, thiết lập đo lường, lắp đặt vòng bi, lô bịt kín, trục, đồ gá và kết quả kiểm tra dưới một ID mẫu. Nếu không có chuỗi đó, bản đồ chiều và ảnh rò rỉ có thể mô tả các điều kiện khác nhau.
2. Đo ghế chịu lực đúc trước khi thêm hiệu ứng lắp ráp
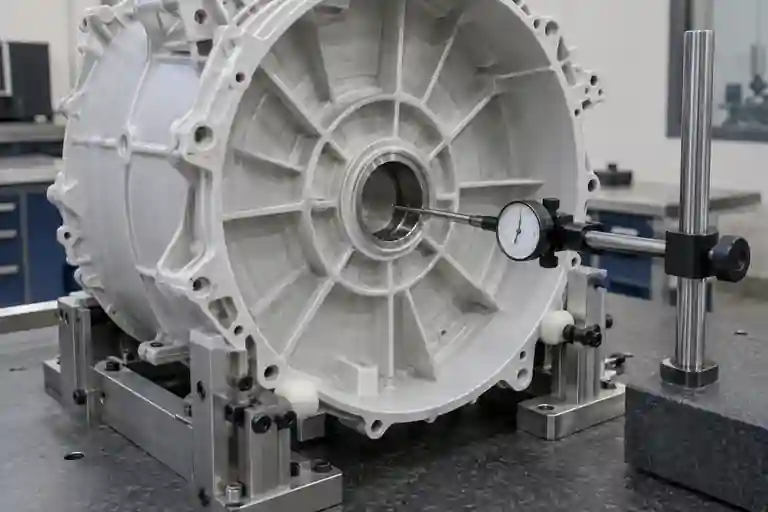
Kiểm tra lồng bên ngoài ở trạng thái tự do hoặc bị hạn chế bằng cách sử dụng các giá đỡ có thể lặp lại để không làm biến dạng vỏ. Chỉ đo kích thước và hình dạng ổ trục ở nơi bản vẽ yêu cầu, sau đó đánh giá vị trí trục hoặc hướng của hệ thống mốc được giải phóng. Ghi lại các điểm hỗ trợ, chiến lược thăm dò, nhiệt độ và trạng thái điều hòa. Loại bỏ và thay thế các mẫu đã chọn để lộ ra biến thể thiết lập.
Tách biệt các tính năng đúc từ các thành phần được cài đặt. Nếu ống bọc kim loại, giá đỡ ổ trục hoặc vật chèn khác được đúc vào, hãy ghi lại sự sửa đổi, tình trạng chỗ ngồi và bề mặt nhìn thấy được của nó. Nếu vòng bi được lắp đặt muộn hơn, hãy giữ lại kết quả lắp đặt trước và sau lắp đặt thay vì coi chúng là một hình học. Tải cài đặt có thể thay đổi chỗ cục bộ hoặc tiết lộ tình trạng không thể nhìn thấy khi quét trạng thái tự do.
3. Liên hệ mô hình bóp méo với bằng chứng đúc khuôn
ISO 20457:2026 cung cấp khuôn khổ dành riêng cho nhựa về dung sai kích thước và hình học cũng như các điều kiện chấp nhận. Nó nhận ra ảnh hưởng của hành vi vật liệu, thiết kế bộ phận, bố trí công cụ, điều kiện xử lý, độ dày không đồng đều, làm mát và cong vênh. Dung sai chức năng phải được xác định trong bộ dữ liệu định nghĩa sản phẩm và được kiểm tra dựa trên khả năng tạo khuôn có thể đạt được. Xem ISO 20457:2026.
So sánh hướng và kiểu khoang của sự thay đổi trục ghế với cách bố trí cổng, chuyển tiếp tường, gân hướng tâm, trùm, khối lượng hạt dao, lịch sử đóng gói, cân bằng làm mát và đẩy ra. Autodesk xác định biên dạng đóng gói, sự thay đổi độ dày và chi tiết chèn khuôn là các yếu tố có thể ảnh hưởng đến hiện tượng cong vênh do co ngót khác nhau và khuyên nên chạy lại các phân tích liên quan sau khi thay đổi thiết kế hoặc quy trình. Xem Hướng dẫn của Autodesk về hiện tượng cong vênh do vi sai.
Sử dụng các thử nghiệm mô phỏng và đúc khuôn để kiểm tra một giả thuyết đã được ghi lại. Một mẫu cải tiến không chứng minh được cơ chế nếu bản đồ khoang, lịch sử quá trình và trạng thái đo không được kiểm soát. Kiểm tra lại quá trình làm đầy, đóng gói, làm mát, đẩy và lắp ráp xuôi dòng sau khi hiệu chỉnh thép hoặc quy trình.
4. Tách biệt tính đồng trục đúc khỏi hoạt động của trục và phốt
Trục ổ trục đúc chỉ là một phần của hệ thống quay. Xem xét độ lắp và chỗ ngồi của ổ trục, tình trạng trục, căn chỉnh ống giao phối, lắp đặt vòng đệm, tình trạng mặt đối diện và tải trọng lắp ráp. Phân biệt độ lệch trục với lỗ khoan với độ lệch trục động; chúng là những quan sát khác nhau và yêu cầu các phép đo khác nhau.
SKF giải thích rằng độ lệch trục với lỗ và độ đảo động có thể tạo ra tải hướng tâm không đồng đều xung quanh mép phốt trục hướng tâm và làm giảm khả năng đi theo trục của nó. Xem Hướng dẫn về phốt trục hướng tâm SKF. Sử dụng dữ liệu của nhà cung cấp vòng bi và vòng đệm đã được công bố để biết các giới hạn của dự án, vật liệu, yêu cầu bề mặt và chi tiết lắp đặt. Bài viết này không quy định giá trị chung về độ đồng trục, độ đảo, độ vừa khít, độ nhám hoặc độ bịt kín.
Kiểm tra con dấu và mặt đối diện theo bộ phận và lô có thể theo dõi được. Ghi lại độ xoắn, hư hỏng, nhiễm bẩn, chất bôi trơn nếu được phê duyệt, độ sâu chèn và tiếp xúc với dụng cụ. Không thay thế con dấu và loại bỏ bản gốc trước khi ghi lại tình trạng đã được kiểm tra; một con dấu mới có thể thay đổi triệu chứng mà không xác định được nguyên nhân.
5. Làm cho việc kiểm tra lắp ráp và rò rỉ có thể lặp lại được
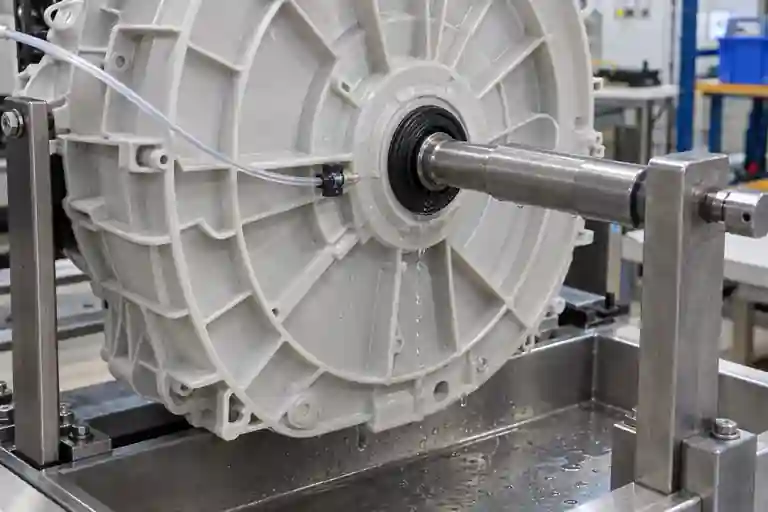
Xác định bản sửa đổi nửa khớp nối đã được phê duyệt, vòng bi, trục, vòng đệm, dụng cụ chèn, trình tự buộc chặt, giá đỡ đồ gá và thời gian điều hòa. Sau đó, xác định môi trường thử nghiệm, mức hoặc áp suất, nhiệt độ, hướng, độ ổn định, vùng quan sát, khoảng thời gian và quy tắc đạt/không đạt trong quy trình dự án. Thiết bị cố định phải đỡ bồn mà không buộc bệ đỡ thẳng hàng hoặc mở khớp.
Sử dụng các tổ hợp có thể theo dõi và thay đổi từng đầu vào được kiểm soát. Phân biệt kiểm tra phốt trục tĩnh với kiểm tra quay và với chu trình thiết bị hoàn chỉnh. Làm khô thiết bị cố định giữa các lần kiểm tra, xác minh rằng nước không di chuyển từ bề mặt khác và giữ lại cả bộ phận đạt và không đạt để so sánh. Khu vực ổ trục bị ướt là bằng chứng để định vị; nó không phải là bằng chứng cho thấy tính đồng trục đúc là nguyên nhân duy nhất.
6. Đóng T1 bằng bằng chứng liên kết chiều, lắp ráp và thử nghiệm
| Đánh giá mục | Đầu vào được kiểm soát | Câu hỏi kết thúc | Bằng chứng |
|---|---|---|---|
| Thiết lập dữ liệu | Các tính năng đã phát hành, hỗ trợ và chiến lược thăm dò | Trục chức năng có được thiết lập có thể tái tạo được không? | Thiết lập hồ sơ và đo lặp lại |
| Ghế chịu lực đúc | Trạng thái khoang, bắn, điều hòa và chèn | Mẫu trục có lặp lại theo nhóm mẫu được kiểm soát không? | Bản đồ lỗ/trục được liên kết với lịch sử đúc |
| Lắp ráp xoay | Vòng bi, trục, nửa khớp nối và dụng cụ | Mỗi đơn vị có được lắp ráp theo cùng một phương pháp phát hành không? | Lắp ráp ID khách du lịch và thành phần |
| Giao diện con dấu | Lô niêm phong, mặt đối diện và lắp đặt | Có loại trừ hư hỏng, ô nhiễm và thay đổi chỗ ngồi không? | Kiểm tra trước và sau thử nghiệm |
| Kiểm tra rò rỉ | Lịch thi đấu, phương tiện, định hướng và thời gian | Rò rỉ có lặp lại mà không có vật cố định hoặc sai lệch đường dẫn thay thế không? | Thủ tục phê duyệt, bản đồ khu vực và đơn vị được giữ lại |
| Hành động khắc phục | Giả thuyết được phiên bản và thay đổi được kiểm soát duy nhất | Thay đổi có giải quyết được cơ chế đã được xác minh mà không có lỗi mới không? | Ma trận kiểm tra lại và bằng chứng chiều được cập nhật |
Bảng này là một gợi ý biên tập để kiểm soát dự án, không phải là một tiêu chuẩn ngành. Phạm vi liên quan hiện có trong danh mục khuôn thiết bị, dịch vụ đánh giá khuôn và dịch vụ ép phun. Để kiểm soát hành động khắc phục, hãy xem danh sách kiểm tra lại và hành động khắc phục T1. Để xem xét một bồn tắm bên ngoài cụ thể, gửi CAD và bản vẽ đã phát hành, hồ sơ nhựa và khoang, bản đồ ổ trục, các bản sửa đổi hạt dao và ổ trục, thông tin về trục và phốt, hành trình lắp ráp, bản sửa đổi đồ gá và phương pháp thử nghiệm đã được phê duyệt. Không hứa hẹn dung sai cố định, độ đồng trục, độ đảo, độ vừa khít của ổ trục, độ hoàn thiện bề mặt, giá trị bịt kín, tải trọng lắp ráp, áp suất thử, độ dừng, kết quả nghiệm thu hoặc kết quả giao hàng.
Câu hỏi thường gặp
Nước ở phốt trục có chứng tỏ ổ trục đúc bị lệch trục không?
Không. Hình dạng đúc có thể góp phần, nhưng chỗ ngồi của ổ trục, độ đảo trục, lắp đặt phốt, tình trạng mặt đối diện, căn chỉnh bộ phận tiếp giáp, tải cố định và đường dẫn nước khác cũng có thể ảnh hưởng đến kết quả.
Có thể kiểm tra lỗ ổ trục mà không cần hệ thống mốc không?
Có thể kiểm tra kích thước cục bộ hoặc độ tròn, nhưng nó không thiết lập trục ghế so với cụm chức năng. Hệ thống dữ liệu được giải phóng và điều kiện hạn chế là cần thiết cho quyết định đó.
Nên đo trước hay sau khi lắp vòng bi?
Sử dụng các trạng thái theo yêu cầu của kế hoạch kiểm tra được công bố. Khi việc lắp đặt có thể ảnh hưởng đến chỗ ngồi, hãy ghi lại cả kết quả trước khi lắp đặt và sau khi lắp đặt, đồng thời duy trì khả năng theo dõi nhận dạng thành phần và công cụ.
Việc thay thế phốt trục có đủ để giải quyết vấn đề T1 không?
Không phải tự nó. Việc thay thế có thể thay đổi triệu chứng trong khi hình dạng đúc, chỗ ngồi ổ trục, hoạt động của trục, sự nhiễm bẩn hoặc độ lệch của thiết bị cố định vẫn không được kiểm soát. Kết thúc vấn đề bằng bằng chứng liên quan có thể lặp lại.
Cần cung cấp những gì khi đánh giá ổ trục và phốt T1?
Cung cấp các bản vẽ và CAD đã phát hành, định nghĩa dữ liệu, hồ sơ nhựa và khoang, lịch sử đúc, đo chỗ ngồi ổ trục, sửa đổi hạt dao và ổ trục, dữ liệu độ lệch trục nếu được yêu cầu, nhận dạng lô và lô, hồ sơ lắp ráp, chi tiết cố định, ảnh vùng khuyết tật và tiêu chí kiểm tra đã được phê duyệt.