Coaxialidade do assento do rolamento da cuba externa da máquina de lavar moldada por injeção e vazamento na vedação do eixo: Revisão T1
Para conhecer o contexto do produto, consulte a página do molde da cuba da máquina de lavar.
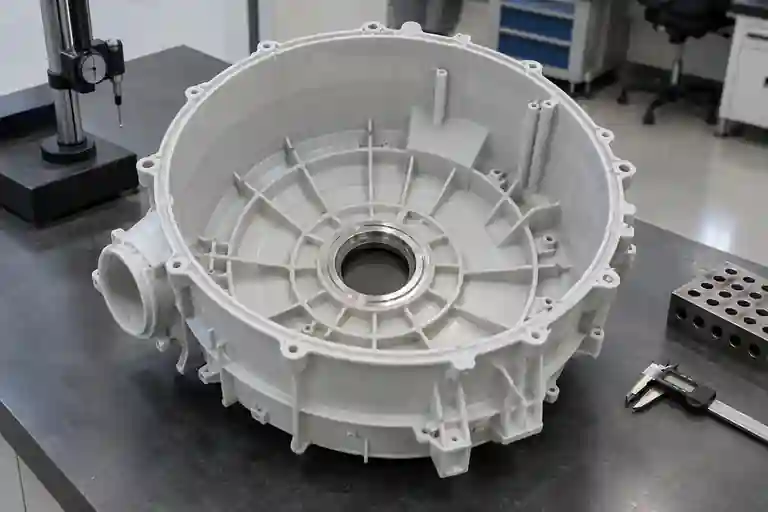
Um tubo externo T1 pode passar por uma verificação visual e ainda assim apresentar variação de alinhamento do assento do rolamento, arrasto do eixo, contato irregular da vedação ou água na interface da vedação do eixo após a montagem. Esses sintomas não identificam uma causa por si só. A estrutura de referência moldada, a geometria do assento do rolamento, os componentes inseridos, a instalação do rolamento, o desvio do eixo, a condição da vedação, a carga do acessório e o método de teste podem afetar o resultado. Uma revisão útil preserva a montagem testada, separa a geometria da peça moldada do comportamento da montagem rotativa e, em seguida, reconecta ambos para um teste de vazamento controlado. Registre o CAD liberado e a revisão do desenho, classe e lote da resina, cavidade, sequência de injeção, estado de condicionamento, revisão da pastilha, identidade do rolamento e da vedação, método de montagem, fixação e procedimento de teste. Este é um exemplo genérico de engenharia, não um caso de cliente ou uma especificação de aceitação universal.
1. Defina o eixo funcional e a cadeia de evidências
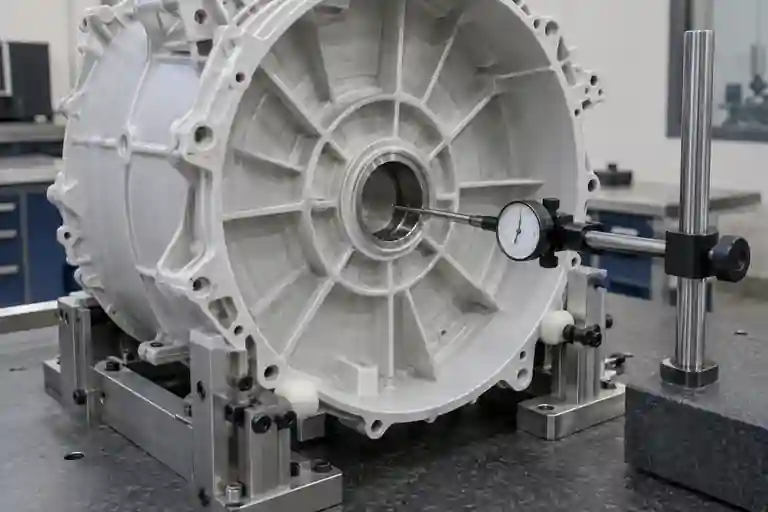
Comece com a definição do produto lançado. Identifique os pontos de referência usados para estabelecer o tubo, o eixo do assento do rolamento, a metade correspondente, a referência do eixo e a superfície de apoio da vedação. Não substitua o dado funcional por uma superfície de fácil fixação sem acordo documentado. Um furo pode parecer circular em uma seção enquanto seu eixo está deslocado ou inclinado em relação ao sistema de referência de montagem.
A ISO 5459:2024 especifica a terminologia e regras para referências e sistemas de referência, enquanto a ISO 1101:2017 define a linguagem de símbolos e regras de interpretação para especificações geométricas. Consulte ISO 5459:2024 e ISO 1101:2017. O desenho do projeto e o plano de inspeção ainda devem indicar as características reais de referência, características toleradas, condição de restrição e método de verificação para esta cuba.
Preservar a identidade desde a amostra moldada até a unidade de teste montada. Registre a cavidade, a ordem dos disparos, a configuração da medição, a instalação do rolamento, o lote de vedação, o eixo, o acessório e o resultado do teste em um único ID de amostra. Sem essa cadeia, um mapa dimensional e uma fotografia de vazamento podem descrever condições diferentes.
2. Meça o assento do rolamento moldado antes de adicionar efeitos de montagem
Inspecione o tubo externo na condição livre ou restringido usando suportes repetíveis que não distorcem o casco. Meça o tamanho e a forma do assento do rolamento somente onde o desenho exigir e, em seguida, avalie a localização ou a orientação do eixo para o sistema de referência liberado. Registre pontos de suporte, estratégia de sonda, temperatura e estado de condicionamento. Remova e substitua as amostras selecionadas para expor variações de configuração.
Separe os recursos moldados dos componentes instalados. Se uma bucha metálica, suporte de rolamento ou outro inserto for moldado, registre sua revisão, condição de assentamento e interface visível. Se os rolamentos forem instalados posteriormente, mantenha os resultados de pré-instalação e pós-instalação em vez de tratá-los como uma única geometria. Uma carga de instalação pode alterar o assento local ou revelar uma condição que não era visível em uma varredura de estado livre.
3. Relacione o padrão de distorção com as evidências de moldagem
A ISO 20457:2026 fornece uma estrutura específica para plásticos para tolerâncias dimensionais e geométricas e condições de aceitação. Ele reconhece a influência do comportamento do material, design da peça, layout da ferramenta, condições de processamento, espessura não uniforme, resfriamento e empenamento. As tolerâncias funcionais devem ser definidas no conjunto de dados de definição do produto e verificadas em relação à capacidade de moldagem alcançável. Consulte ISO 20457:2026.
Compare a direção e o padrão de cavidade da mudança do eixo da sede com o layout da porta, transições de parede, nervuras radiais, ressaltos, massa da pastilha, histórico de empacotamento, equilíbrio de resfriamento e ejeção. A Autodesk identifica perfis de empacotamento, variação de espessura e inserções de molde como fatores que podem influenciar o empenamento por contração diferencial e aconselha a reexecução das análises relevantes após alterações no projeto ou no processo. Consulte Orientações da Autodesk sobre empenamento por contração diferencial.
Use simulação e testes de moldagem para testar uma hipótese documentada. Uma amostra melhorada não prova o mecanismo se o mapa da cavidade, o histórico do processo e o estado de medição não forem controlados. Verifique novamente o enchimento, embalagem, resfriamento, ejeção e montagem posterior após qualquer correção de aço ou processo.
4. Coaxialidade moldada separada do comportamento do eixo e da vedação
O eixo moldado do assento do rolamento é apenas uma parte do sistema rotativo. Revise o ajuste e assentamento do rolamento, a condição do eixo, o alinhamento do tubo correspondente, a instalação da vedação, a condição da contraface e a carga do conjunto. Distinguir o desalinhamento eixo-furo do desvio dinâmico do eixo; são observações diferentes e requerem medições diferentes.
A SKF explica que o desalinhamento entre o eixo e o furo e o desvio dinâmico podem criar uma carga radial desigual em torno de uma borda radial da vedação do eixo e reduzir sua capacidade de seguir o eixo. Consulte Orientação sobre vedação de eixo radial SKF. Use os dados liberados do fornecedor de rolamentos e vedações para limites do projeto, materiais, requisitos de superfície e detalhes de instalação. Este artigo não prescreve um valor universal de coaxialidade, desvio, ajuste, rugosidade ou vedação.
Inspecione a vedação e a superfície de apoio por peça e lote rastreáveis. Registre torção, danos, contaminação, lubrificante se aprovado, profundidade de inserção e contato da ferramenta. Não substitua um selo e descarte o original antes de documentar a condição testada; um novo selo pode alterar o sintoma sem estabelecer a causa.
5. Torne a montagem e os testes de vazamento reproduzíveis
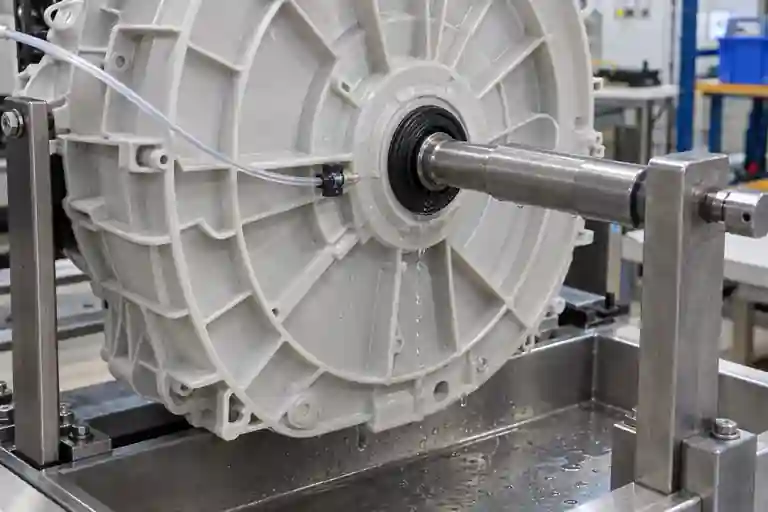
Defina a revisão aprovada da metade correspondente, rolamentos, eixo, vedação, ferramentas de inserção, sequência de fixação, suporte de fixação e tempo de condicionamento. Em seguida, defina o meio de teste, nível ou pressão, temperatura, orientação, estabilização, zona de observação, duração e regra de aprovação/reprovação no procedimento do projeto. O acessório deve apoiar a cuba sem forçar o alinhamento do assento do rolamento ou abrir a junta.
Use montagens rastreáveis e altere uma entrada controlada por vez. Distinguir uma verificação estática da vedação do eixo de um teste rotativo e de um ciclo completo do aparelho. Seque o acessório entre os testes, verifique se a água não está migrando de outra interface e guarde os conjuntos aprovados e reprovados para comparação. Uma área molhada do assento do rolamento é uma evidência de localização; não é prova de que a coaxialidade moldada seja a única causa.
6. Fechar T1 com evidências dimensionais, de montagem e de teste vinculadas
| Item de revisão | Entrada controlada | Pergunta final | Evidência |
|---|---|---|---|
| Configuração de dados | Recursos lançados, suporte e estratégia de investigação | O eixo funcional é estabelecido de forma reprodutível? | Registro de configuração e medição repetida |
| Assento de rolamento moldado | Cavidade, injeção, condicionamento e estado do inserto | O padrão do eixo se repete por grupo de amostras controladas? | Mapa de furo/eixo vinculado ao histórico de moldagem |
| Montagem rotativa | Rolamentos de eixo, semi-rolamentos e ferramentas | Cada unidade foi montada sob o mesmo método liberado? | Viajante de montagem e IDs de componentes |
| Interface de vedação | Lote de vedação, contraface e instalação | Estão excluídos danos, contaminação e variação de assentamento? | Inspeção pré e pós-teste |
| Teste de vazamento | Fixação, meio, orientação e tempo | O vazamento se repete sem fixação ou polarização de caminho alternativo? | Procedimento aprovado, mapa de zonas e unidade retida |
| Ação corretiva | Hipótese versionada e mudança controlada única | A alteração abordou o mecanismo verificado sem um novo defeito? | Matriz de reteste e evidência dimensional atualizada |
Esta tabela é uma sugestão editorial de controle de projeto, não um padrão da indústria. O escopo relacionado está disponível na categoria de moldes para eletrodomésticos, serviço de revisão de moldes e serviço de moldagem por injeção. Para controle de ações corretivas, consulte a lista de verificação de ações corretivas e reteste T1. Para revisar um tubo externo específico, envie o CAD e os desenhos liberados, registros de resina e cavidade, mapa de assento de rolamento, revisões de insertos e rolamentos, informações de eixo e vedação, viajante de montagem, revisão de fixação e método de teste aprovado. Nenhuma tolerância fixa, coaxialidade, desvio, ajuste do rolamento, acabamento superficial, valor de vedação, carga de montagem, pressão de teste, tempo de permanência, resultado de aceitação ou resultado de entrega são prometidos.
Perguntas frequentes
A água na vedação do eixo prova que o assento moldado do rolamento está fora do eixo?
Não. A geometria moldada pode contribuir, mas o assentamento do rolamento, o desvio do eixo, a instalação da vedação, a condição da contraface, o alinhamento das peças correspondentes, a carga do acessório e outro caminho de água também podem afetar o resultado.
O furo do assento do rolamento pode ser verificado sem um sistema de referência?
Uma verificação local do tamanho ou da circularidade é possível, mas não estabelece o eixo do assento em relação à montagem funcional. O sistema de referência liberado e a condição de restrição são necessários para essa decisão.
As medições devem ser feitas antes ou depois da instalação do rolamento?
Use os estados exigidos pelo plano de inspeção divulgado. Quando a instalação puder influenciar o assento, registre os resultados de pré e pós-instalação e mantenha rastreáveis as identidades dos componentes e das ferramentas.
A substituição da vedação do eixo é suficiente para resolver o problema do T1?
Não por si só. Uma substituição pode alterar o sintoma enquanto a geometria moldada, o assentamento do rolamento, o comportamento do eixo, a contaminação ou a polarização do acessório permanecem descontrolados. Encerre o problema com evidências vinculadas repetíveis.
O que deve ser fornecido para uma revisão do assento do rolamento e da vedação T1?
Forneça CAD e desenhos liberados, definições de dados, registros de resina e cavidade, histórico de moldagem, medições de assento de rolamento, revisões de insertos e rolamentos, dados de desvio de eixo, se necessário, identidade e lote de vedação, registros de montagem, detalhes de fixação, fotografias de zonas de defeito e critérios de teste aprovados.