ถังเก็บน้ำเครื่องทำความชื้นแบบฉีดขึ้นรูป การรั่วไหลของตะเข็บเชื่อมด้วยอัลตราโซนิก: รีวิว T1
สำหรับบริบทของผลิตภัณฑ์ โปรดดูที่ หน้าแม่พิมพ์ถังเก็บน้ำเครื่องทำความชื้น
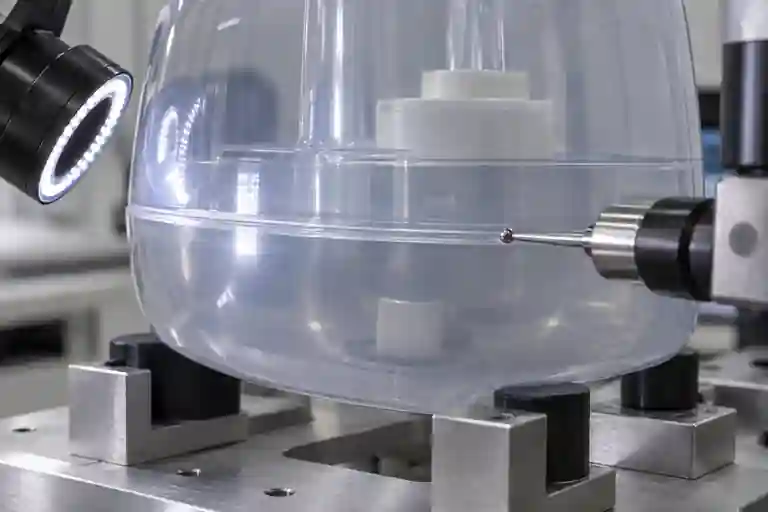
อ่างเก็บน้ำเครื่องทำความชื้นอาจผ่านการตรวจสอบด้วยสายตาและยังคงรั่วไหลไปตามขอบเขตรอยเชื่อมเพียงส่วนเดียว การรั่วไหลอาจเกิดจากการไม่ตรงกันของชิ้นส่วนแม่พิมพ์ การบิดเบี้ยวเฉพาะที่ การสัมผัสกับตัวจัดการพลังงานที่ถูกขัดจังหวะ การปนเปื้อน อุปกรณ์รองรับ การเปลี่ยนแปลงในการเชื่อม หรือการตั้งค่าการทดสอบเอง การตรวจสอบ T1 ที่เป็นประโยชน์จะแยกชั้นเหล่านี้ออก แทนที่จะดูแลทุกรอยเปียกเพื่อเป็นการร้องขอพลังงานเชื่อมมากขึ้น บันทึกการแก้ไขครึ่งถังและแม่พิมพ์ที่ปล่อยออกมา เกรดและล็อตของเรซิน ช่อง ประวัติการขึ้นรูป สภาวะการปรับสภาพ การวางแนวข้อต่อ เวอร์ชันสูตรการเชื่อม เอกลักษณ์ของแตรและฟิกซ์เจอร์ ลำดับการประกอบ และวิธีการทดสอบการรั่ว นี่เป็นตัวอย่างทางวิศวกรรมทั่วไป ไม่ใช่กรณีของลูกค้าหรือมาตรฐานการยอมรับสากล
1. จัดทำแผนที่เส้นทางรั่วและขอบเขตรอยต่อให้สมบูรณ์
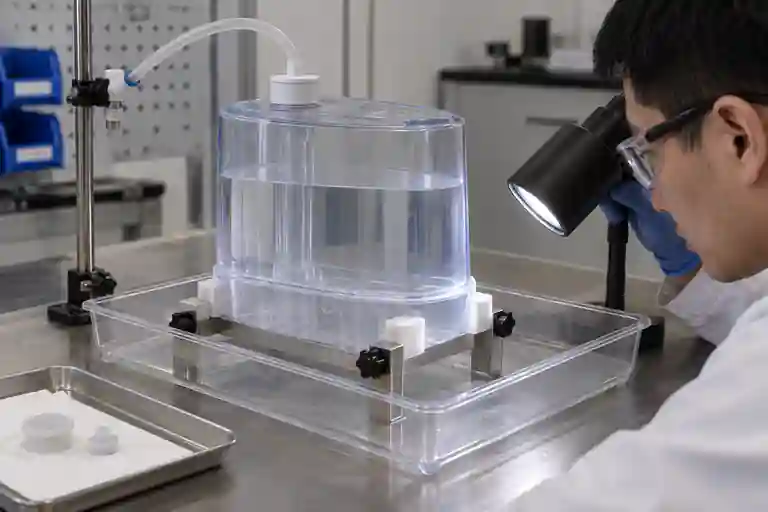
ทำเครื่องหมายตำแหน่งการรั่วไหลที่ต้องสงสัยบนแผนที่โซนปริมณฑล และเก็บชุดประกอบที่ทดสอบไว้ แยกแยะน้ำที่ไหลออกมาจากรอยเชื่อมจากน้ำที่ไหลออกจากฝาปิด วาล์ว ท่อ เกลียว หรือความเสียหายจากการจัดการ ใช้การวางแนวการเติม แสงสำหรับสังเกต และลำดับการหยุดนิ่งเดียวกันสำหรับตัวอย่างเปรียบเทียบ อย่าสรุปเส้นทางการรั่วไหลจากตำแหน่งหยดสุดท้ายเพียงลำพัง
Emerson อธิบายว่าการเชื่อมพลาสติกด้วยคลื่นอัลตราโซนิกจะส่งแรงสั่นสะเทือนผ่านชิ้นส่วน สร้างความร้อนจากการเสียดสีที่ส่วนต่อประสาน ละลายวัสดุ และก่อตัวเป็นรอยเชื่อมในขณะที่เย็นตัวลง คำอธิบายกระบวนการดังกล่าวช่วยกำหนดว่าควรรวบรวมหลักฐานที่ใด แต่ไม่ได้ให้สูตรโครงการ ดู การเชื่อมพลาสติกด้วยอัลตราโซนิกของ Emerson Branson
2. ตรวจสอบรูปทรงที่ขึ้นรูปก่อนประเมินรอยเชื่อม
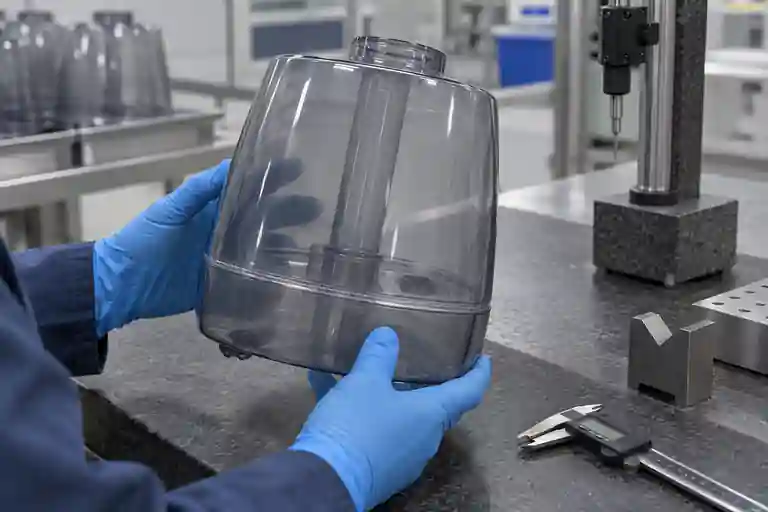
วัดครึ่งถังทั้งสองในสภาพปลอดหรือควบคุมที่ได้รับอนุมัติก่อนทำการเชื่อม ตรวจสอบความเรียบของระนาบร่วม โปรไฟล์ขอบเขต ขั้นในพื้นที่ การเปลี่ยนผ่านของผนัง ความต่อเนื่องของตัวกำกับพลังงาน และคุณลักษณะการระบุตำแหน่งที่ป้องกันการเคลื่อนตัวด้านข้าง การประกอบแบบเชื่อมสามารถปกปิดส่วนที่ให้มาครึ่งหนึ่งที่ไม่ตรงกัน ในขณะที่การจับยึดมากเกินไประหว่างการตรวจสอบสามารถซ่อนการบิดเบี้ยวที่ขัดขวางการสัมผัสได้
ISO 20457:2026 กำหนดกรอบการทำงานเฉพาะสำหรับพลาสติกสำหรับความคลาดเคลื่อนด้านมิติและเรขาคณิต และหมายเหตุว่าวัสดุ การออกแบบชิ้นส่วน โครงร่างเครื่องมือ สภาวะการประมวลผล ความหนาไม่สม่ำเสมอ และการระบายความร้อนสามารถส่งผลต่อความแม่นยำของชิ้นส่วนที่ขึ้นรูปได้ ความคลาดเคลื่อนของการทำงานและสถานะการตรวจสอบยังคงอยู่ในชุดข้อมูลคำจำกัดความของผลิตภัณฑ์ ดู ISO 20457:2026
Autodesk อธิบายว่าการบิดเบี้ยวเป็นการเสียรูปที่เกี่ยวข้องกับการเปลี่ยนแปลงของการหดตัวและความเครียดภายใน รวมถึงการระบายความร้อนที่ไม่สม่ำเสมอและสภาวะกระบวนการที่ไม่สอดคล้องกัน ใช้ตัวอย่างที่เชื่อมโยงกับช่องและบันทึกกระบวนการควบคุมเพื่อทดสอบสมมติฐานดังกล่าว แทนที่จะปรับช่างเชื่อมก่อน ดู การแก้ไขปัญหาการบิดเบี้ยวของ Autodesk
3. ตรวจสอบการออกแบบข้อต่อ การจัดตำแหน่ง และการควบคุมแฟลชร่วมกัน
คู่มือการประกอบพลาสติกอัลตราโซนิกของ Dukane อธิบายถึงตัวกำหนดทิศทางพลังงานว่าเป็นคุณลักษณะแบบหล่อที่เน้นการสัมผัสเริ่มต้นและหลอมละลายที่ข้อต่อ นอกจากนี้ยังตั้งข้อสังเกตอีกว่าตัวผู้อำนวยการด้านพลังงานเพียงอย่างเดียวไม่ได้ให้การจัดตำแหน่งหรือการควบคุมแฟลช ฟังก์ชั่นเหล่านั้นต้องมาจากการออกแบบชิ้นส่วนหรือฟิกซ์เจอร์ สำหรับการปิดผนึก พื้นผิวผสมพันธุ์จำเป็นต้องควบคุมความเรียบและความขนาน และแนวคิดข้อต่อที่เลือกจะต้องเหมาะสมกับข้อกำหนดของเรซินและการใช้งาน ดู Dukane Guide to Ultrasonic Plastics Assembly
ตรวจสอบภาคตัดขวางที่เผยแพร่ แทนที่จะคัดลอกมิติทั่วไปจากคำแนะนำ มองหาส่วนที่ควบคุมพลังงานที่ถูกขัดจังหวะหรือเสียหาย ความอดอยากของเรซิน การลดลงก่อนที่จะพังทลายลง การรบกวนที่ขัดขวางไม่ให้มีที่นั่ง และแสงวาบที่เข้าสู่พื้นที่ใช้งานหรือความสวยงาม การเปลี่ยนแปลงการออกแบบใดๆ จะต้องได้รับการประเมินความสามารถในการขึ้นรูป การวางตำแหน่ง การสร้างรอยเชื่อม และส่วนต่อประสานของถังที่สมบูรณ์
4. ล็อคอินพุตการเชื่อมและข้อมูลประจำตัวของอุปกรณ์
บันทึกเวอร์ชันสูตรที่ได้รับอนุมัติและการติดตามจริงสำหรับแต่ละตัวอย่างที่อุปกรณ์รองรับ แตรบันทึกเสียง บูสเตอร์ คอนเวอร์เตอร์ แอคชูเอเตอร์ อุปกรณ์ติดตั้ง อุปกรณ์รองรับรัง สถานะการบำรุงรักษา และการวางแนวชิ้นส่วน ชื่อพารามิเตอร์ที่ไม่มีอุปกรณ์และหน่วยที่เกี่ยวข้องจะไม่สามารถตรวจสอบย้อนกลับได้ อย่าเปรียบเทียบเครื่องจักรหรือชุดเครื่องมือที่แตกต่างกันราวกับว่ามีเงื่อนไขเดียวกัน
คำแนะนำเกี่ยวกับอุปกรณ์ของ Emerson เน้นการเลือกเทคโนโลยีการเชื่อมต่อสำหรับรูปทรงของอุปกรณ์และความต้องการด้านประสิทธิภาพโดยเฉพาะ รวมถึงถังเก็บน้ำและซีลที่มีความต้องการสูง สิ่งนี้สนับสนุนการตรวจสอบกระบวนการที่เป็นกลาง: การเชื่อมด้วยคลื่นเสียงความถี่สูงไม่ควรถือว่าถูกต้องเพียงเพราะใช้ในการทดลองครั้งแรก ดู โซลูชันการเชื่อมพลาสติกของ Emerson Branson สำหรับเครื่องใช้ไฟฟ้า
5. ทำให้การทดสอบการรั่วสามารถทำซ้ำได้
กำหนดของเหลวที่ได้รับการอนุมัติ ระดับการเติมหรือความดัน สภาวะการปรับสภาพ อุณหภูมิ เวลาพัก การวางแนว พื้นที่สังเกต และวิธีการผ่าน/ไม่ผ่าน แยกการทดสอบอ่างเก็บน้ำแบบคงที่ออกจากการทดสอบอุปกรณ์ที่ประกอบ และจากสภาวะวงจรหรือการขนส่งใดๆ ฟิกซ์เจอร์ทดสอบจะต้องรองรับถังตามที่ตั้งใจไว้โดยไม่ต้องบีบรอยเชื่อมหรือเปิดโดยไม่ตั้งใจ
ทำซ้ำการติดตั้งและทดสอบกับชิ้นส่วนที่ตรวจสอบย้อนกลับได้ หากตรวจสอบสาเหตุที่ต้องสงสัย ให้เปลี่ยนอินพุตควบคุมครั้งละหนึ่งรายการเท่านั้น: ครึ่งถัง หนึ่งช่อง หนึ่งฟิกซ์เจอร์ หนึ่งรายการ การแก้ไขสูตรหนึ่งรายการ หรือหนึ่งเงื่อนไขการทดสอบ ทำให้แห้งและตรวจสอบส่วนประกอบระหว่างการทดสอบ เพื่อให้น้ำที่ตกค้างไม่สร้างการเกิดซ้ำที่ผิดพลาด
6. ปิด T1 ด้วยการเชื่อมโยงการขึ้นรูป การเชื่อม และหลักฐานการทดสอบ
| ทบทวนรายการ | อินพุตควบคุม | คำถามปิดท้าย | หลักฐาน |
|---|---|---|---|
| แผนที่รั่ว | การวางแนวถังและวิธีการสังเกต | เส้นทางเริ่มต้นที่ไหน? | ภาพถ่ายโซนและรหัสตัวอย่าง |
| ข้อต่อแบบหล่อ | สภาวะของโพรง การปรับสภาพ และการตรวจสอบ | มีการสัมผัสต่อเนื่องก่อนการเชื่อมหรือไม่? | โปรไฟล์ปริมณฑลและแผนที่รัฐอิสระ |
| การออกแบบร่วมกัน | ส่วนที่วางจำหน่ายและเรซิน | มีการกำหนดการจัดแนว เส้นทางหลอมเหลว และการควบคุมแฟลชหรือไม่ | ส่วน CAD และบันทึกการแก้ไข |
| การเชื่อม | สูตรเขาสัตว์ ฟิกซ์เจอร์และเทรซ | แต่ละตัวอย่างผลิตภายใต้สภาวะที่ทราบหรือไม่ | บันทึกเครื่องและ ID อุปกรณ์ |
| การทดสอบการรั่ว | ลำดับของเหลว ส่วนรองรับ และระยะคงที่ที่ได้รับการอนุมัติ | ผลลัพธ์สามารถทำซ้ำได้โดยไม่มีอคติฟิกซ์เจอร์หรือไม่? | บันทึกการทดสอบและการเก็บรักษาชุดประกอบ |
ตารางนี้เป็นคำแนะนำด้านการควบคุมโครงการด้านบรรณาธิการ ไม่ใช่มาตรฐานอุตสาหกรรม ขอบเขตที่เกี่ยวข้องมีอยู่ใน หมวดแม่พิมพ์เครื่องใช้ไฟฟ้า, บริการตรวจสอบแม่พิมพ์ และ บริการฉีดขึ้นรูป สำหรับการควบคุมการดำเนินการแก้ไข โปรดดู รายการตรวจสอบการดำเนินการแก้ไขและทดสอบซ้ำ T1 หากต้องการตรวจสอบแหล่งกักเก็บเฉพาะ [ส่ง CAD, แบบควบคุม, ข้อมูลจำเพาะของเรซิน, แผนที่ชิ้นส่วนที่ขึ้นรูป, รอยเชื่อม, บันทึกฟิกซ์เจอร์ และวิธีการทดสอบการรั่วไหล] (https://www.chinamoldworks.com/th/submit-inquiry.html) ไม่มีการรับประกันความกว้างของการเชื่อม แรง เวลา การพังทลาย ความทนทาน แรงดันรั่ว ผลการยอมรับ หรือผลลัพธ์ของการเชื่อมคงที่
คำถามที่พบบ่อย
การรั่วไหลหมายความว่าพลังงานล้ำเสียงต่ำเกินไปเสมอไปใช่หรือไม่
ไม่ การรั่วไหลอาจเกี่ยวข้องกับความไม่ตรงกันของแม่พิมพ์ การบิดเบี้ยว การหยุดชะงักของข้อต่อ การปนเปื้อน การจัดตำแหน่ง การรองรับฟิกซ์เจอร์ สถานะของอุปกรณ์ การเปลี่ยนแปลงสูตร หรือวิธีทดสอบ การเพิ่มพลังงานโดยไม่มีการวินิจฉัยอาจเพิ่มความรวดเร็วหรือความเสียหายโดยที่ยังรักษาสาเหตุไว้ไม่ได้
ชุดเชื่อมเพียงอย่างเดียวสามารถระบุได้ว่าถังครึ่งไหนผิด?
ไม่น่าเชื่อถือ วัดและเก็บส่วนที่ขึ้นรูปไว้ทั้งสองส่วนก่อนทำการเชื่อม พร้อมบันทึกช่องและการปรับสภาพ การเชื่อมสามารถดึง ยับยั้ง หรือปกปิดความแปรผันของสถานะอิสระได้
รอยเชื่อมที่มองเห็นได้ต่อเนื่องสามารถพิสูจน์รอยต่อที่ปิดสนิทได้หรือไม่
ไม่ ลักษณะภายนอกเป็นหลักฐานที่มีประโยชน์ แต่ไม่ได้แทนที่การทดสอบการรั่วไหลตามฟังก์ชันที่กำหนดโดยโครงการ ช่องว่างใต้ผิวดินหรือส่วนที่ถูกขัดจังหวะแคบอาจไม่ชัดเจนภายใต้แสงปกติ
แรงฟิกซ์เจอร์ควรบิดเบี้ยวครึ่งหนึ่งเมื่อสัมผัสกันหรือไม่
ฟิกซ์เจอร์การผลิตอาจให้การสนับสนุนและการจัดตำแหน่งที่ได้รับอนุมัติ แต่ไม่ควรใช้เพื่อซ่อนรูปทรงการขึ้นรูปที่ไม่สามารถควบคุมได้ หลักฐานของรัฐอิสระและรัฐประจำควรถูกเก็บรักษาไว้เมื่อมีความสำคัญต่อการทำงาน
สิ่งที่ควรเตรียมมาสำหรับการตรวจสอบรอยเชื่อม T1?
จัดเตรียม CAD และแบบเขียนแบบที่เผยแพร่ บันทึกเรซินและคาว การวัดข้อต่อแบบหล่อ รหัสตัวอย่าง ประวัติการปรับสภาพ อุปกรณ์การเชื่อมและเวอร์ชันสูตร เอกลักษณ์ของแตรและฟิกซ์เจอร์ ร่องรอยของเครื่องจักร ขั้นตอนการทดสอบการรั่วไหล รูปภาพบริเวณข้อบกพร่อง และเกณฑ์การยอมรับที่ได้รับอนุมัติ