Informationen zum Produktkontext finden Sie auf der Seite zur Form des Wassertanks für Luftbefeuchter.
Ein Luftbefeuchterbehälter kann eine Sichtprüfung bestehen und dennoch nur an einem Abschnitt seines geschweißten Umfangs undicht sein. Die Ursache für die Undichtigkeit kann eine Fehlanpassung der Formteile, ein lokaler Verzug, ein unterbrochener Kontakt zwischen dem Energieleiter, eine Verunreinigung, eine Vorrichtungsunterstützung, eine Schweißabweichung oder der Testaufbau selbst sein. Eine nützliche T1-Überprüfung trennt diese Schichten, anstatt jede nasse Spur als Anforderung für mehr Schweißenergie zu behandeln. Erfassen Sie die freigegebenen Tankhälften- und Formrevisionen, Harzqualität und -charge, Hohlraum, Formhistorie, Konditionierungszustand, Verbindungsausrichtung, Schweißrezeptversion, Horn- und Vorrichtungsidentität, Montagereihenfolge und Dichtheitsprüfmethode. Dies ist ein generisches technisches Beispiel, kein Kundenfall oder ein allgemeiner Akzeptanzstandard.
1. Kartieren Sie den Leckpfad und die vollständige Verbindungsgrenze
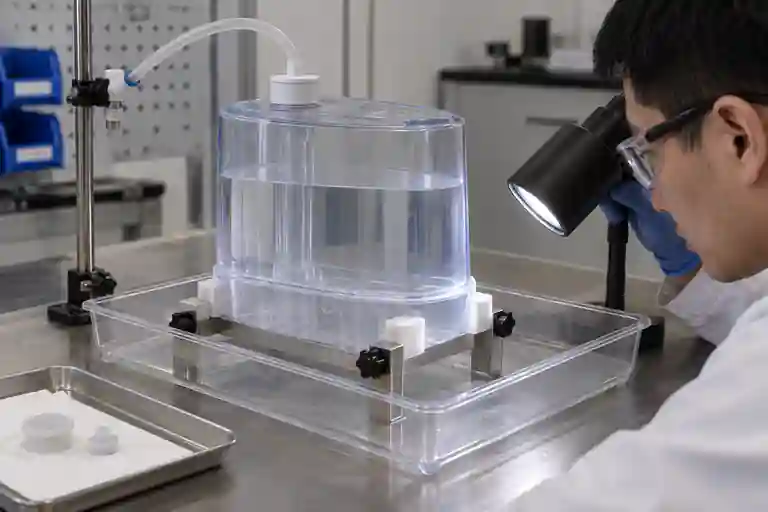
Markieren Sie die vermutete Leckstelle auf einer Umgebungszonenkarte und bewahren Sie die getestete Baugruppe auf. Unterscheiden Sie Wasser, das durch die Schweißschnittstelle austritt, von Wasser, das aus einer Kappe, einem Ventil, einem Rohr, einem Gewindeeinsatz oder einem Handhabungsschaden austritt. Verwenden Sie für Vergleichsproben die gleiche Füllausrichtung, Beobachtungsbeleuchtung und Verweilsequenz. Schließen Sie nicht allein aus der endgültigen Tröpfchenposition auf einen Leckpfad.
Emerson erklärt, dass das Ultraschall-Kunststoffschweißen Vibrationen durch das Teil überträgt, Reibungswärme an der Grenzfläche erzeugt, das Material schmilzt und beim Abkühlen eine Schweißnaht bildet. Diese Prozessbeschreibung hilft bei der Definition, wo Beweise gesammelt werden sollen, stellt jedoch kein Projektrezept dar. Siehe Emerson Branson Ultraschall-Kunststoffschweißen.
2. Überprüfen Sie die geformte Geometrie, bevor Sie die Schweißnaht beurteilen
Messen Sie vor dem Schweißen die beiden Tankhälften in ihrem zugelassenen freien oder eingespannten Zustand. Überprüfen Sie die Ebenheit der Verbindungsebene, das Umfangsprofil, die lokale Stufe, den Wandübergang, die Kontinuität des Energieleiters und die Positionierungsmerkmale, die eine seitliche Verschiebung verhindern. Eine geschweißte Baugruppe kann verbergen, welche Hälfte die Fehlanpassung verursacht hat, während eine übermäßige Klemmung während der Inspektion genau die Verformung verbergen kann, die den Kontakt unterbricht.
ISO 20457:2026 bietet einen kunststoffspezifischen Rahmen für Maß- und Geometrietoleranzen und weist darauf hin, dass Material, Teiledesign, Werkzeuglayout, Verarbeitungsbedingungen, ungleichmäßige Dicke und Kühlung die Genauigkeit von Formteilen beeinflussen können. Funktionstoleranzen und Prüfzustände gehören weiterhin zum Produktdefinitionsdatensatz. Siehe ISO 20457:2026.
Autodesk beschreibt Verzug als Verformung, die mit Schwankungen der Schrumpfung und inneren Spannungen einhergeht, einschließlich ungleichmäßiger Abkühlung und inkonsistenter Prozessbedingungen. Verwenden Sie hohlraumbezogene Proben und eine kontrollierte Prozessaufzeichnung, um diese Hypothese zu testen, anstatt zuerst den Schweißer anzupassen. Siehe Autodesk-Warpage-Fehlerbehebung.
3. Überprüfen Sie gemeinsam das Gelenkdesign, die Ausrichtung und die Blitzsteuerung
Der Ultraschall-Kunststoff-Montageleitfaden von Dukane beschreibt den Energiedirektor als ein geformtes Element, das den ersten Kontakt und die Schmelze an der Verbindungsstelle konzentriert. Es wird außerdem darauf hingewiesen, dass der Energiedirektor allein keine Ausrichtung oder Blitzsteuerung ermöglicht; Diese Funktionen müssen aus der Teile- oder Vorrichtungskonstruktion stammen. Für Dichtungsanwendungen benötigen die Passflächen eine kontrollierte Ebenheit und Parallelität, und das ausgewählte Verbindungskonzept muss zu den Harz- und Funktionsanforderungen passen. Siehe den [Dukane-Leitfaden zur Ultraschall-Kunststoffmontage](https://www.dukane.com/Portals/0/New%20Guide%20To%20US%20Plastic%20Assembly%20%282%29.pdf.
Überprüfen Sie den freigegebenen Querschnitt, anstatt eine generische Bemaßung aus einer Anleitung zu kopieren. Achten Sie auf unterbrochene oder beschädigte Energieleitersegmente, Harzmangel, Bodenbildung vor ausreichendem Zusammenbruch, Störungen, die den Sitz verhindern, und Blitze, die in einen Funktions- oder Kosmetikbereich eindringen. Jede Designänderung muss hinsichtlich Formbarkeit, Ausrichtung, Schweißnahtbildung und der gesamten Tankschnittstelle bewertet werden.
4. Schweißeingänge und Geräteidentität sperren
Erfassen Sie die genehmigte Rezeptversion und die tatsächliche Spur für jede Probe, sofern die Ausrüstung dies unterstützt. Zeichnen Sie Hupe, Verstärker, Konverter, Aktuator, Vorrichtung, Nestunterstützung, Wartungszustand und Teileausrichtung auf. Ein Parametername ohne entsprechende Ausstattung und Einheiten ist kein nachvollziehbarer Beweis. Vergleichen Sie verschiedene Maschinen oder Werkzeugsätze nicht so, als ob es sich dabei um einen einzigen Zustand handeln würde.
Der Geräteleitfaden von Emerson legt den Schwerpunkt auf die Auswahl der Verbindungstechnologie für die jeweilige Gerätegeometrie und die Leistungsanforderungen, einschließlich Behältern und anspruchsvollen Dichtungen. Dies spricht für eine prozessneutrale Betrachtung: Das Ultraschallschweißen sollte nicht allein aufgrund der Tatsache, dass es im ersten Versuch eingesetzt wurde, als korrekt angesehen werden. Siehe Emerson Branson Kunststoffschweißlösungen für Geräte.
5. Machen Sie die Dichtheitsprüfung reproduzierbar
Definieren Sie die zugelassene Flüssigkeit, den Füllstand oder Druck, den Konditionierungszustand, die Temperatur, die Verweilzeit, die Ausrichtung, den Beobachtungsbereich und die Pass/Fail-Methode. Trennen Sie einen statischen Reservoirtest von einem zusammengebauten Gerätetest und von allen zyklischen oder Transportbedingungen. Die Prüfvorrichtung muss den Tank wie vorgesehen tragen, ohne die Schweißnaht zusammenzudrücken oder künstlich zu öffnen.
Wiederholen Sie die Installation und Prüfung mit rückverfolgbaren Teilen. Wenn Sie eine vermutete Ursache untersuchen, ändern Sie jeweils nur einen kontrollierten Eingang: eine Tankhälfte, einen Hohlraum, eine Vorrichtung, eine Rezeptrevision oder eine Testbedingung. Trocknen Sie die Baugruppe zwischen den Tests ab und überprüfen Sie sie, damit Restwasser nicht zu einer falschen Wiederholung führt.
6. Schließen Sie T1 mit verknüpften Form-, Schweiß- und Testnachweisen
| Artikel überprüfen | Kontrollierte Eingabe | Schlussfrage | Beweise |
|---|---|---|---|
| Leckkarte | Tankorientierungs- und Beobachtungsmethode | Wo beginnt der Weg? | Zonenfotos und Proben-ID |
| Geformte Verbindung | Hohlraum-, Konditionierungs- und Prüfzustand | Ist der Kontakt vor dem Schweißen kontinuierlich? | Perimeterprofil und Freistaatskarte |
| Fugengestaltung | Freigegebener Abschnitt und Harz | Sind Ausrichtung, Schmelzpfad und Gratkontrolle definiert? | CAD-Abschnitt und Revisionsdatensatz |
| Schweißen | Rezept, Hupe, Vorrichtung und Spur | Wurde jede Probe unter bekannten Bedingungen hergestellt? | Maschinendatensätze und Geräte-IDs |
| Dichtheitsprüfung | Zugelassene Flüssigkeits-, Stütz- und Verweilsequenz | Ist das Ergebnis ohne Fixture-Bias wiederholbar? | Prüfprotokoll und beibehaltene Montage |
Bei dieser Tabelle handelt es sich um einen redaktionellen Vorschlag zur Projektsteuerung, nicht um einen Industriestandard. Zugehörige Bereiche sind in der Kategorie für Haushaltsgeräteformen, Formprüfungsdienst und Spritzgussdienst verfügbar. Informationen zur Kontrolle der Korrekturmaßnahmen finden Sie in der [T1-Checkliste für Korrekturmaßnahmen und erneute Tests] (https://www.chinamoldworks.com/de/news/t1-mold-trial-corrective-action-retest-checklist.html). Um ein bestimmtes Reservoir zu überprüfen, [reichen Sie CAD, kontrollierte Zeichnung, Harzspezifikation, Formteilkarten, Schweißnahtverfolgung, Vorrichtungsaufzeichnung und Dichtheitstestmethode ein] (https://www.chinamoldworks.com/de/submit-inquiry.html). Es werden keine festen Werte für Schweißamplitude, Kraft, Zeit, Kollaps, Toleranz, Leckdruck, Abnahmeergebnis oder Lieferergebnis versprochen.
Häufig gestellte Fragen
Bedeutet ein Leck immer, dass die Ultraschallenergie zu niedrig war?
Nein. Ein Leck kann eine Fehlanpassung der Formteile, einen Verzug, eine Verbindungsunterbrechung, eine Verunreinigung, eine Ausrichtung, eine Vorrichtungsunterstützung, einen Gerätezustand, eine Variation der Rezeptur oder die Testmethode zur Folge haben. Eine Erhöhung der Energie ohne Diagnose kann zu Überschlägen oder Schäden führen, während die Ursache ungelöst bleibt.
Kann allein anhand der Schweißbaugruppe festgestellt werden, welche Tankhälfte falsch ist?
Nicht zuverlässig. Messen und bewahren Sie beide Formhälften vor dem Schweißen auf, mit Aufzeichnungen über Hohlraum und Konditionierung. Die Schweißnaht kann freie Zustandsschwankungen ziehen, zurückhalten oder verbergen.
Ist eine durchgehende visuelle Schweißnaht ein Beweis für eine dichte Verbindung?
Nein. Das Aussehen ist ein nützlicher Beweis, ersetzt aber nicht einen projektdefinierten Funktionsdichtheitstest. Unter der Oberfläche liegende Hohlräume oder ein schmaler unterbrochener Abschnitt sind bei normaler Beleuchtung möglicherweise nicht erkennbar.
Sollte die Vorrichtung verformte Hälften in Kontakt bringen?
Die Produktionsvorrichtung bietet möglicherweise eine zulässige Unterstützung und Ausrichtung, sollte jedoch nicht dazu verwendet werden, unkontrollierte geformte Geometrien zu verbergen. Sowohl Freistaats- als auch Festkörperstaatsbeweise sollten aufbewahrt werden, wenn sie für die Funktionsfähigkeit von Bedeutung sind.
Was sollte für eine T1-Schweißleckprüfung bereitgestellt werden?
Stellen Sie freigegebene CAD-Dateien und Zeichnungen, Harz- und Hohlraumaufzeichnungen, Formverbindungsmessungen, Proben-IDs, Konditionierungshistorie, Schweißgeräte- und Rezeptversionen, Horn- und Vorrichtungsidentität, Maschinenspuren, Lecktestverfahren, Bilder von Defektzonen und genehmigte Abnahmekriterien bereit.