Контекст продукта см. на [странице формы резервуара для воды увлажнителя] (https://www.chinamoldworks.com/ru/mould-service/appliance-moulds/humidifier-water-tank.html).
Резервуар увлажнителя может пройти визуальную проверку и все равно протекать только по одному сегменту сварного периметра. Утечка может возникать из-за несоответствия формованных деталей, локальной деформации, прерывания контакта с направляющим энергию, загрязнения, опоры приспособления, изменений сварки или самой испытательной установки. Полезный обзор T1 разделяет эти слои вместо того, чтобы рассматривать каждый влажный след как запрос на дополнительную энергию сварки. Запишите выпущенные версии полубака и пресс-формы, марку и партию смолы, полость, историю формования, состояние кондиционирования, ориентацию соединения, версию рецепта сварки, идентичность рупора и приспособления, последовательность сборки и метод испытания на герметичность. Это общий инженерный пример, а не случай клиента или универсальный стандарт приемки.
1. Нанесите на карту путь утечки и полную границу стыка.
Отметьте место предполагаемой утечки на карте зоны периметра и сохраните проверенную сборку. Следует отличать воду, вытекающую через поверхность сварного шва, от воды, которая мигрирует из колпачка, клапана, трубки, резьбовой вставки или повреждений, возникших при обращении. Используйте ту же ориентацию заливки, освещение наблюдения и последовательность выдержки для образцов сравнения. Не делайте вывод о пути утечки только на основании конечного местоположения капли.
Эмерсон объясняет, что ультразвуковая сварка пластмасс передает вибрацию через деталь, создает тепло трения на границе раздела, плавит материал и образует сварной шов по мере охлаждения. Это описание процесса помогает определить, где следует собирать доказательства, но не дает рецепта проекта. См. [Ультразвуковая сварка пластмасс Emerson Branson] (https://www.branson.emerson.com/en/ultrasonic-plastic-welding).
2. Проверьте геометрию формованной детали перед оценкой сварного шва.
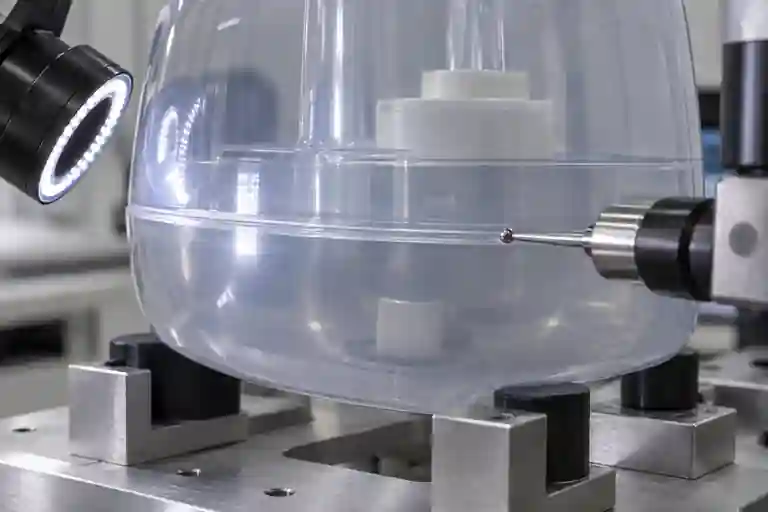
Перед сваркой измерьте обе половины бака в утвержденном свободном или закрепленном состоянии. Проверьте плоскостность плоскости соединения, профиль периметра, местный уступ, переход стены, целостность направляющей энергии и особенности расположения, предотвращающие боковое смещение. Сварная сборка может скрыть, какая половина доставила несоответствие, а чрезмерный зажим во время проверки может скрыть ту самую деформацию, которая нарушает контакт.
ISO 20457:2026 предоставляет специфичную для пластмасс структуру размерных и геометрических допусков и отмечает, что материал, конструкция детали, расположение инструмента, условия обработки, неоднородная толщина и охлаждение могут влиять на точность отлитой детали. Функциональные допуски и состояния контроля по-прежнему входят в набор данных определения продукта. См. ISO 20457:2026.
Autodesk описывает коробление как деформацию, связанную с изменениями усадки и внутреннего напряжения, включая неравномерное охлаждение и непостоянные условия технологического процесса. Используйте образцы, связанные с полостью, и записи контролируемого процесса, чтобы проверить эту гипотезу, а не сначала настраивать сварочный аппарат. См. [Устранение неполадок Autodesk с короблением] (https://help.autodesk.com/cloudhelp/2014/ENU/MoldflowAdvisor/files/GUID-D16B2E77-76D7-469C-B707-E8F3564D2488.htm).
3. Совместно рассмотрите совместную конструкцию, юстировку и управление вспышкой.
В руководстве по сборке ультразвукового пластика компании Dukane энергетический директор описывается как формованная деталь, которая концентрирует первоначальный контакт и плавится в месте соединения. Он также отмечает, что сам по себе энергетический директор не обеспечивает выравнивание или управление вспышкой; эти функции должны исходить из конструкции детали или приспособления. Для герметизации сопрягаемые поверхности должны иметь контролируемую плоскостность и параллельность, а выбранная концепция соединения должна соответствовать смоле и функциональным требованиям. См. [Руководство Dukane по ультразвуковой сборке пластмасс] (https://www.dukane.com/Portals/0/New%20Guide%20To%20US%20Plastic%20Assembly%20%282%29.pdf).
Просмотрите выпущенное поперечное сечение, а не копируйте общий размер из направляющей. Обращайте внимание на прерванные или поврежденные сегменты направления энергии, истощение смолы, опускание до достаточного разрушения, помехи, препятствующие посадке, а также вспышку, попадающую в функциональную или косметическую зону. Любое изменение конструкции должно быть оценено с точки зрения формуемости, выравнивания, формирования сварных швов и всего соединения резервуара.
4. Блокировка сварочных входов и идентификации оборудования
Запишите утвержденную версию рецепта и фактическую трассировку для каждого образца, где оборудование поддерживает ее. Запишите звуковой сигнал, усилитель, преобразователь, привод, приспособление, опору гнезда, состояние технического обслуживания и ориентацию детали. Название параметра без соответствующего оборудования и единиц не является отслеживаемым доказательством. Не сравнивайте разные станки или наборы инструментов, как если бы они были одним целым.
В руководстве компании Emerson особое внимание уделяется выбору технологии соединения с учетом конкретной геометрии и эксплуатационных требований устройства, включая резервуары и требовательные уплотнения. Это подтверждает нейтральный к процессу обзор: ультразвуковую сварку нельзя считать правильной только потому, что она использовалась в первом испытании. См. [Решения Emerson Branson для сварки пластика для бытовой техники] (https://www.branson.emerson.com/en/welding-solutions-for-appliances).
5. Обеспечьте воспроизводимость проверки на утечку
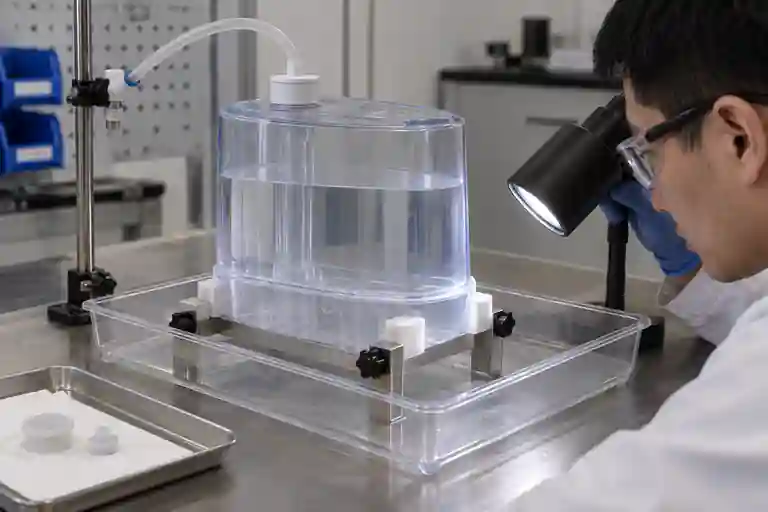
Определите одобренную жидкость, уровень наполнения или давление, состояние кондиционирования, температуру, время выдержки, ориентацию, зону наблюдения и метод «прошел/не прошел». Отделите статическое испытание резервуара от испытания собранного устройства, а также от любых циклических испытаний или условий транспортировки. Испытательное приспособление должно поддерживать резервуар по назначению, не сжимая сварной шов и не открывая его искусственно.
Повторите установку и тестирование с отслеживаемыми деталями. При расследовании предполагаемой причины меняйте одновременно только один контролируемый вход: одну половину резервуара, одну полость, одно приспособление, одну версию рецепта или одно условие испытания. Просушивайте и проверяйте сборку между испытаниями, чтобы остатки воды не вызывали ложного повторения.
6. Закрытие T1 со связанными данными о литье, сварке и испытаниях.
| Обзор элемента | Контролируемый вход | Заключительный вопрос | Доказательства |
|---|---|---|---|
| Карта утечек | Метод ориентации и наблюдения танка | Где начинается путь? | Фотографии зон и образец удостоверения личности |
| Литой сустав | Полость, кондиционирование и состояние проверки | Является ли контакт непрерывным до сварки? | Профиль периметра и карта свободного штата |
| Совместный дизайн | Выпущен раздел и смола | Определены ли выравнивание, путь плавления и контроль вспышки? | Раздел САПР и запись редакций |
| Сварка | Рецепт, рожок, приспособление и трассировка | Был ли каждый образец изготовлен в известных условиях? | Запись о машинах и идентификаторы оборудования |
| Тест на утечку | Утвержденная последовательность жидкости, поддержки и остановки | Повторяется ли результат без смещения приспособления? | Протокол испытаний и сохраненная сборка |
Эта таблица представляет собой редакционное предложение по управлению проектами, а не отраслевой стандарт. Соответствующий объем доступен в [категория пресс-форм] (https://www.chinamoldworks.com/ru/mould-service/appliance-moulds.html), [услуга по проверке пресс-форм] (https://www.chinamoldworks.com/ru/mould-service.html) и [услуга по литью под давлением] (https://www.chinamoldworks.com/ru/injection-service.html). Для контроля корректирующих действий см. [Контрольный список корректирующих действий и повторных испытаний T1] (https://www.chinamoldworks.com/ru/news/t1-mold-trial-corrective-action-retest-checklist.html). Чтобы просмотреть конкретный резервуар, [отправьте CAD, контролируемый чертеж, спецификацию смолы, карты формованных деталей, трассировку сварных швов, запись приспособления и метод испытания на утечку] (https://www.chinamoldworks.com/ru/submit-inquiry.html). Никакая фиксированная амплитуда сварного шва, сила, время, разрушение, допуск, давление утечки, результат приемки или результат поставки не обещаются.
Часто задаваемые вопросы
Всегда ли утечка означает, что энергия ультразвука слишком низкая?
Нет. Утечка может быть связана с несоответствием формы, короблением, разрывом соединения, загрязнением, выравниванием, опорой крепления, состоянием оборудования, изменением рецепта или метода испытаний. Увеличение энергии без диагностики может привести к вспышке или повреждению, оставив причину неустраненной.
Может ли только сварная сборка определить, какая половина бака неисправна?
Не надежно. Перед сваркой измерьте и сохраните обе формованные половинки с записями о полости и состоянии. Сварной шов может растягивать, ограничивать или скрывать изменения в свободном состоянии.
Является ли непрерывная визуальная линия сварного шва доказательством герметичного соединения?
Нет. Внешний вид является полезным доказательством, но не заменяет функциональное испытание на герметичность, определенное проектом. Подповерхностные пустоты или узкий прерывистый сегмент могут быть не заметны при обычном освещении.
Должно ли приспособление принуждать деформированные половинки соприкасаться?
Производственное приспособление может обеспечивать утвержденную поддержку и выравнивание, но его не следует использовать для сокрытия неконтролируемой формованной геометрии. Свидетельства как в свободном состоянии, так и в фиксированном состоянии должны сохраняться, когда они важны для функционирования.
Что необходимо предоставить для проверки герметичности сварного шва Т1?
Предоставьте выпущенные CAD и чертежи, записи смолы и полостей, измерения формованных соединений, идентификаторы образцов, историю кондиционирования, сварочное оборудование и версии рецептов, идентичность рупоров и приспособлений, трассировки машины, процедуру испытания на герметичность, изображения дефектных зон и утвержденные критерии приемки.