Para conhecer o contexto do produto, consulte a página do molde do tanque de água do umidificador.
Um reservatório de umidificador pode passar por uma verificação visual e ainda assim vazar ao longo de apenas um segmento de seu perímetro soldado. O vazamento pode ter origem em incompatibilidade de peças moldadas, empenamento local, interrupção do contato do diretor de energia, contaminação, suporte de fixação, variação de soldagem ou na própria configuração do teste. Uma revisão T1 útil separa essas camadas em vez de tratar cada traço úmido como uma solicitação de mais energia de soldagem. Registre as revisões liberadas do meio tanque e do molde, grau e lote da resina, cavidade, histórico de moldagem, estado de condicionamento, orientação da junta, versão da receita de soldagem, identidade da buzina e do acessório, sequência de montagem e método de teste de vazamento. Este é um exemplo genérico de engenharia, não um caso de cliente ou um padrão de aceitação universal.
1. Mapeie o caminho do vazamento e o limite completo da junta
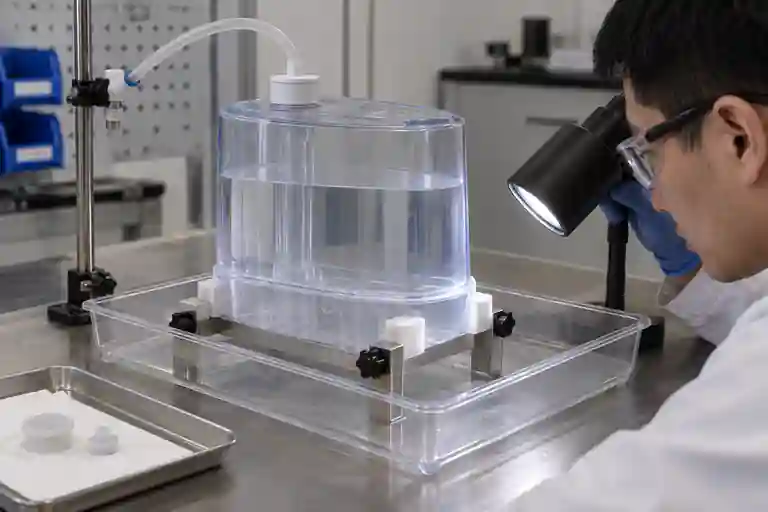
Marque o local suspeito de vazamento em um mapa da zona perimetral e guarde o conjunto testado. Distinguir a água que emerge através da interface de solda da água que migra de uma tampa, válvula, tubo, inserção roscada ou danos de manuseio. Use a mesma orientação de preenchimento, iluminação de observação e sequência de permanência para amostras de comparação. Não deduza o caminho do vazamento apenas a partir da localização final da gota.
Emerson explica que a soldagem plástica ultrassônica transfere vibração através da peça, cria calor friccional na interface, derrete o material e forma uma solda à medida que esfria. Essa descrição do processo ajuda a definir onde as evidências devem ser coletadas, mas não fornece uma receita do projeto. Consulte Soldagem ultrassônica de plástico Emerson Branson.
2. Inspecione a geometria moldada antes de avaliar a solda
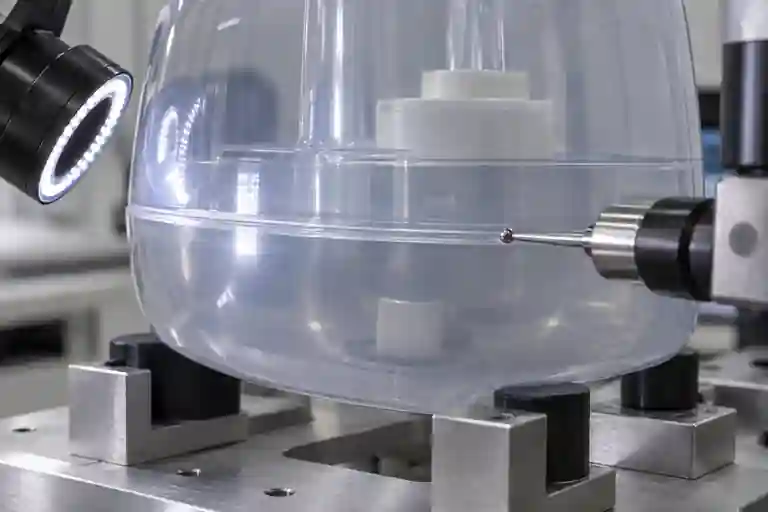
Meça as duas metades do tanque em sua condição livre ou restringida aprovada antes de soldar. Verifique a planicidade do plano de junta, o perfil do perímetro, o degrau local, a transição da parede, a continuidade do diretor de energia e as características de localização que evitam o deslocamento lateral. Uma montagem soldada pode ocultar qual metade forneceu a incompatibilidade, enquanto a fixação excessiva durante a inspeção pode ocultar o próprio empenamento que interrompe o contato.
A ISO 20457:2026 fornece uma estrutura específica para plásticos para tolerâncias dimensionais e geométricas e observa que o material, o design da peça, o layout da ferramenta, as condições de processamento, a espessura não uniforme e o resfriamento podem influenciar a precisão da peça moldada. As tolerâncias funcionais e os estados de inspeção ainda pertencem ao conjunto de dados de definição do produto. Consulte ISO 20457:2026.
A Autodesk descreve empenamento como deformação associada a variações no encolhimento e tensão interna, incluindo resfriamento não uniforme e condições de processo inconsistentes. Use amostras ligadas à cavidade e um registro de processo controlado para testar essa hipótese, em vez de ajustar o soldador primeiro. Consulte Solução de problemas de empenamento da Autodesk.
3. Revise o projeto da junta, o alinhamento e o controle de flash juntos
O guia de montagem de plásticos ultrassônicos da Dukane descreve o diretor de energia como um recurso moldado que concentra o contato inicial e o derretimento na junta. Observa também que o diretor de energia por si só não fornece alinhamento ou controle de flash; essas funções devem vir do projeto da peça ou do acessório. Para aplicações de vedação, as superfícies de contato precisam de planicidade e paralelismo controlados, e o conceito de junta selecionado deve atender à resina e aos requisitos funcionais. Consulte o Guia Dukane para montagem de plásticos ultrassônicos.
Revise a seção liberada em vez de copiar uma dimensão genérica de um guia. Procure segmentos do diretor de energia interrompidos ou danificados, falta de resina, assentamento antes do colapso suficiente, interferência que impeça o assentamento e flashes que entrem em uma área funcional ou cosmética. Qualquer alteração no projeto deve ser avaliada quanto à moldabilidade, alinhamento, formação de solda e interface completa do tanque.
4. Bloquear entradas de soldagem e identidade do equipamento
Capture a versão aprovada da receita e o traço real para cada amostra onde o equipamento a suporta. Registre buzina, booster, conversor, atuador, fixação, suporte de ninho, estado de manutenção e orientação da peça. Um nome de parâmetro sem os equipamentos e unidades correspondentes não é uma evidência rastreável. Não compare diferentes máquinas ou conjuntos de ferramentas como se fossem uma única condição.
A orientação de eletrodomésticos da Emerson enfatiza a escolha da tecnologia de união para a geometria específica do aparelho e a necessidade de desempenho, incluindo reservatórios e vedações exigentes. Isto apoia uma revisão neutra em termos de processo: a soldagem ultrassônica não deve ser considerada correta apenas porque foi usada no primeiro teste. Consulte Soluções de soldagem de plástico da Emerson Branson para eletrodomésticos.
5. Torne o teste de vazamento reproduzível
Defina o fluido aprovado, nível ou pressão de enchimento, estado de condicionamento, temperatura, tempo de permanência, orientação, área de observação e método de aprovação/reprovação. Separe um teste de reservatório estático de um teste de aparelho montado e de qualquer condição cíclica ou de transporte. O dispositivo de teste deve apoiar o tanque conforme pretendido, sem apertar a solda ou abri-la artificialmente.
Repita a instalação e os testes com peças rastreáveis. Se estiver investigando uma causa suspeita, altere apenas uma entrada controlada por vez: metade do tanque, uma cavidade, um acessório, uma revisão de receita ou uma condição de teste. Seque e inspecione o conjunto entre os testes para que a água residual não crie uma falsa recorrência.
6. Fechar T1 com moldagem vinculada, soldagem e evidências de teste
| Item de revisão | Entrada controlada | Pergunta final | Evidência |
|---|---|---|---|
| Mapa de vazamento | Orientação do tanque e método de observação | Onde começa o caminho? | Fotos da zona e identificação da amostra |
| Junta moldada | Cavidade, condicionamento e estado de inspeção | O contato é contínuo antes da soldagem? | Perfil do perímetro e mapa do estado livre |
| Projeto conjunto | Seção liberada e resina | O alinhamento, o caminho de fusão e o controle de flash estão definidos? | Seção CAD e registro de revisão |
| Soldagem | Receita, buzina, fixação e rastreamento | Cada amostra foi produzida sob uma condição conhecida? | Registro de máquinas e IDs de equipamentos |
| Teste de vazamento | Sequência aprovada de fluido, suporte e permanência | O resultado é repetível sem viés de fixação? | Registro de teste e montagem retida |
Esta tabela é uma sugestão editorial de controle de projeto, não um padrão da indústria. O escopo relacionado está disponível na categoria de moldes para eletrodomésticos, serviço de revisão de moldes e serviço de moldagem por injeção. Para controle de ações corretivas, consulte a lista de verificação de ações corretivas e reteste T1. Para revisar um reservatório específico, enviar o CAD, desenho controlado, especificação de resina, mapas de peças moldadas, traço de solda, registro de fixação e método de teste de vazamento. Não é prometido nenhum valor fixo de amplitude de solda, força, tempo, colapso, tolerância, pressão de vazamento, resultado de aceitação ou resultado de entrega.
Perguntas frequentes
Um vazamento sempre significa que a energia ultrassônica estava muito baixa?
Não. Um vazamento pode envolver incompatibilidade de moldagem, empenamento, interrupção de junta, contaminação, alinhamento, suporte de fixação, estado do equipamento, variação de receita ou método de teste. Aumentar a energia sem diagnóstico pode causar flashes ou danos, deixando a causa sem solução.
O conjunto soldado sozinho consegue identificar qual metade do tanque está errada?
Não é confiável. Meça e retenha ambas as metades moldadas antes da soldagem, com registros de cavidade e condicionamento. A solda pode puxar, restringir ou ocultar a variação do estado livre.
Uma linha de solda visual contínua é a prova de uma junta selada?
Não. A aparência é uma evidência útil, mas não substitui um teste de vazamento funcional definido pelo projeto. Vazios subterrâneos ou um segmento estreito e interrompido podem não ser óbvios sob iluminação normal.
O acessório deve forçar as metades deformadas em contato?
O acessório de produção pode fornecer suporte e alinhamento aprovados, mas não deve ser usado para ocultar geometria moldada não controlada. Evidências de estado livre e de estado fixo devem ser retidas quando for necessário funcionar.
O que deve ser fornecido para uma revisão de vazamento de solda T1?
Fornece CAD e desenhos liberados, registros de resinas e cavidades, medições de juntas moldadas, identificações de amostras, histórico de condicionamento, equipamentos de soldagem e versões de receitas, identidade de buzinas e acessórios, traços de máquinas, procedimento de teste de vazamento, imagens de zonas de defeito e critérios de aceitação aprovados.