Untuk konteks produk, lihat halaman cetakan tangki air pelembab udara.
Reservoir pelembab mungkin lolos pemeriksaan visual dan masih bocor hanya pada satu segmen perimeter yang dilas. Kebocoran dapat berasal dari ketidaksesuaian bagian cetakan, lengkungan lokal, terputusnya kontak pengarah energi, kontaminasi, penyangga perlengkapan, variasi pengelasan, atau pengaturan pengujian itu sendiri. Tinjauan T1 yang berguna memisahkan lapisan-lapisan ini alih-alih memperlakukan setiap jejak basah sebagai permintaan energi las yang lebih banyak. Catatlah revisi setengah tangki dan cetakan yang dirilis, kadar dan lot resin, rongga, riwayat cetakan, kondisi pengkondisian, orientasi sambungan, versi resep pengelasan, identitas klakson dan perlengkapan, urutan perakitan, dan metode uji kebocoran. Ini adalah contoh rekayasa umum, bukan kasus pelanggan atau standar penerimaan universal.
1. Petakan jalur kebocoran dan batas sambungan secara lengkap
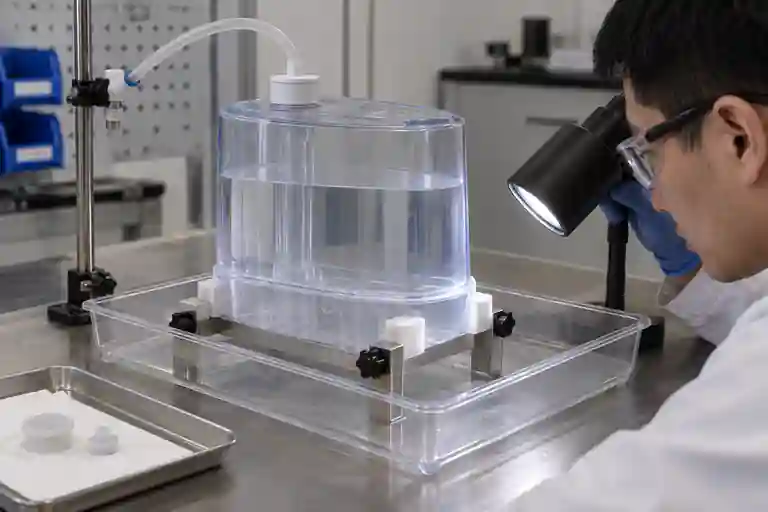
Tandai dugaan lokasi kebocoran pada peta zona perimeter dan simpan rakitan yang diuji. Bedakan air yang muncul melalui antarmuka las dengan air yang berpindah dari tutup, katup, tabung, sisipan berulir, atau kerusakan penanganan. Gunakan orientasi pengisian, pencahayaan observasi, dan urutan diam yang sama untuk sampel perbandingan. Jangan menyimpulkan jalur kebocoran hanya dari lokasi tetesan terakhir.
Emerson menjelaskan bahwa pengelasan plastik ultrasonik mentransfer getaran melalui bagian tersebut, menciptakan panas gesekan pada antarmuka, melelehkan material dan membentuk las saat mendingin. Deskripsi proses tersebut membantu menentukan di mana bukti harus dikumpulkan, namun tidak memberikan resep proyek. Lihat pengelasan plastik ultrasonik Emerson Branson.
2. Periksa geometri cetakan sebelum mengevaluasi pengelasan
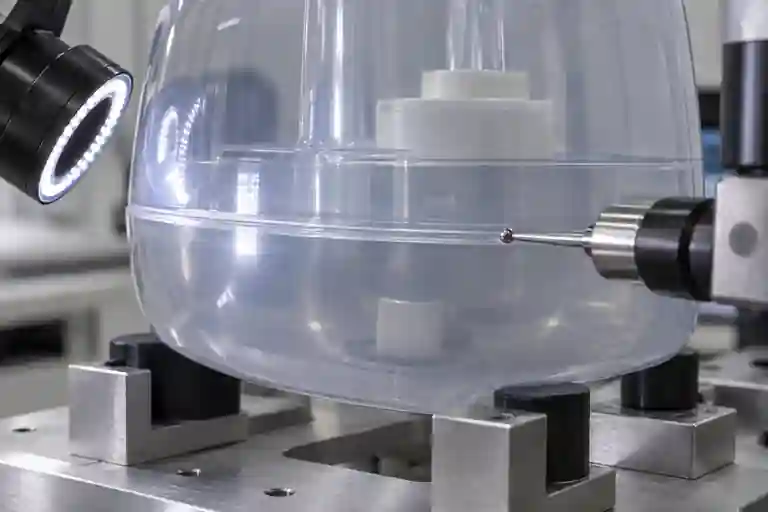
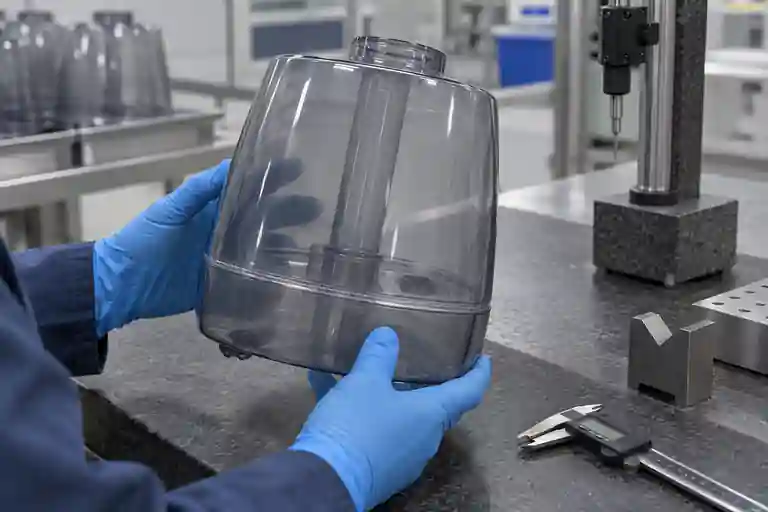
Ukur kedua bagian tangki dalam kondisi bebas atau terkendali yang disetujui sebelum pengelasan. Periksa kerataan bidang sambungan, profil perimeter, pijakan lokal, transisi dinding, kontinuitas pengarah energi, dan fitur lokasi yang mencegah pergeseran lateral. Rakitan yang dilas dapat menyembunyikan bagian mana yang menyebabkan ketidaksesuaian, sementara penjepitan yang berlebihan selama pemeriksaan dapat menyembunyikan lengkungan yang mengganggu kontak.
ISO 20457:2026 memberikan kerangka kerja khusus plastik untuk toleransi dimensi dan geometri serta mencatat bahwa material, desain komponen, tata letak pahat, kondisi pemrosesan, ketebalan tidak seragam, dan pendinginan dapat memengaruhi keakuratan komponen cetakan. Toleransi fungsional dan status inspeksi masih termasuk dalam kumpulan data definisi produk. Lihat ISO 20457:2026.
Autodesk mendeskripsikan warpage sebagai deformasi yang terkait dengan variasi penyusutan dan tekanan internal, termasuk pendinginan yang tidak seragam dan kondisi proses yang tidak konsisten. Gunakan sampel yang terhubung dengan rongga dan catatan proses terkontrol untuk menguji hipotesis tersebut daripada menyesuaikan tukang las terlebih dahulu. Lihat Pemecahan masalah warpage Autodesk.
3. Tinjau desain sambungan, penyelarasan, dan kontrol lampu kilat secara bersamaan
Panduan perakitan plastik ultrasonik Dukane menjelaskan direktur energi sebagai fitur cetakan yang memusatkan kontak awal dan lelehan pada sambungan. Hal ini juga mencatat bahwa direktur energi saja tidak menyediakan penyelarasan atau kontrol lampu kilat; fungsi-fungsi tersebut harus berasal dari desain bagian atau perlengkapan. Untuk aplikasi penyegelan, permukaan kawin memerlukan kerataan dan paralelisme yang terkontrol, dan konsep sambungan yang dipilih harus sesuai dengan kebutuhan resin dan fungsional. Lihat Panduan Dukane untuk Perakitan Plastik Ultrasonik.
Tinjau bagian melintang yang dirilis daripada menyalin dimensi umum dari panduan. Carilah segmen pengarah energi yang terputus atau rusak, kekurangan resin, dasar sebelum keruntuhan yang cukup, gangguan yang menghalangi tempat duduk, dan kilatan cahaya yang memasuki area fungsional atau kosmetik. Setiap perubahan desain harus dievaluasi untuk kemampuan cetakan, keselarasan, pembentukan las dan antarmuka tangki yang lengkap.
4. Kunci input pengelasan dan identitas peralatan
Tangkap versi resep yang disetujui dan jejak sebenarnya untuk setiap sampel yang didukung oleh peralatan. Rekam klakson, booster, konverter, aktuator, perlengkapan, penyangga sarang, status pemeliharaan, dan orientasi bagian. Nama parameter tanpa peralatan dan unit yang sesuai bukanlah bukti yang dapat dilacak. Jangan membandingkan mesin atau rangkaian perkakas yang berbeda seolah-olah keduanya merupakan satu kondisi.
Panduan peralatan Emerson menekankan pemilihan teknologi penyambungan untuk kebutuhan geometri dan kinerja peralatan tertentu, termasuk reservoir dan seal yang menuntut. Hal ini mendukung tinjauan yang netral terhadap proses: pengelasan ultrasonik tidak boleh dianggap benar hanya karena digunakan pada percobaan pertama. Lihat solusi pengelasan plastik Emerson Branson untuk peralatan.
5. Jadikan uji kebocoran dapat direproduksi
Tentukan fluida yang disetujui, level atau tekanan pengisian, kondisi pengkondisian, suhu, waktu tunggu, orientasi, area pengamatan, dan metode lulus/gagal. Pisahkan pengujian reservoir statis dari pengujian peranti rakitan dan dari kondisi siklik atau pengangkutan apa pun. Perlengkapan uji harus menopang tangki sebagaimana dimaksud tanpa menekan las hingga tertutup atau membukanya secara artifisial.
Ulangi pemasangan dan pengujian dengan bagian yang dapat dilacak. Jika menyelidiki penyebab yang dicurigai, ubahlah hanya satu input terkontrol pada satu waktu: satu separuh tangki, satu rongga, satu perlengkapan, satu revisi resep, atau satu kondisi pengujian. Keringkan dan periksa rakitan di antara pengujian agar sisa air tidak terulang kembali.
6. Tutup T1 dengan cetakan terkait, pengelasan dan bukti uji
| Barang ulasan | Masukan terkontrol | Pertanyaan penutup | Bukti |
|---|---|---|---|
| Peta kebocoran | Orientasi tangki dan metode observasi | Di mana jalannya dimulai? | Foto zona dan contoh ID |
| Sambungan cetakan | Keadaan rongga, pengkondisian dan inspeksi | Apakah kontak terus menerus sebelum pengelasan? | Profil perimeter dan peta negara bebas |
| Desain bersama | Bagian yang dirilis dan resin | Apakah penyelarasan, jalur leleh, dan kontrol lampu kilat sudah ditentukan? | Bagian CAD dan catatan revisi |
| Pengelasan | Resep, klakson, perlengkapan dan jejak | Apakah setiap sampel diproduksi dalam kondisi yang diketahui? | Catatan mesin dan ID peralatan |
| Uji kebocoran | Urutan cairan, dukungan, dan tempat tinggal yang disetujui | Apakah hasilnya dapat diulang tanpa bias perlengkapan? | Catatan pengujian dan perakitan yang disimpan |
Tabel ini merupakan saran pengendalian proyek editorial, bukan standar industri. Cakupan terkait tersedia di kategori cetakan peralatan, layanan peninjauan cetakan dan layanan cetakan injeksi. Untuk kontrol tindakan korektif, lihat Daftar periksa tindakan korektif dan pengujian ulang T1. Untuk meninjau reservoir tertentu, kirimkan CAD, gambar terkontrol, spesifikasi resin, peta bagian cetakan, jejak las, catatan perlengkapan, dan metode uji kebocoran. Tidak ada amplitudo las tetap, gaya, waktu, keruntuhan, toleransi, tekanan kebocoran, hasil penerimaan atau hasil pengiriman yang dijanjikan.
Pertanyaan yang sering diajukan
Apakah kebocoran selalu berarti energi ultrasonik terlalu rendah?
Tidak. Kebocoran dapat disebabkan oleh ketidakcocokan cetakan, lengkungan, gangguan sambungan, kontaminasi, penyelarasan, dukungan perlengkapan, kondisi peralatan, variasi resep, atau metode pengujian. Peningkatan energi tanpa diagnosis dapat menambah wabah atau kerusakan, sementara penyebabnya tidak terselesaikan.
Bisakah rakitan yang dilas saja mengidentifikasi bagian tangki mana yang salah?
Tidak dapat diandalkan. Ukur dan simpan kedua bagian cetakan sebelum pengelasan, dengan catatan rongga dan pengkondisian. Lasan dapat menarik, menahan atau menyembunyikan variasi keadaan bebas.
Apakah garis las visual kontinu merupakan bukti sambungan yang tersegel?
Tidak. Penampilan merupakan bukti yang berguna namun tidak menggantikan uji kebocoran fungsional yang ditentukan proyek. Rongga bawah permukaan atau segmen sempit yang terputus mungkin tidak terlihat jelas dalam pencahayaan normal.
Haruskah perlengkapan memaksa bagiannya melengkung menjadi kontak?
Perlengkapan produksi dapat memberikan dukungan dan penyelarasan yang disetujui, namun tidak boleh digunakan untuk menyembunyikan geometri cetakan yang tidak terkontrol. Bukti negara bebas dan negara tetap harus dipertahankan agar dapat berfungsi.
Apa yang harus disediakan untuk pemeriksaan kebocoran las T1?
Menyediakan CAD dan gambar yang dirilis, catatan resin dan rongga, pengukuran sambungan cetakan, ID sampel, riwayat pengkondisian, peralatan las dan versi resep, identitas klakson dan perlengkapan, jejak mesin, prosedur uji kebocoran, gambar zona cacat, dan kriteria penerimaan yang disetujui.