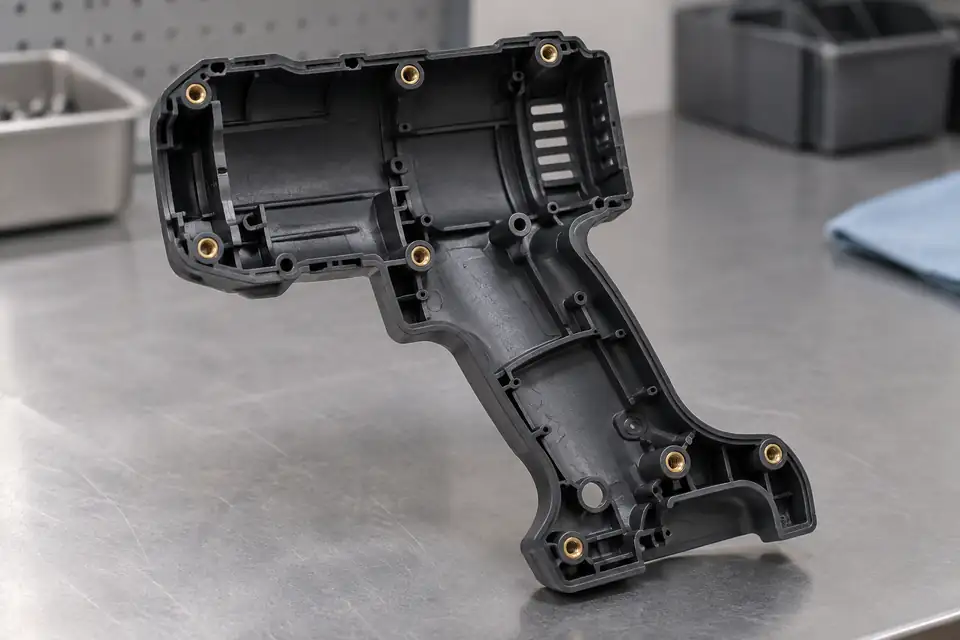
电动工具塑料壳体里的金属螺纹嵌件,常在开模或报价前遇到路线选择:注塑后再热安装,还是在注射前把嵌件放入模腔并直接成型?答案不应只看“热熔螺母”或“模内嵌件”几个字,而要先把载荷、装配、材料、产量和外观约束说清楚。本文只讨论热塑性电动工具外壳或功能塑料壳体,不扩展到端子、轴套或热固性材料教程。
1. 先把连接任务说清楚
先写明螺纹规格、拧紧扭矩、轴向拉脱、受力方向、预计装拆次数,以及连接失效会影响什么。若只是提供一张照片或一句“需要加铜螺母”,工程团队仍无法判断是低频装配、维修接口,还是持续承受载荷的连接点。三维数据还应标出外观区、邻近薄壁、螺钉进入方向和可用装配空间。
电动工具壳体的产品范围可先对照电动工具壳体模具,再用注塑模具设计与制造和DFM评审清单整理版本与接口。本文的工程判断必须以实际嵌件、树脂和几何为输入,而不是把某个供应商示例当成项目标准。
2. 热安装路线的评审点
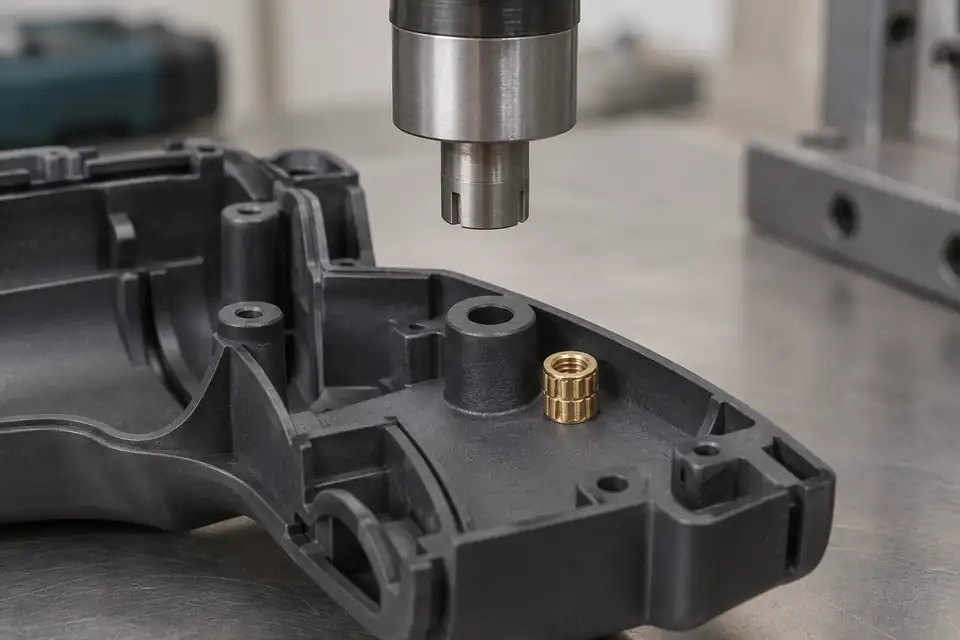
热安装属于模后工序,热安装或超声波嵌件通常用于热塑性塑料的后安装;SPIROL的热/超声波嵌件说明提供了这一工艺类别的背景。热安装的吸引力在于模具中不必让嵌件随注射过程保持在位,供应商设计指南也指出,模后安装可能缩短成型时间,并减少嵌件在模内移位造成的模具损伤或报废风险;这不等于每个项目的总成本都更低。
评审时要核对孔型、嵌件外形、周围壁厚、定位方式,以及热量让塑料软化并填入嵌件空隙的条件。安装性能取决于正确孔尺寸、足够的周围材料和合适的熔融流动;应以SPIROL塑料嵌件设计指南作为方法背景,再结合实际树脂、成型孔和样件确认。不要在报价阶段写死通用温度、时间、孔径或壁厚。
3. 模内嵌件成型路线的评审点
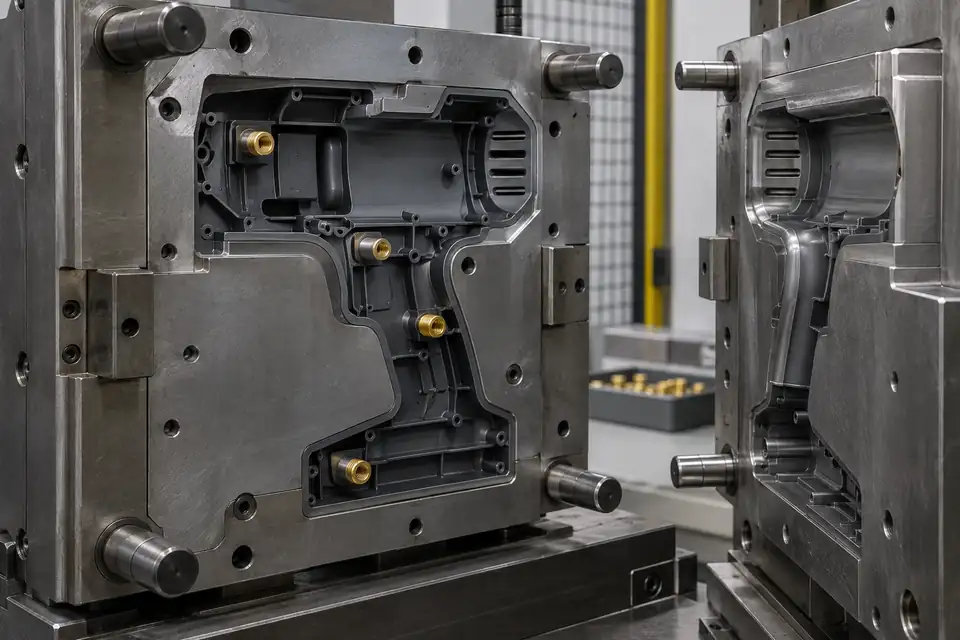
模内嵌件成型是在注射前把预成形金属件定位于模腔,注射时塑料围绕嵌件外部特征流动,形成机械锁合。相关设计指南指出,这一路线可用于追求较高抗扭和抗拉脱目标的连接,但真实表现仍取决于嵌件、树脂、几何和成型过程;Protolabs也将其描述为把金属件装入模具后用热塑性塑料包覆的工艺说明。
项目评审应把嵌件定位、防移位、包覆完整性、树脂流动、成型节拍、模具复杂度和取放方式放在一张风险表里。特别是狭小壳体、外观面邻近区域或多嵌件布局,任何定位误差都可能影响装配或造成报废。玻纤或高填充材料不能单独决定路线;指南只是说明模内嵌件常被考虑用于热固性或高填充工程塑料,不是自动选型规则。
4. 如何在报价前比较两条路线
将两条路线按同一组问题比较,而不是只比较一个嵌件单价。
| 比较项 | 热安装 | 模内嵌件成型 |
|---|---|---|
| 性能目标 | 结合孔、壁厚、安装方法验证 | 结合定位、包覆和成型条件验证 |
| 模具与工序 | 模具较少承担嵌件定位,但有模后工序 | 需要嵌件定位、防移位和取放评审 |
| 产量与自动化 | 评估二次设备、节拍和漏装风险 | 评估装模、检测和成型节拍 |
| 质量与报废 | 关注安装一致性、错装和漏装 | 关注移位、包覆不足和模具风险 |
| 财务口径 | 不只看嵌件或设备单价 | 不只看单件模塑节拍 |
Protolabs的螺纹嵌件路线说明把模内成型、热安装和超声波安装列为不同路线;其中热安装与超声波的发热方式也不同。报价时必须把模具、二次设备、自动化、检验、报废和供应链纳入总制造成本,不能把“单件模塑节拍”直接等同于“总成本”。
5. 把选择写成可验证的工程要求
无论初步倾向哪条路线,都应把样件验证写成条件化要求:按项目定义检查拉脱、抗扭、装配、外观和必要的反复装拆;记录材料与填充、嵌件版本、孔或定位结构、安装方法、设备状态和测试条件。任何结论都应能追溯到具体版本,而不是只写“更牢”或“更便宜”。
报价前建议提交3D、树脂和填充信息、螺纹及嵌件规格、连接载荷、装拆要求、预计产量、外观区和自动化要求。可通过注塑成型服务了解样件与工艺沟通范围,并从其他塑料模具确认产品边界;如需提交资料,可使用提交项目图纸。本文不承诺固定强度、零报废、特定成本或客户项目结果。
常见问题
热熔嵌件一定比模内嵌件便宜吗?
不一定。应把模具、节拍、二次设备、自动化、错装漏装、报废和检验合并比较,不能只看嵌件或单件注塑价格。
模内嵌件一定更牢吗?
不一定。塑料围绕嵌件外形流动有助于形成机械锁合,但实际结果仍依赖材料、几何、嵌件定位和成型条件,必须按项目验证。
玻纤材料应该选哪种路线?
不能仅凭“有玻纤”下结论。材料牌号、填充比例、嵌件外形、受力与工艺适配都需要放进同一份工程评审。
热安装孔能直接照供应商表复制吗?
不能。供应商数据只能作为起点,实际树脂、成型孔、周围壁厚、安装方法与验证条件可能不同,必须用项目样件确认。
嵌件头部什么时候需要?
当连接需要更大的承载面、抗顶出或防拉穿时,可把头部作为候选方案评审。但它会占用材料和空间,并可能增加成本,不能默认采用。
报价前最少提供什么?
至少提供3D、材料与填充信息、螺纹和嵌件规格、连接载荷、装拆次数、预计产量、外观区和自动化要求。信息不完整时,只能给条件化路线建议。