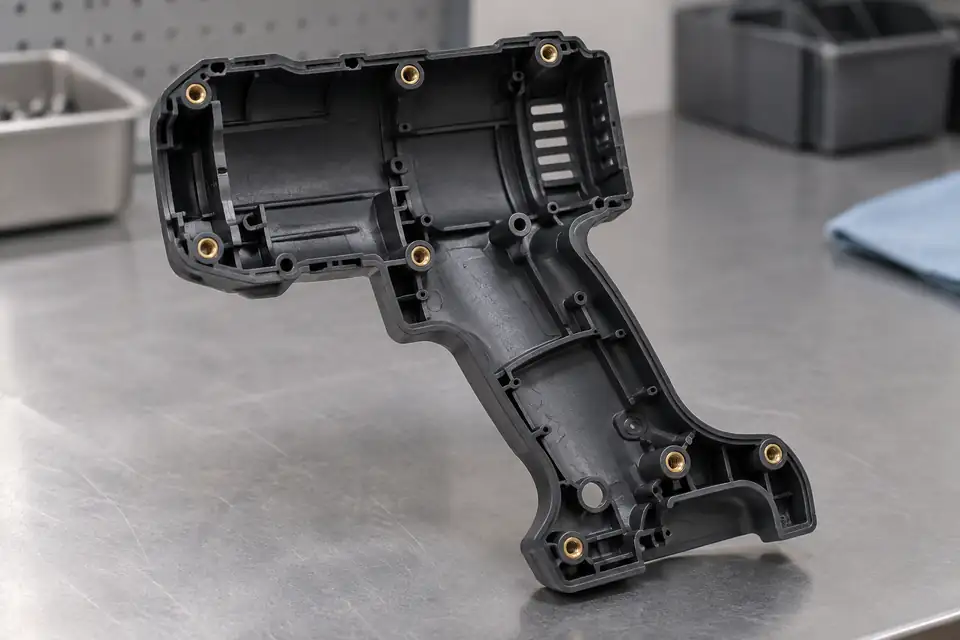
Insertos roscados metálicos em caixas plásticas de ferramentas elétricas levantam uma decisão inicial de projeto: instalá-los com calor após a moldagem ou colocá-los no molde e moldá-los durante a injeção? A rota não deve ser selecionada apenas a partir dos rótulos “inserto termofixado” ou “inserto moldado no molde”. Primeiro defina a carga da junta, a sequência de montagem, a resina, o volume de produção, o plano de automação e os limites cosméticos. Este guia concentra-se em carcaças termoplásticas de ferramentas elétricas e outras carcaças plásticas funcionais; não é um guia geral para terminais, buchas ou termofixos.
1. Defina a tarefa de fixação antes de selecionar um processo
Registre a especificação da rosca, o torque de aperto, o requisito de extração axial, a direção da carga, os ciclos de montagem esperados e a consequência da falha da junta. Uma foto e a nota “adicionar um inserto de latão” não podem mostrar se a junta foi usada uma vez, passou por manutenção repetidamente ou foi carregada continuamente. Marque zonas cosméticas, paredes finas próximas, direção de entrada do parafuso e espaço de montagem disponível no modelo 3D atual.
Use a página do molde do alojamento da ferramenta elétrica para confirmar o escopo do produto e, em seguida, organize as revisões e interfaces com o serviço de projeto e fabricação de moldes de injeção e a lista de verificação de revisão de compras do DFM. A decisão de engenharia deve usar o inserto, a resina e a geometria reais; um exemplo de fornecedor não é uma especificação de projeto.
2. Pontos de revisão para instalação térmica pós-moldagem
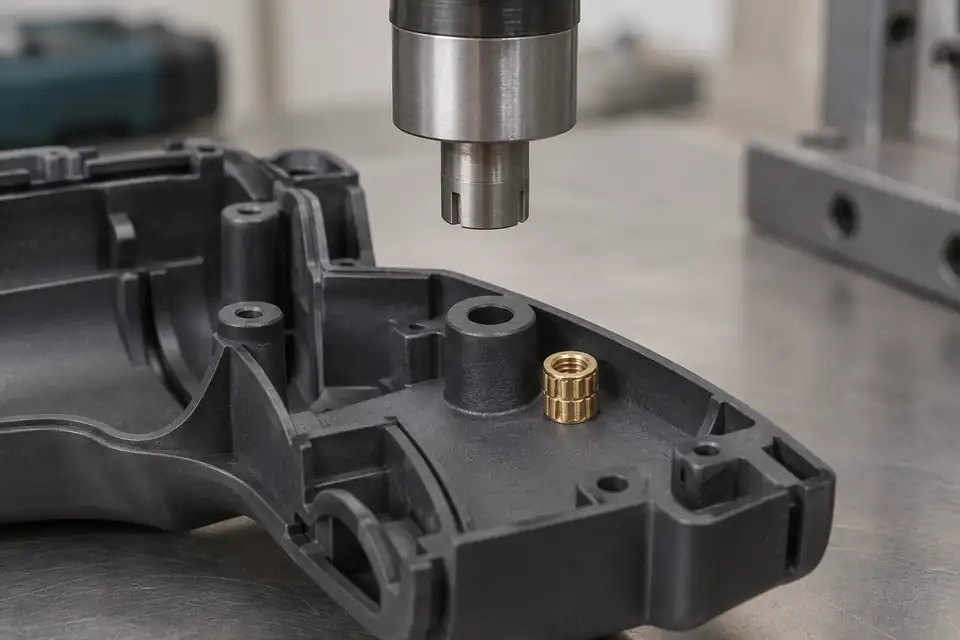
A instalação térmica é uma operação secundária após a moldagem. Os insertos térmicos e ultrassônicos são geralmente destinados à instalação pós-moldagem em termoplásticos; a página de insertos térmicos e ultrassônicos da SPIROL fornece informações básicas sobre essa família de processos. Uma vantagem é que o molde não precisa segurar um inserto durante a injeção. A orientação do fornecedor também observa que a instalação pós-molde pode reduzir o tempo de moldagem e evitar danos ou rejeições no molde causadas pelo movimento de um inserto dentro do molde. Isso não prova um custo total menor para cada projeto.
Revise o furo moldado, o perfil do inserto, o material circundante, o método de localização e as condições que permitem que o plástico amolecido flua para as características do inserto. O desempenho depende de um furo adequado, de uma parede circundante suficiente e de um fluxo plástico controlado. Use o guia de design de insertos SPIROL para plásticos como base geral e, em seguida, confirme a resina real, o furo moldado e a junta de amostra. Não fixe uma temperatura universal, tempo de permanência, tamanho do furo ou espessura da parede em um orçamento antecipado.
3. Pontos de revisão para moldagem por inserto
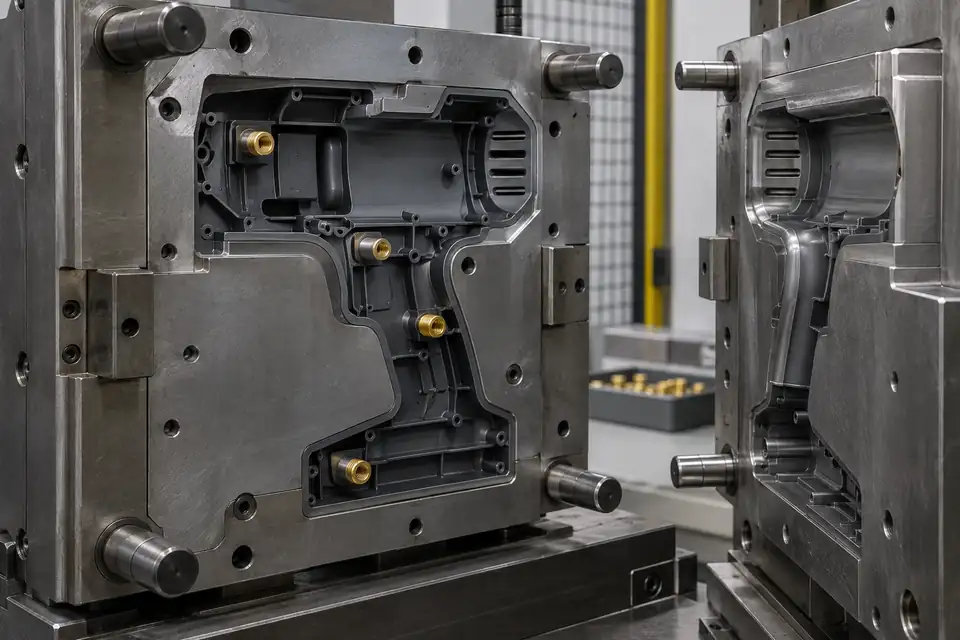
A moldagem por inserto localiza um componente metálico pré-formado na cavidade antes da injeção. O plástico então flui ao redor das saliências ou recortes externos para criar uma trava mecânica. As orientações de projeto descrevem essa rota como capaz de suportar metas exigentes de torque e extração, mas o desempenho real ainda depende do inserto, da resina, da geometria e do processo de moldagem. A Protolabs também descreve moldagem por inserto como carregar um componente de metal no molde e moldá-lo com termoplástico.
Coloque a localização do inserto, a retenção contra movimento, a cobertura de sobremoldagem, o fluxo de resina, o ciclo de moldagem, a complexidade da ferramenta e o método de carregamento em uma única folha de risco. Em uma caixa compacta, próxima a uma superfície cosmética ou com diversos insertos, um erro de localização pode afetar a montagem e aumentar o desperdício. A fibra de vidro ou um alto nível de enchimento não selecionam a rota por si só. A orientação do fornecedor diz que os insertos moldados são frequentemente considerados para termofixos e plásticos de engenharia altamente preenchidos, mas isso não é uma regra automática para materiais.
4. Compare as duas rotas na mesma base de cotação
Compare as rotas com as mesmas perguntas em vez de olhar apenas para o preço do inserto.
| Item de revisão | Instalação térmica pós-moldagem | Moldagem por inserto |
|---|---|---|
| Meta de desempenho | Valide o furo, a parede circundante e o método de instalação em conjunto | Valide a localização, a cobertura de sobremoldagem e as condições de moldagem em conjunto |
| Ferramentas e operações | Menos trabalho de posicionamento do inserto no molde, mas permanece uma operação secundária | Requer revisão de localização, retenção contra movimento e carga no molde |
| Volume e automação | Avalie o equipamento secundário, o tempo de ciclo e o risco de inserto ausente ou mal instalado | Avalie o carregamento do inserto, detecção e ciclo de moldagem |
| Qualidade e sucata | Observe a consistência da instalação, insertos errados e insertos ausentes | Observe o movimento do inserto, cobertura incompleta e risco para o molde |
| Base de custos | Não compare apenas o preço do inserto ou do equipamento | Não compare apenas o tempo do ciclo de moldagem |
A visão geral dos insertos roscados da Protolabs trata a moldagem por inserto, o estaqueamento térmico e a instalação ultrassônica como rotas diferentes, com o estaqueamento térmico e a instalação ultrassônica usando diferentes maneiras de gerar calor. Uma cotação deve incluir ferramentas, equipamentos secundários, automação, inspeção, impacto de sucata e manuseio da cadeia de suprimentos. “Tempo de ciclo de moldagem” não é o mesmo que “custo total de fabricação”.
5. Converta a escolha em requisitos de engenharia verificáveis
Qualquer que seja a rota preferida inicialmente, escreva a validação da amostra como requisitos condicionais. Nas condições definidas pelo projeto, verifique a extração, a resistência ao torque, a montagem, a aparência e qualquer fixação repetida necessária. Registre a resina e o enchimento, a revisão do inserto, o recurso de furo ou localização, o método de instalação, o estado do equipamento e as condições de teste. Uma conclusão deve apontar para uma configuração específica, em vez de simplesmente dizer “mais forte” ou “mais barato”.
Antes da cotação, forneça o modelo 3D, informações sobre resina e carga, especificação de rosca e inserto, carga de junta, ciclos de fixação, volume esperado, zonas cosméticas e requisitos de automação. Consulte serviço de moldagem por injeção para discussões sobre amostras e processos e moldes plásticos personalizados para ver os limites do produto. Para iniciar uma revisão, envie os desenhos do projeto. Este artigo não promete resistência fixa, zero desperdício, custo específico ou resultado de projeto do cliente.
Perguntas frequentes
Um inserto termofixado é sempre mais barato que um inserto moldado?
Não. Compare ferramentas, tempo de ciclo, equipamentos secundários, automação, insertos ausentes ou incorretos, impacto de refugo e inspeção em conjunto. O preço do inserto ou o preço da moldagem por si só não são o custo total.
Um inserto moldado é sempre mais resistente?
Não. O fluxo de plástico ao redor das características do inserto pode criar um bloqueio mecânico forte, mas o resultado ainda depende do material, da geometria, da localização do inserto e das condições de moldagem. Valide a configuração real do projeto.
Qual rota deve ser usada com resina reforçada com fibra de vidro?
Não decida apenas pela “resina reforçada com fibra de vidro”. Revise juntos o grau de resina, o nível de enchimento, o perfil do inserto, o caso de carga e a compatibilidade do processo.
Um furo de instalação térmica pode ser copiado diretamente de uma tabela de fornecedores?
Não. Os dados do fornecedor são um ponto de partida. A resina real, o furo moldado, a parede circundante, o método de instalação e as condições de validação podem ser diferentes e devem ser confirmados com amostras do projeto.
Quando um inserto com cabeça deve ser considerado?
Uma cabeça pode ser considerada quando a junta necessita de uma superfície de apoio maior ou de resistência à expulsão ou ao arrancamento. Também utiliza material e espaço e pode agregar custos, portanto não deve ser o padrão.
Quais são as informações mínimas necessárias antes da cotação?
Forneça o modelo 3D, resina e enchimento, especificações de rosca e inserto, cargas de juntas, ciclos de fixação, volume esperado, zonas cosméticas e requisitos de automação. Com entradas incompletas, apenas uma recomendação de rota condicional é possível.