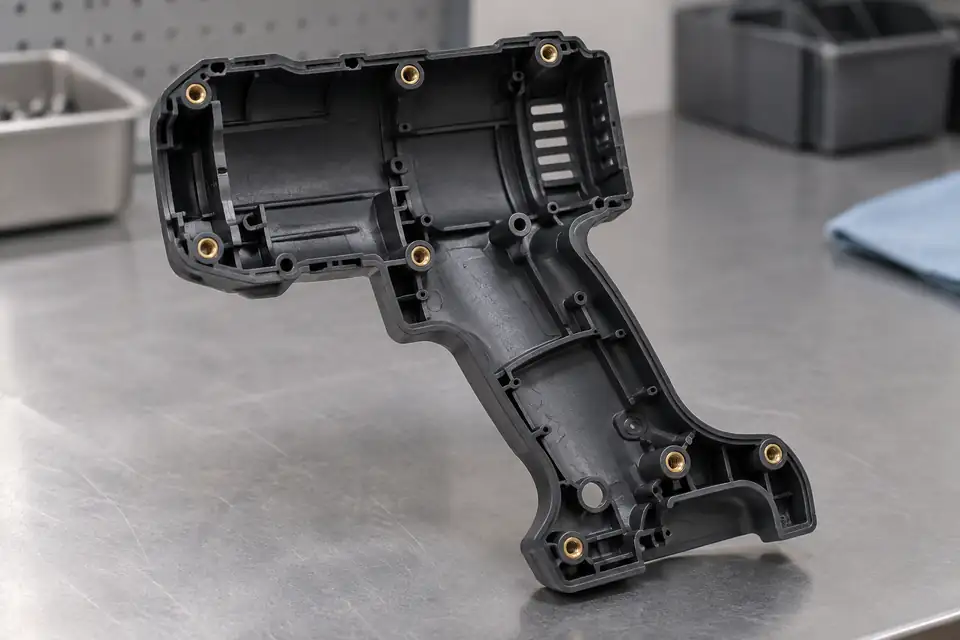
Sisipan berulir logam di rumah perkakas listrik plastik memerlukan keputusan proses sejak tahap desain awal: memasangnya dengan panas setelah pencetakan, atau menempatkannya di dalam cetakan dan melapisinya dengan plastik selama proses injeksi? Rute tidak boleh dipilih hanya dari label “sisipan pasang panas” atau “sisipan dalam cetakan”. Pertama-tama tentukan beban sambungan, urutan perakitan, resin, volume produksi, rencana otomatisasi, dan batasan kosmetik. Panduan ini berfokus pada perkakas listrik termoplastik dan wadah plastik fungsional; ini bukan panduan umum untuk terminal, bushing, atau termoset.
1. Tentukan tugas pengikatan sebelum memilih suatu proses
Catat spesifikasi ulir, torsi pengencangan, kebutuhan penarikan aksial, arah beban, siklus perakitan yang diharapkan, dan konsekuensi kegagalan sambungan. Foto dan catatan “tambahkan sisipan kuningan” tidak dapat menunjukkan apakah sambungan digunakan satu kali, diservis berulang kali, atau dimuat terus menerus. Tandai zona kosmetik, dinding tipis di dekatnya, arah masuknya sekrup, dan ruang perakitan yang tersedia pada model 3D saat ini.
Gunakan halaman cetakan rumah perkakas listrik untuk mengonfirmasi cakupan produk, lalu atur revisi dan antarmuka dengan desain cetakan injeksi dan layanan manufaktur dan daftar periksa tinjauan pembelian DFM. Keputusan teknik harus menggunakan sisipan, resin, dan geometri yang sebenarnya; contoh pemasok bukanlah spesifikasi proyek.
2. Tinjau poin untuk instalasi panas pasca cetakan
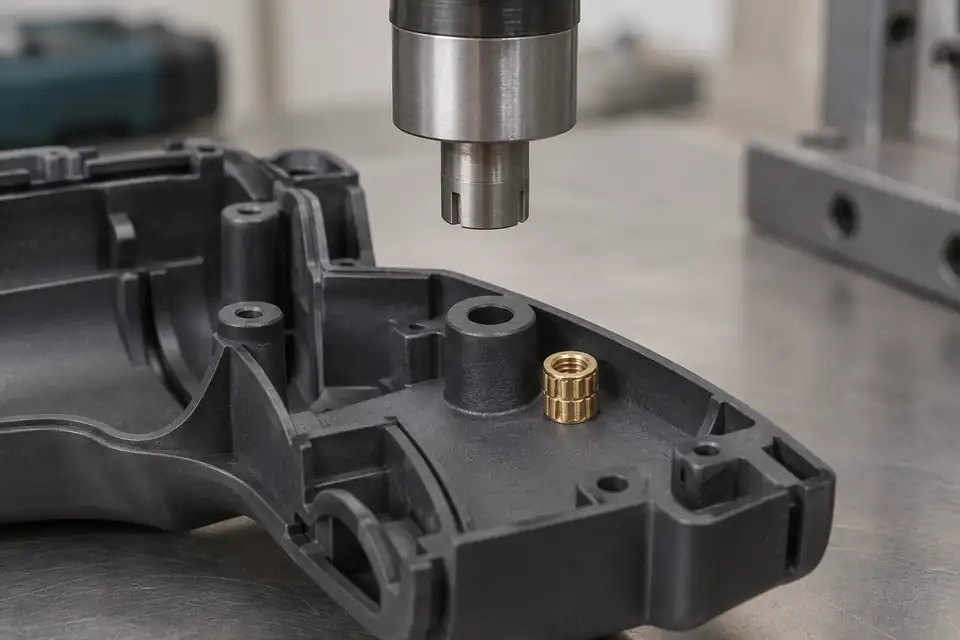
Instalasi panas adalah operasi sekunder setelah pencetakan. Sisipan panas dan ultrasonik umumnya ditujukan untuk pemasangan pasca cetakan pada termoplastik; Halaman sisipan panas dan ultrasonik SPIROL memberikan latar belakang pada rangkaian proses ini. Salah satu keuntungannya adalah cetakan tidak perlu menahan sisipan selama injeksi. Panduan pemasok juga mencatat bahwa pemasangan pasca cetakan dapat mempersingkat waktu pencetakan dan menghindari kerusakan atau penolakan cetakan yang disebabkan oleh sisipan yang bergerak di dalam cetakan. Hal ini tidak membuktikan total biaya yang lebih rendah untuk setiap proyek.
Tinjau lubang cetakan, profil sisipan, material di sekitarnya, metode lokasi, dan kondisi yang memungkinkan aliran plastik lunak ke dalam fitur sisipan. Performanya bergantung pada lubang yang sesuai, dinding sekeliling yang memadai, dan aliran plastik yang terkontrol. Gunakan panduan desain sisipan SPIROL untuk plastik sebagai latar belakang umum, lalu konfirmasikan resin sebenarnya, lubang cetakan, dan sambungan sampel. Jangan memasukkan suhu universal, waktu tunggu, ukuran lubang, atau ketebalan dinding ke dalam kutipan awal.
3. Tinjau poin untuk proses insert molding
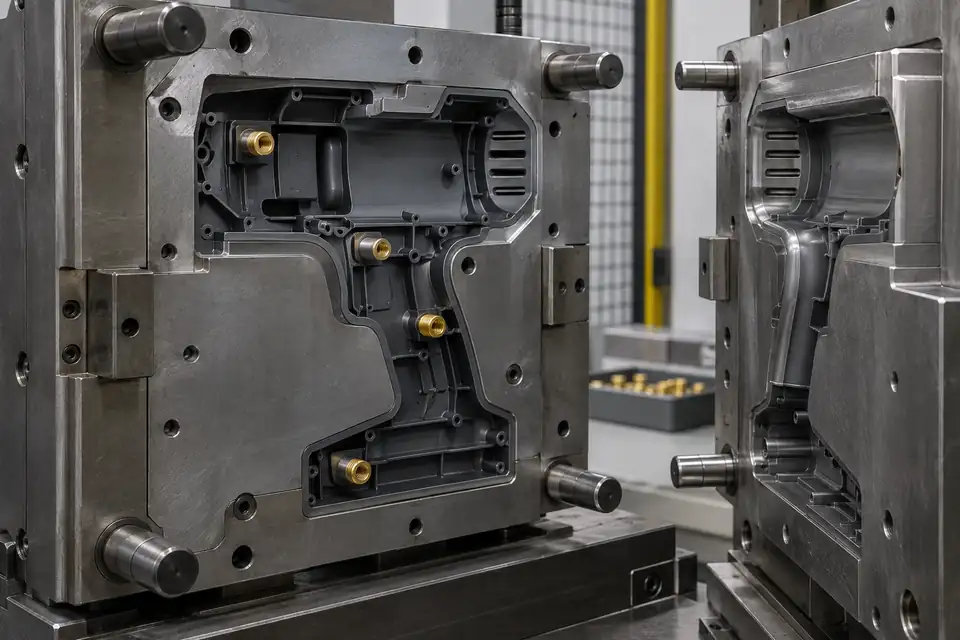
Cetakan sisipan menempatkan komponen logam yang telah dibentuk sebelumnya di dalam rongga sebelum injeksi. Plastik kemudian mengalir di sekitar tonjolan luar atau potongan bawah untuk membuat kunci mekanis. Panduan desain menggambarkan rute ini mampu mendukung target torsi dan penarikan yang menuntut, namun kinerja sebenarnya masih bergantung pada proses sisipan, resin, geometri, dan pencetakan. Protolabs juga menjelaskan proses insert molding sebagai memuat komponen logam ke dalam cetakan dan melapisinya dengan termoplastik.
Letakkan lokasi sisipan, retensi terhadap pergerakan, cakupan plastik di sekitar sisipan, aliran resin, siklus pencetakan, kompleksitas perkakas, dan metode pemuatan pada satu lembar risiko. Dalam wadah kompak, dekat permukaan kosmetik, atau dengan beberapa sisipan, kesalahan lokasi dapat mempengaruhi perakitan dan meningkatkan sisa. Serat kaca atau tingkat pengisi yang tinggi tidak memilih rute dengan sendirinya. Panduan pemasok menyatakan bahwa sisipan cetakan sering kali dipertimbangkan untuk termoset dan plastik rekayasa dengan berkadar pengisi tinggi, namun hal tersebut bukan merupakan aturan material otomatis.
4. Bandingkan kedua rute berdasarkan kutipan yang sama
Bandingkan rute dengan pertanyaan yang sama daripada hanya melihat harga sisipan.
| Barang ulasan | Instalasi panas pasca cetakan | Proses insert molding |
|---|---|---|
| Target kinerja | Validasi lubang, dinding sekeliling, dan metode pemasangan bersama-sama | Validasi lokasi, cakupan plastik di sekitar sisipan, dan kondisi cetakan bersama-sama |
| Perkakas dan operasi | Lebih sedikit pekerjaan penempatan sisipan dalam cetakan, tetapi operasi sekunder tetap ada | Membutuhkan tinjauan lokasi, anti pergerakan, dan pemuatan pada cetakan |
| Volume dan otomatisasi | Menilai peralatan sekunder, waktu siklus, dan risiko kesalahan pemasangan | Menilai siklus pemuatan, deteksi, dan pencetakan sisipan |
| Kualitas dan skrap | Perhatikan konsistensi pemasangan, sisipan salah, dan sisipan hilang | Perhatikan pergerakan sisipan, cakupan yang tidak lengkap, dan risiko kerusakan cetakan |
| Dasar biaya | Jangan bandingkan hanya harga sisipan atau perlengkapan | Jangan bandingkan hanya waktu siklus pencetakan |
Ikhtisar sisipan berulir Protolabs memperlakukan pencetakan sisipan, staking panas, dan pemasangan ultrasonik sebagai rute yang berbeda, dengan staking panas dan pemasangan ultrasonik menggunakan cara berbeda untuk menghasilkan panas. Kutipan harus mencakup perkakas, peralatan sekunder, otomatisasi, inspeksi, dampak sisa, dan penanganan rantai pasokan. “Waktu siklus pencetakan” tidak sama dengan “total biaya produksi”.
5. Ubah pilihan menjadi persyaratan teknik yang dapat diverifikasi
Rute mana pun yang lebih disukai pada awalnya, tulis validasi sampel sebagai persyaratan bersyarat. Dalam kondisi yang ditentukan proyek, periksa penarikan, ketahanan torsi, perakitan, tampilan, dan pengikatan berulang yang diperlukan. Catat resin dan pengisi, revisi sisipan, fitur lubang atau lokasi, metode pemasangan, kondisi peralatan, dan kondisi pengujian. Sebuah kesimpulan harus ditelusuri ke konfigurasi tertentu, bukan sekadar mengatakan “lebih kuat” atau “lebih murah”.
Sebelum penawaran, berikan model 3D, informasi resin dan pengisi, spesifikasi benang dan sisipan, beban sambungan, siklus pengikatan, volume yang diharapkan, zona kosmetik, dan persyaratan otomatisasi. Lihat layanan cetakan injeksi untuk diskusi sampel dan proses dan cetakan plastik khusus untuk batasan produk. Untuk memulai peninjauan, kirimkan gambar proyek. Artikel ini tidak menjanjikan kekuatan tetap, tanpa sisa, biaya tertentu, atau hasil proyek pelanggan.
Pertanyaan yang sering diajukan
Apakah sisipan pasang panas selalu lebih murah dibandingkan sisipan dalam cetakan?
Tidak. Bandingkan perkakas, waktu siklus, peralatan sekunder, otomatisasi, sisipan yang hilang atau salah, dampak sisa, dan inspeksi. Harga sisipan atau harga cetakan saja bukanlah biaya total.
Apakah sisipan cetakan selalu lebih kuat?
Tidak. Plastik yang mengalir di sekitar fitur sisipan dapat menciptakan kunci mekanis yang kuat, namun hasilnya tetap bergantung pada material, geometri, lokasi sisipan, dan kondisi pencetakan. Validasi konfigurasi proyek sebenarnya.
Rute mana yang sebaiknya digunakan dengan resin berpenguat serat kaca?
Jangan memutuskan dari “resin berpenguat serat kaca” saja. Tinjau kualitas resin, level pengisi, profil sisipan, kondisi pembebanan, dan kompatibilitas proses secara bersamaan.
Bisakah lubang pemasangan panas disalin langsung dari tabel pemasok?
Tidak. Data pemasok adalah titik awal. Resin sebenarnya, lubang cetakan, dinding sekeliling, metode pemasangan, dan kondisi validasi mungkin berbeda dan harus dikonfirmasi dengan sampel proyek.
Kapan sebaiknya sisipan dengan kepala dipertimbangkan?
Kepala sisipan dapat dipertimbangkan ketika sambungan memerlukan permukaan bantalan yang lebih besar atau ketahanan terhadap push-out atau pull-through. Ini juga menggunakan material dan ruang serta dapat menambah biaya, jadi ini tidak boleh menjadi default.
Berapa informasi minimum yang diperlukan sebelum penawaran?
Menyediakan model 3D, resin dan pengisi, spesifikasi benang dan sisipan, beban sambungan, siklus pengikatan, volume yang diharapkan, zona kosmetik, dan persyaratan otomatisasi. Jika masukan tidak lengkap, hanya rekomendasi rute bersyarat yang dapat dilakukan.