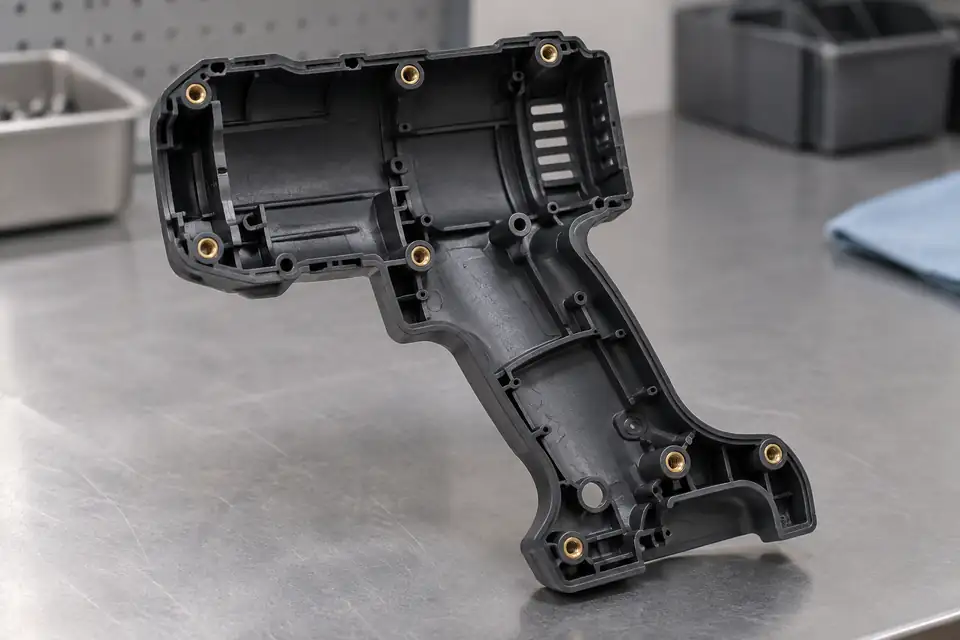
Gewindeeinsätze aus Metall in Gehäusen von Elektrowerkzeugen aus Kunststoff werfen eine frühe Designentscheidung auf: Werden sie nach dem Formen mit Hitze eingebaut oder werden sie in die Form eingelegt und beim Einspritzen umspritzt? Die Route sollte nicht allein aus den Bezeichnungen „Heat-Set-Insert“ oder „Molded-In-Insert“ ausgewählt werden. Definieren Sie zunächst die Verbindungsbelastung, die Montagereihenfolge, das Harz, das Produktionsvolumen, den Automatisierungsplan und die kosmetischen Grenzen. Dieser Leitfaden konzentriert sich auf thermoplastische Gehäuse für Elektrowerkzeuge und funktionale Kunststoffe. Es handelt sich nicht um eine allgemeine Anleitung zu Anschlüssen, Buchsen oder Duroplasten.
1. Definieren Sie die Schraubaufgabe, bevor Sie einen Prozess auswählen
Notieren Sie die Gewindespezifikation, das Anzugsdrehmoment, den axialen Herausziehbedarf, die Lastrichtung, die erwarteten Montagezyklen und die Folgen eines Verbindungsversagens. Ein Foto und der Hinweis „einen Messingeinsatz hinzufügen“ können nicht zeigen, ob die Verbindung einmal verwendet, wiederholt gewartet oder kontinuierlich belastet wird. Markieren Sie kosmetische Zonen, nahegelegene dünne Wände, die Schraubeneinführungsrichtung und den verfügbaren Montageraum im aktuellen 3D-Modell.
Verwenden Sie die Formseite für Gehäuse von Elektrowerkzeugen, um den Produktumfang zu bestätigen, und organisieren Sie dann Überarbeitungen und Schnittstellen mit dem Service für Spritzgussformdesign und -fertigung und der DFM-Checkliste für die Einkaufsüberprüfung. Bei der technischen Entscheidung müssen der tatsächliche Einsatz, das Harz und die Geometrie berücksichtigt werden. Ein Lieferantenbeispiel ist keine Projektspezifikation.
2. Prüfpunkte für das thermische Einpressen nach dem Spritzgießen
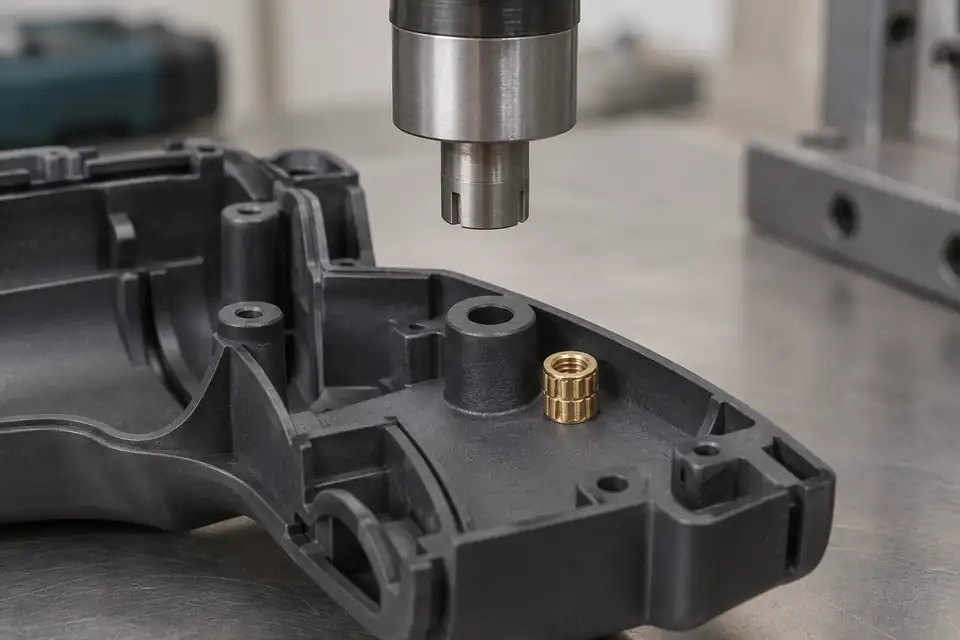
Das thermische Einpressen ist ein sekundärer Arbeitsgang nach dem Spritzgießen. Wärme- und Ultraschalleinsätze sind im Allgemeinen für den nachträglichen Einbau in Thermoplaste vorgesehen; die SPIROL-Seite zu Wärme- und Ultraschalleinsätzen bietet Hintergrundinformationen zu dieser Prozessfamilie. Ein Vorteil besteht darin, dass die Form während des gesamten Einspritzvorgangs keinen Einsatz halten muss. In den Lieferantenrichtlinien wird außerdem darauf hingewiesen, dass der Einbau nach der Form die Formzeit verkürzen und Formschäden oder Ausschuss vermeiden kann, die durch die Bewegung eines Einsatzes innerhalb der Form verursacht werden. Das bedeutet nicht, dass die Gesamtkosten für jedes Projekt niedriger sind.
Überprüfen Sie das geformte Loch, das Einsatzprofil, das umgebende Material, die Positionierungsmethode und die Bedingungen, unter denen erweichter Kunststoff in die Einsatzmerkmale fließen kann. Die Leistung hängt von einem geeigneten Loch, einer ausreichenden umgebenden Wand und einem kontrollierten Kunststofffluss ab. Verwenden Sie den Designleitfaden für SPIROL-Einsätze für Kunststoffe als allgemeinen Hintergrund und überprüfen Sie dann das tatsächliche Harz, das geformte Loch und die Musterverbindung. Legen Sie in einem frühen Angebot keine einheitliche Temperatur, Verweilzeit, Lochgröße oder Wandstärke fest.
3. Prüfpunkte für das Umspritzen von Einlegeteilen
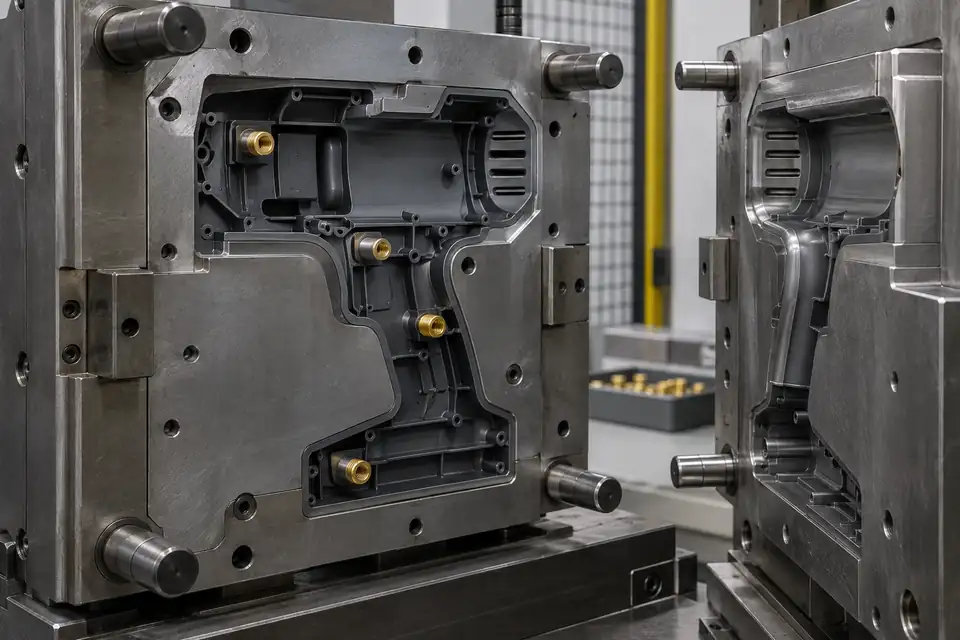
Beim Insert Moulding wird vor dem Einspritzen eine vorgeformte Metallkomponente in der Kavität platziert. Der Kunststoff umfließt dann die äußeren Rändelungen oder Hinterschnitte und erzeugt so eine mechanische Verriegelung. In den Designrichtlinien wird beschrieben, dass dieser Weg in der Lage ist, anspruchsvolle Drehmoment- und Auszugsziele zu unterstützen, die tatsächliche Leistung hängt jedoch immer noch vom Einsatz, dem Harz, der Geometrie und dem Formprozess ab. Protolabs beschreibt Insert Molding ebenfalls als das Laden einer Metallkomponente in die Form und deren Umspritzen mit Thermoplast.
Tragen Sie die Position des Einsatzes, den Schutz gegen Bewegung, die Abdeckung der Umspritzung, den Harzfluss, den Formzyklus, die Komplexität der Werkzeuge und die Lademethode auf einem Risikoblatt ein. In einem kompakten Gehäuse, in der Nähe einer kosmetischen Oberfläche oder mit mehreren Einsätzen kann ein Positionsfehler die Montage beeinträchtigen und den Ausschuss erhöhen. Glasfasern oder ein hoher Füllstoffanteil allein entscheiden nicht über den Weg. Laut Lieferantenempfehlungen werden eingegossene Einsätze oft für Duroplaste und hochgefüllte technische Kunststoffe in Betracht gezogen, aber das ist keine automatische Materialregel.
4. Vergleichen Sie beide Routen auf derselben Angebotsbasis
Vergleichen Sie die Routen anhand derselben Fragen, anstatt nur auf den Preis des Gewindeeinsatzes zu achten.
| Prüfpunkt | thermisches Einpressen nach dem Spritzgießen | Umspritzter Einsatz |
|---|---|---|
| Leistungsziel | Validieren Sie gemeinsam das Loch, die umgebende Wand und die Installationsmethode | Validieren Sie den Standort, die Umspritzungsabdeckung und die Formbedingungen gemeinsam |
| Werkzeuge und Betrieb | Weniger Arbeit beim Positionieren des Einsatzes in der Form, aber ein sekundärer Arbeitsgang bleibt übrig | Erfordert die Prüfung von Positionierung, Verdrehsicherung und Beladung in der Form |
| Volumen und Automatisierung | Bewerten Sie Sekundärausrüstung, Zykluszeit und das Risiko von Fehleinfügungen | Bewerten Sie die Beladung, Erkennung und den Formzyklus der Einsätze |
| Qualität und Ausschuss | Achten Sie auf Installationskonsistenz, falsche Einsätze und fehlende Einsätze | Beobachten Sie die Bewegung des Einsatzes, die unvollständige Abdeckung und das Werkzeugrisiko |
| Kostenbasis | Vergleichen Sie nicht nur den Einsatz- oder Ausstattungspreis | Vergleichen Sie nicht nur die Formzykluszeit |
In der Übersicht über Gewindeeinsätze von Protolabs werden Umspritzen, Heißnieten und Ultraschallinstallation als unterschiedliche Wege behandelt, wobei Heißnieten und Ultraschallinstallation unterschiedliche Methoden zur Wärmeerzeugung nutzen. Ein Angebot sollte Werkzeuge, Sekundärausrüstung, Automatisierung, Inspektion, Auswirkungen auf Ausschuss und Lieferkettenabwicklung umfassen. „Formzykluszeit“ ist nicht dasselbe wie „Gesamtherstellungskosten“.
5. Wandeln Sie die Auswahl in überprüfbare technische Anforderungen um
Unabhängig davon, welche Route zunächst bevorzugt wird, schreiben Sie die Beispielvalidierung als bedingte Anforderungen. Überprüfen Sie unter projektdefinierten Bedingungen Auszug, Drehmomentfestigkeit, Montage, Aussehen und gegebenenfalls erforderliche wiederholte Befestigung. Notieren Sie Harz und Füllstoff, Revision des Einsatzes, Loch oder Positionierungsmerkmal, Installationsmethode, Gerätezustand und Testbedingungen. Eine Schlussfolgerung sollte sich auf eine bestimmte Konfiguration beziehen und nicht nur „stärker“ oder „billiger“ sagen.
Geben Sie vor dem Angebot das 3D-Modell, Harz- und Füllstoffinformationen, Gewinde- und Einsatzspezifikationen, Verbindungsbelastung, Befestigungszyklen, erwartetes Volumen, kosmetische Zonen und Automatisierungsanforderungen an. Siehe Spritzgussservice für Muster- und Prozessbesprechungen und kundenspezifische Kunststoffformen für die Produktgrenzen. Um eine Überprüfung zu starten, reichen Sie die Projektzeichnungen ein. Dieser Artikel verspricht keine feste Festigkeit, keinen Ausschuss, keine bestimmten Kosten oder ein Kundenprojektergebnis.
Häufig gestellte Fragen
Ist eine thermofixierte Einlage immer günstiger als eine eingegossene Einlage?
Nein. Vergleichen Sie Werkzeuge, Zykluszeit, Sekundärausrüstung, Automatisierung, fehlende oder falsche Einsätze, Ausschussauswirkungen und Inspektion miteinander. Der Einsatzpreis oder Formpreis allein stellt nicht die Gesamtkosten dar.
Ist ein eingegossener Einsatz immer stärker?
Nein. Kunststoff, der um die Einsatzelemente herumfließt, kann eine starke mechanische Verriegelung erzeugen, das Ergebnis hängt jedoch immer noch vom Material, der Geometrie, der Einsatzposition und den Formbedingungen ab. Validieren Sie die tatsächliche Projektkonfiguration.
Welche Route sollte mit glasgefülltem Harz verwendet werden?
Entscheiden Sie sich nicht allein aufgrund von „Glas gefüllt“. Überprüfen Sie gemeinsam die Harzsorte, den Füllgrad, das Einsatzprofil, den Lastfall und die Prozesskompatibilität.
Kann eine Bohrung für das thermische Einpressen direkt aus einer Lieferantentabelle übernommen werden?
Nein. Lieferantendaten sind ein Ausgangspunkt. Das tatsächliche Harz, das geformte Loch, die umgebende Wand, die Installationsmethode und die Validierungsbedingungen können abweichen und müssen anhand von Projektmustern bestätigt werden.
Wann sollte ein Kopfeinsatz in Betracht gezogen werden?
Ein Kopf kann in Betracht gezogen werden, wenn die Verbindung eine größere Auflagefläche oder Widerstand gegen Herausdrücken oder Durchziehen benötigt. Außerdem verbraucht er Material und Platz und kann zusätzliche Kosten verursachen, daher sollte er nicht die Standardlösung sein.
Welche Informationen sind vor dem Angebot mindestens erforderlich?
Geben Sie das 3D-Modell, Harz und Füllstoff, Gewinde- und Einsatzspezifikationen, Verbindungsbelastungen, Befestigungszyklen, erwartetes Volumen, kosmetische Zonen und Automatisierungsanforderungen an. Bei unvollständigen Eingaben ist nur eine bedingte Routenempfehlung möglich.