Spritzgegossener Innenbottich-Abfluss-Sumpf-Flanschverzug und Dichtungsleckage: T1-Bewertung
Informationen zum Produktkontext finden Sie auf der Seite zur Innenwannenform für Geschirrspüler.
Eine spritzgegossene Innenwanne eines Geschirrspülers kann intakt aussehen, während die Schnittstelle zwischen Abfluss und Sumpf nach dem Zusammenbau undicht ist. Die nassen Spuren können durch Flanschverzug, lokale Welligkeit, Nutgeometrie, Dichtungsschäden, Verschmutzung, Reihenfolge der Befestigungselemente, Nichtübereinstimmung der Gegenteile, Halterung der Vorrichtung oder die Prüfmethode verursacht werden. Eine nützliche T1-Überprüfung trennt das Formteil, das Dichtungssystem, die Montage und die Testnachweise, bevor die Form gewechselt oder die Verbindung festgezogen wird. Erfassen Sie die freigegebene CAD- und Zeichnungsrevision, Harzqualität und -charge, Hohlraum, Formbedingungen, Konditionierungszustand, Revision des Gegenstücks, Dichtungsidentität, Montagereihenfolge, Vorrichtung und Dichtheitstestmethode. Dies ist ein generisches technisches Beispiel, kein Kundenfall oder ein allgemeiner Akzeptanzstandard.
1. Bestätigen Sie den Leckpfad und die Schnittstellengrenze
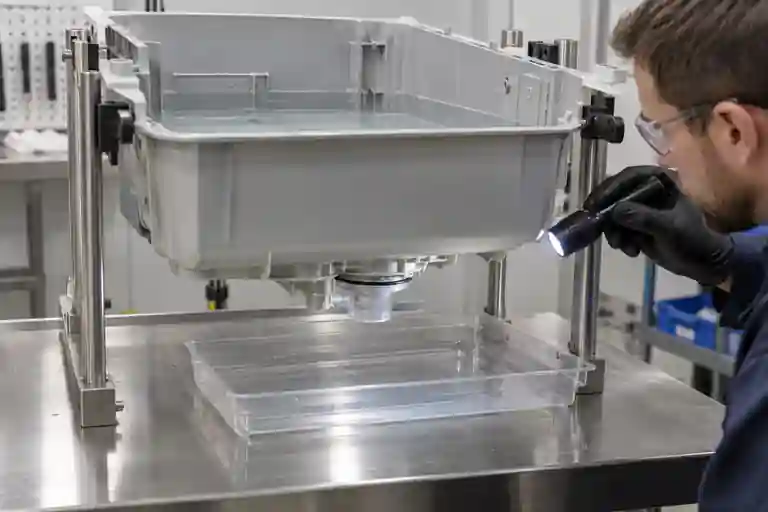
Kartieren Sie die erste sichtbare nasse Stelle und bewahren Sie die getestete Baugruppe auf. Unterscheiden Sie den Weg durch die Abflusssumpfdichtung von Wasser, das entlang eines Schlauchs, eines Befestigungselements, eines geformten Einsatzes, einer Pumpenschnittstelle oder eines Handhabungsschadens wandert. Verwenden Sie für Vergleiche die gleiche Wannenausrichtung, den gleichen Wasserstand oder die gleichen zugelassenen Druckbedingungen, die gleiche Beobachtungsbeleuchtung und die gleiche Verweilsequenz. Ein Tropfen unter dem Flansch ist ein zu untersuchender Beweis, kein Beweis für den Ursprungspfad.
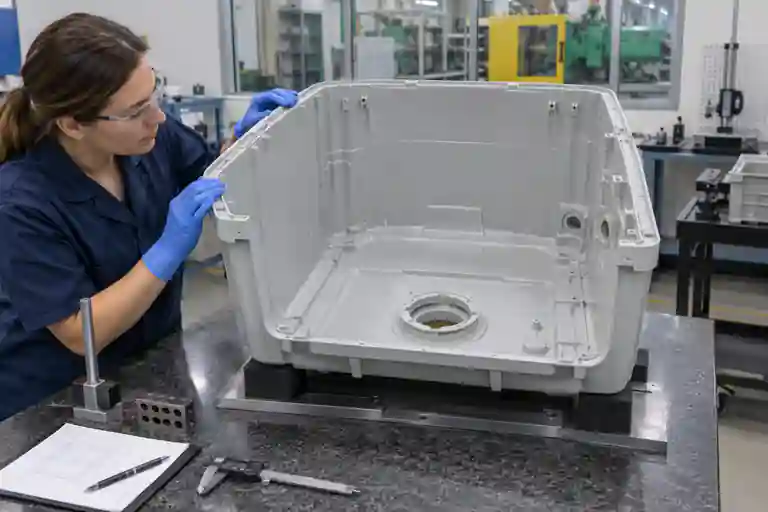
Dokumentieren Sie den gesamten Stapel: geformter Wannenflansch, Dichtung oder O-Ring, passender Ölsumpf, Halterungen, Befestigungselemente und alle Positionierungsmerkmale. Fotografieren Sie die trockene Schnittstelle vor dem Zusammenbau und den benetzten Pfad nach dem genehmigten Test. Nicht zerlegen, bevor der geprüfte Zustand erhalten bleibt.
2. Geformte Geometrie in einem definierten Prüfzustand messen
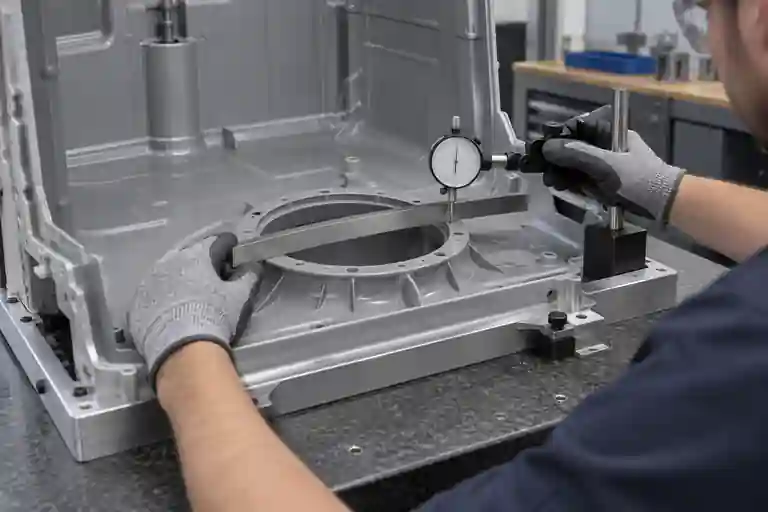
Überprüfen Sie den freigegebenen Ablaufsumpfflansch im angegebenen freien oder gesicherten Zustand. Überprüfen Sie die Bezugspunkteinstellung, die Ebenheit oder das Profil des Flansches, lokale Hoch- und Tiefzonen, Nuttiefe und -breite, sofern zutreffend, Bolzen-Naben-Höhe, Wandübergänge und die Beziehung zu den Wannenstützpunkten. Eine zu starke Klemmung während der Inspektion kann die Verformung verbergen, die den Dichtungsdruck während der Montage verändert.
ISO 20457:2026 bietet einen kunststoffspezifischen Rahmen für Maß- und Geometrietoleranzen. Es wird darauf hingewiesen, dass Material, Teiledesign, Werkzeuglayout, Verarbeitungsbedingungen, ungleichmäßige Dicke, Kühlung und Verzug die Genauigkeit der Formteile beeinflussen. Funktionstoleranzen und Prüfbedingungen gehören in den Produktdefinitionsdatensatz. Siehe ISO 20457:2026.
3. Trennen Sie die Ursachen des Verzugs von den Ursachen des Dichtungssystems
Autodesk beschreibt Verzug als Verformung, die mit Schwankungen der Schwindung und inneren Spannungen einhergeht. Die Anleitung zur Fehlerbehebung umfasst ungleichmäßige Kühlung, inkonsistente Schrumpfung, Materialschwankungen und Prozessschwankungen bei möglichen Ursachen. Vergleichen Sie mit Hohlräumen verbundene Teile, Gussaufzeichnungen und Freizustandskarten, bevor Sie zu dem Schluss kommen, dass die Dichtung oder der Anzugsprozess die einzige Ursache ist. Siehe Fehlerbehebung bei Autodesk-Verzug.
Überprüfen Sie Wandstärkenänderungen, Rippen, Vorsprünge, Anschnittbeziehung und Kühlung um die Abflussöffnung. Eine Korrektur sollte den verifizierten Mechanismus betreffen und dann erneut auf Befüllung, Verpackung, Auswurf, Montage und Versiegelung überprüft werden. Eine lokale Stahlveränderung kann die Verformung an eine andere Stelle verlagern.
4. Überprüfen Sie das freigegebene Dichtungsgehäuse und den Zustand der Dichtung
Wenn das freigegebene Design einen O-Ring verwendet, müssen Gehäuseabmessungen, Passflächen und die ausgewählte Dichtung als ein System überprüft werden. ISO 3601-2:2025 spezifiziert Gehäuseabmessungen für definierte O-Ring-Anwendungen und weist darauf hin, dass spezielle Anwendungen eine Vereinbarung zwischen Dichtungshersteller und Benutzer erfordern. Es sollte als Leitfaden für eine Projektüberprüfung dienen und nicht blind in ein Geschirrspülmaschinendesign kopiert werden. Siehe ISO 3601-2:2025.
Das O-Ring-Handbuch von Parker behandelt die Grundlagen statischer Dichtungen, das Stopfbuchsdesign und Überlegungen zu Dichtflächen. Verwenden Sie die freigegebenen Daten des Dichtungslieferanten und die tatsächliche Anwendungsumgebung, um die Projektwerte zu definieren; Dieser Artikel schreibt keine Pressung, Stopfbuchstiefe, Füllung oder Oberflächenbeschaffenheit vor. Siehe das Parker O-Ring-Handbuch.
Überprüfen Sie die Dichtung anhand der rückverfolgbaren Charge und Teilenummer. ISO 3601-3:2005 definiert Qualitätsabnahmekriterien und Oberflächenfehlerklassifizierungen für standardisierte O-Ringe. Wenn der Geschirrspüler einen anderen Dichtungstyp verwendet, verwenden Sie stattdessen dessen freigegebene Spezifikation. Siehe ISO 3601-3:2005.
5. Montage und Dichtheitsprüfung reproduzierbar machen
Definieren Sie die genehmigte Überarbeitung des Gegenstücks, die Installationsmethode der Dichtung, das Schmiermittel (falls zulässig), die Reihenfolge der Befestigungselemente, das Anzugswerkzeug, die Halterung der Vorrichtung und die Konditionierungszeit. Definieren Sie dann die Testflüssigkeit, den Füllstand oder Druck, die Temperatur, die Verweildauer, die Ausrichtung, den Beobachtungsbereich und die Pass/Fail-Regel. Eine Halterung muss die Wanne wie vorgesehen tragen, ohne den Flansch abzuflachen oder die Verbindung zu öffnen.
Verwenden Sie nachverfolgbare Baugruppen und ändern Sie jeweils eine kontrollierte Eingabe. Trocknen Sie die Wanne und die Vorrichtung zwischen den Tests und trennen Sie einen statischen Komponententest von einem Gesamtgerätetest und allen zyklischen Bedingungen. Erfassen Sie sowohl bestandene als auch nicht bestandene Proben, damit die Beweise nicht zu einer Sammlung isolierter Fehlerfotos werden.
6. Schließen Sie T1 mit angeschlossenem Formteil, Siegel und Testnachweis
| Artikel überprüfen | Kontrollierte Eingabe | Schlussfrage | Beweise |
|---|---|---|---|
| Leckpfad | Orientierungs- und Beobachtungsmethode | Wo überschreitet Wasser zuerst die Grenze? | Zonenkarte, Fotos und Proben-ID |
| Geformter Flansch | Bezugspunkt, Hohlraum und Prüfzustand | Ist die freigegebene Dichtungsgeometrie wiederholbar? | Profil- oder Ebenheitskarte und Formaufzeichnung |
| Dichtungsgehäuse | Freigegebene Nut und Gegenstück | Entspricht der komplette Stapel dem genehmigten Design? | CAD-Abschnitt und Revisionsdatensatz |
| Siegelzustand | Teilenummer, Charge und Installation | Sind Beschädigungen, Verdrehungen oder Verschmutzungen ausgeschlossen? | Eingangs- und Nachprüfung |
| Montage | Vorrichtungs-, Reihenfolge- und Werkzeugidentität | Wurde jede Probe unter bekannten Bedingungen zusammengesetzt? | Montagewagen und Werkzeugaufzeichnung |
| Dichtheitsprüfung | Zugelassene Flüssigkeit, Unterstützung und Verweilzeit | Ist das Ergebnis ohne Fixture-Bias wiederholbar? | Testablauf und beibehaltene Montage |
Bei dieser Tabelle handelt es sich um einen redaktionellen Vorschlag zur Projektsteuerung, nicht um einen Industriestandard. Zugehörige Bereiche sind in der Kategorie für Haushaltsgeräteformen, Formprüfungsdienst und Spritzgussdienst verfügbar. Informationen zur Kontrolle der Korrekturmaßnahmen finden Sie in der [T1-Checkliste für Korrekturmaßnahmen und erneute Tests] (https://www.chinamoldworks.com/de/news/t1-mold-trial-corrective-action-retest-checklist.html). Um eine bestimmte Wanne zu überprüfen, [reichen Sie CAD, kontrollierte Zeichnung, Harz- und Hohlraumaufzeichnungen, Flanschkarte, Dichtungsspezifikation, Montageprotokoll und Dichtheitstestmethode ein] (https://www.chinamoldworks.com/de/submit-inquiry.html). Es werden keine festen Toleranzen, Dichtungspressungen, Stopfbuchsabmessungen, Oberflächenbeschaffenheit, Anzugswert, Leckdruck, Haltezeit, Abnahmeergebnis oder Lieferergebnis versprochen.
Häufig gestellte Fragen
Beweist ein Leck im Abflussbereich, dass der geformte Flansch verzogen ist?
Nein. Es kann sich auch um die Dichtung, den passenden Ölsumpf, Verunreinigungen, die Reihenfolge der Befestigungselemente, die Montageunterstützung, einen anderen Flüssigkeitsweg oder die Prüfmethode handeln. Bewahren Sie die gesamte getestete Baugruppe auf, bevor Sie die Ursache zuordnen.
Sollte die Ebenheit des Flansches bei festgeklemmter Wanne gemessen werden?
Nur im Prüfzustand, der durch die freigegebene Zeichnung oder den Prüfplan definiert ist. Zeichnen Sie die Ergebnisse im freien und eingeschränkten Zustand auf, wenn beide die Funktion beeinträchtigen. Eine unkontrollierte Klemmung kann die betrachtete Verformung verdecken.
Kann eine generische O-Ring-Tabelle die Dichtungsnut des Geschirrspülers definieren?
Nicht von alleine. Das Projekt muss die freigegebene Dichtung, das Gehäuse, das Gegenstück, die Materialkompatibilität, die Umgebung und die Richtlinien des Lieferanten berücksichtigen. Sonderanwendungen bedürfen einer projektspezifischen Vereinbarung.
Reicht eine neue Dichtung aus, um das T1-Problem zu beheben?
Nicht, es sei denn, die Ursache und die Wiederholbarkeit werden nachgewiesen. Eine Ersatzdichtung kann das Ergebnis vorübergehend verändern, während Flanschgeometrie, Montageabweichungen oder Verunreinigungen unkontrolliert bleiben.
Was sollte für eine T1-Abflussdichtungsprüfung bereitgestellt werden?
Stellen Sie freigegebene CAD-Dateien und Zeichnungen, Harz- und Hohlraumaufzeichnungen, Gusshistorie, Flanschmessungen, Überarbeitung der Gegenteile, Dichtungsteilenummer und -charge, Montagereihenfolge und Werkzeugaufzeichnung, Testverfahren, Fotos von Defektzonen und genehmigte Abnahmekriterien bereit.