Описание изделия приведено на странице пресс-формы внутренней камеры посудомоечной машины.
Внутренняя камера посудомоечной машины может выглядеть исправной, но после сборки давать утечку в зоне соединения со сливным узлом. Следы воды могут быть связаны с деформацией фланца, местной волнистостью, геометрией канавки, повреждением уплотнения, загрязнением, последовательностью затяжки, несоответствием сопрягаемой детали, опорой приспособления или самим методом испытания. Полезная проверка T1 сначала разделяет доказательства по отлитой детали, системе уплотнения, сборке и испытанию, а уже затем определяет необходимость корректировки пресс-формы или усилия соединения. Следует записать версии утверждённых CAD-данных и чертежа, марку и партию материала, полость формы, условия литья, состояние кондиционирования, версию сопрягаемой детали, идентификатор уплотнения, порядок сборки, приспособление и метод проверки герметичности. Это общий инженерный пример, а не случай заказчика и не универсальный критерий приёмки.
1. Подтвердить путь утечки и границы соединения
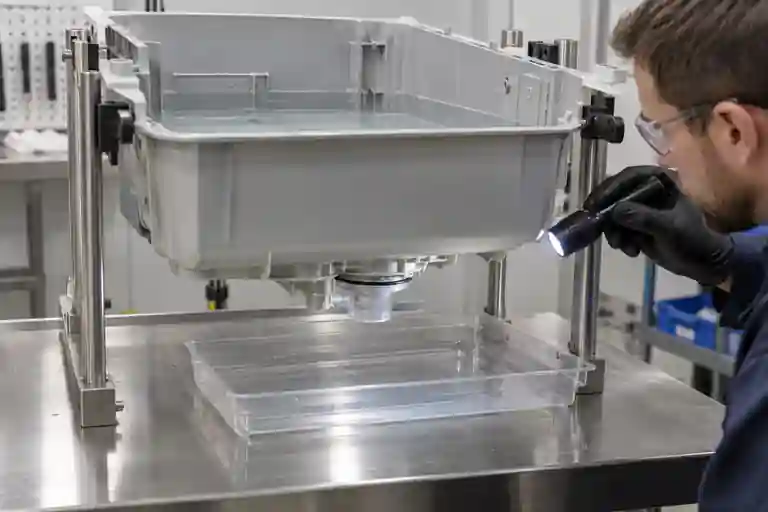
Отметьте место первого появления влаги и сохраните испытанный узел. Необходимо отличать прохождение воды через уплотнение сливного узла от её перемещения вдоль шланга, крепежа, формованной вставки, соединения насоса или повреждения при обращении. Для сравнительных образцов используйте одинаковую ориентацию камеры, уровень воды или утверждённое давление, освещение зоны наблюдения и время выдержки. Капля под фланцем является поводом для расследования, но сама по себе не доказывает исходный путь.
Зафиксируйте полную сборочную цепочку: формованный фланец камеры, прокладку или O-кольцо, сопрягаемый сливной узел, прижимные элементы, крепёж и элементы позиционирования. Сфотографируйте сухую поверхность до сборки и влажный путь после утверждённого испытания. Не разбирайте узел до сохранения его состояния после испытания.
2. Измерить геометрию детали в заданном состоянии контроля
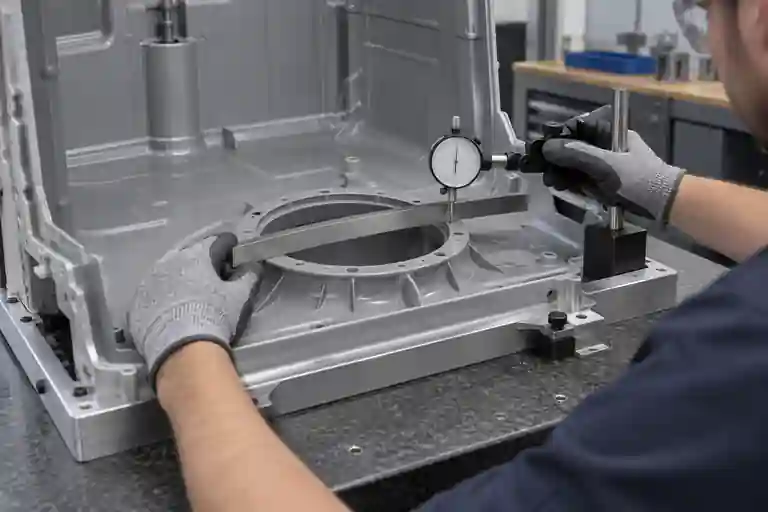
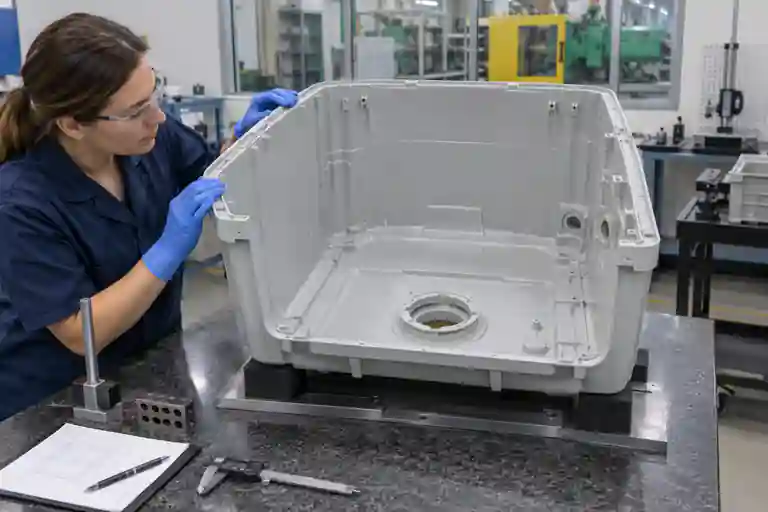
Проверяйте утверждённый фланец сливного узла в свободном или закреплённом состоянии, указанном в документации. Контролируйте установку баз, плоскостность или профиль фланца, местные высокие и низкие зоны, глубину и ширину канавки при её наличии, высоту бобышек крепежа, переходы толщины стенки и связь фланца с точками опоры камеры. Чрезмерное прижатие при измерении может скрыть деформацию, которая меняет сжатие уплотнения при сборке.
ISO 20457:2026 устанавливает специальную для пластмассовых деталей систему размерных и геометрических допусков. Стандарт указывает, что материал, конструкция детали, компоновка формы, параметры процесса, неодинаковая толщина, охлаждение и коробление влияют на точность; функциональные допуски и условия контроля должны быть указаны в комплекте данных определения изделия. См. ISO 20457:2026.
3. Отделить причины коробления от причин в системе уплотнения
Autodesk описывает коробление как деформацию, связанную с различиями усадки и внутренних напряжений. В рекомендациях по поиску причин среди возможных факторов указаны неравномерное охлаждение, неодинаковая усадка, изменения материала и нестабильность процесса. Сравните образцы с привязкой к полости, записи процесса и карты свободного состояния, прежде чем считать единственной причиной прокладку или затяжку. См. рекомендации Autodesk по короблению.
Одновременно проверьте изменения толщины стенки, рёбра, бобышки, положение литника и охлаждение вокруг сливного отверстия. Коррекция должна устранять подтверждённый механизм, после чего снова оценивают заполнение, подпитку, извлечение, сборку и герметичность. Локальная корректировка стали может перенести деформацию в другую область.
4. Проверить утверждённую полость уплотнения и состояние уплотнения
Если в утверждённой конструкции применяется O-кольцо, размеры полости, сопрягаемые поверхности и выбранное уплотнение следует рассматривать как единую систему. ISO 3601-2:2025 задаёт размеры полостей для определённых применений O-колец и отмечает, что для специальных применений требуется согласование между изготовителем уплотнения и пользователем. Стандарт помогает организовать проверку, но его значения нельзя без проверки переносить в конструкцию посудомоечной машины. См. ISO 3601-2:2025.
Справочник Parker O-Ring Handbook описывает основы статических уплотнений, проектирование канавок и требования к уплотняющим поверхностям. Проектные значения следует определять по утверждённым данным поставщика уплотнения и реальным условиям применения; эта статья не задаёт сжатие, глубину канавки, заполнение или шероховатость поверхности. См. Parker O-Ring Handbook.
Проверяйте уплотнение по прослеживаемым номеру детали и партии. ISO 3601-3:2005 устанавливает критерии качества и классификацию дефектов поверхности стандартных O-колец. Если применяется прокладка другого типа, следует использовать её утверждённую спецификацию. См. ISO 3601-3:2005.
5. Обеспечить воспроизводимость сборки и испытания герметичности
Определите утверждённую версию сопрягаемой детали, способ установки уплотнения, разрешённую смазку, последовательность крепления, инструмент, опору приспособления и время кондиционирования. Затем задайте испытательную жидкость, уровень или давление, температуру, выдержку, ориентацию, зону наблюдения и правило оценки. Приспособление должно поддерживать камеру предусмотренным способом, не выравнивая фланец искусственно и не раскрывая соединение.
Используйте прослеживаемые сборки и меняйте за один цикл только один контролируемый фактор. Между испытаниями высушивайте камеру и приспособление. Разделяйте статическую проверку компонента, испытание собранной машины и циклические условия. Записывайте как прошедшие, так и не прошедшие образцы, чтобы доказательства не сводились к отдельным фотографиям дефектов.
6. Закрыть T1 связанными доказательствами по литью, уплотнению и испытанию
| Объект проверки | Контролируемый фактор | Вопрос для закрытия | Доказательство |
|---|---|---|---|
| Путь утечки | Ориентация и метод наблюдения | Где вода впервые пересекает границу? | Карта зон, фотографии и номер образца |
| Формованный фланец | База, полость и состояние контроля | Воспроизводится ли утверждённая уплотняющая геометрия? | Карта профиля или плоскостности и запись литья |
| Полость уплотнения | Утверждённая канавка и сопрягаемая деталь | Соответствует ли вся сборочная цепочка утверждённой конструкции? | Сечение CAD и история версий |
| Состояние уплотнения | Номер детали, партия и установка | Исключены ли повреждение, перекручивание и загрязнение? | Входной и послетестовый контроль |
| Сборка | Приспособление, порядок и инструмент | Собран ли каждый образец в известных условиях? | Маршрут сборки и запись инструмента |
| Испытание | Утверждённая жидкость, опора и выдержка | Воспроизводится ли результат без влияния приспособления? | Процедура испытания и сохранённый узел |
Эта таблица является редакционной рекомендацией по управлению проектом, а не отраслевым стандартом. Связанные услуги представлены в категории пресс-форм для бытовой техники, на странице проверки пресс-форм и на странице литья под давлением. Для управления корректирующими действиями см. контрольный список корректирующих действий и повторного испытания T1. Для проверки конкретной камеры передайте CAD, утверждённый чертёж, данные о материале и полости, карту фланца, спецификацию уплотнения, запись сборки и метод проверки герметичности. Здесь не обещаются фиксированные допуски, сжатие уплотнения, размеры канавки, шероховатость, момент затяжки, испытательное давление, выдержка, результат приёмки или срок поставки.
Часто задаваемые вопросы
Доказывает ли утечка в сливной зоне коробление формованного фланца?
Нет. Причина может быть связана с уплотнением, сопрягаемым сливным узлом, загрязнением, последовательностью крепления, опорой при сборке, другим путём воды или методом испытания. До назначения причины необходимо сохранить полную сборку в испытанном состоянии.
Следует ли измерять плоскостность фланца при прижатой камере?
Только в состоянии контроля, указанном в утверждённом чертеже или плане испытаний. Если на функцию влияют свободное и закреплённое состояния, фиксируют оба результата; неконтролируемое прижатие может скрыть исследуемую деформацию.
Можно ли определить канавку уплотнения посудомоечной машины по общей таблице O-колец?
Не самостоятельно. Проект должен учитывать утверждённое уплотнение, полость, сопрягаемую деталь, совместимость материалов, среду эксплуатации и рекомендации поставщика. Для специального применения требуется отдельное согласование.
Достаточно ли установить новое уплотнение для закрытия проблемы T1?
Нет, если причина и воспроизводимость не доказаны. Новое уплотнение может временно изменить результат, оставив геометрию фланца, вариации сборки или загрязнение без контроля.
Какие данные нужны для проверки сливного уплотнения на T1?
Предоставьте утверждённые CAD и чертежи, данные о материале и полости, историю литья, измерения фланца, версию сопрягаемой детали, номер и партию уплотнения, порядок сборки и запись инструмента, процедуру испытания, фотографии зон дефекта и утверждённые критерии приёмки.