Para o contexto do produto, consulte a página do molde da cuba interna da máquina de lavar louça.
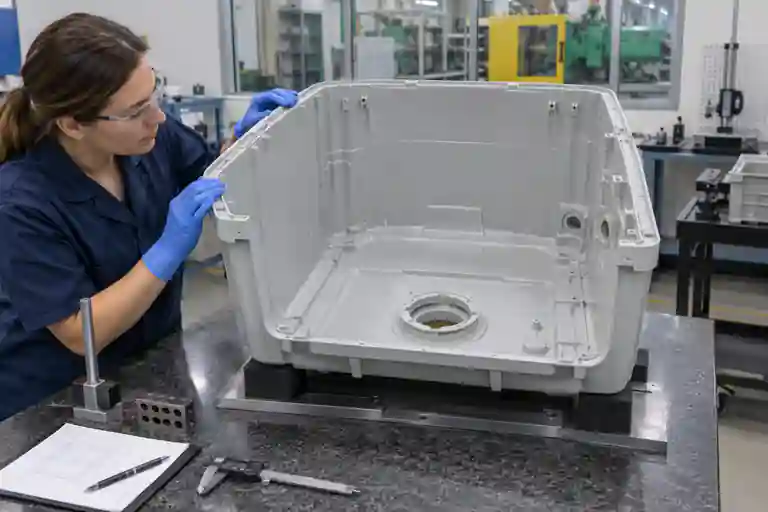
Uma cuba interna da máquina de lavar louça moldada por injeção pode parecer sonora enquanto a interface dreno-dreno vaza após a montagem. O traço úmido pode vir do empenamento do flange, ondulação local, geometria da ranhura, danos na junta, contaminação, sequência do fixador, incompatibilidade da peça correspondente, suporte do acessório ou método de teste. Uma revisão T1 útil separa a peça moldada, o sistema de vedação, a montagem e as evidências de teste antes de trocar o molde ou apertar a junta. Registre o CAD liberado e a revisão do desenho, o grau e o lote da resina, a cavidade, as condições de moldagem, o estado de condicionamento, a revisão da peça correspondente, a identidade da gaxeta, a sequência de montagem, a fixação e o método de teste de vazamento. Este é um exemplo genérico de engenharia, não um caso de cliente ou um padrão de aceitação universal.
1. Confirme o caminho do vazamento e o limite da interface
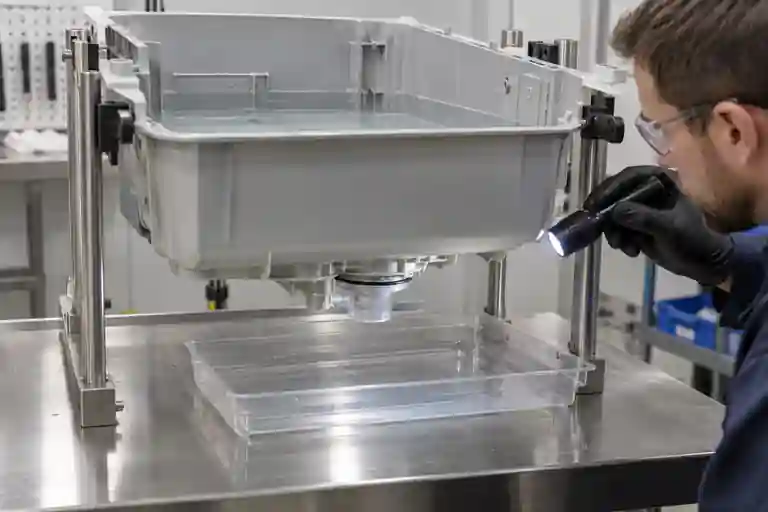
Mapear o primeiro local úmido visível e reter o conjunto testado. Distinguir um caminho através da vedação do dreno do dreno da água que migra ao longo de uma mangueira, fixador, inserção moldada, interface da bomba ou danos de manuseio. Use a mesma orientação da cuba, nível de água ou condição de pressão aprovada, iluminação de observação e sequência de permanência para comparações. Uma gota abaixo do flange é evidência para investigar, não prova do caminho de origem.
Documente a pilha completa: flange da cuba moldada, junta ou anel de vedação, cárter de acoplamento, retentores, fixadores e quaisquer recursos de localização. Fotografe a interface seca antes da montagem e o caminho molhado após o teste aprovado. Não desmonte antes de preservar a condição testada.
2. Meça a geometria moldada em um estado de inspeção definido
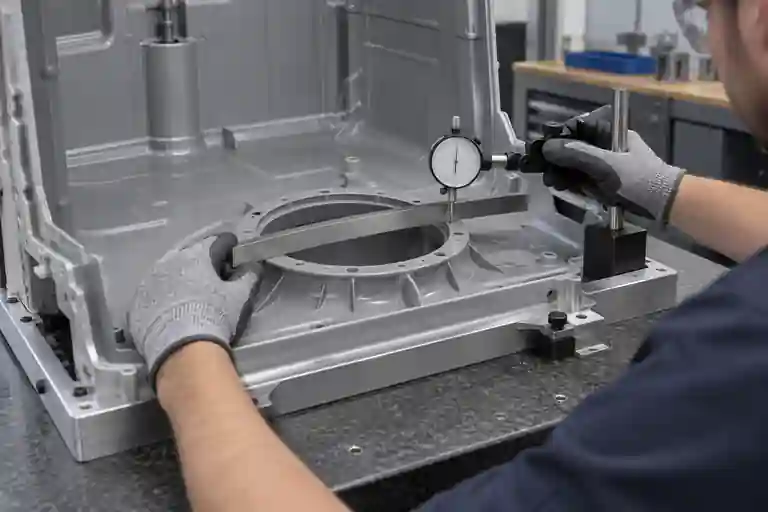
Inspecione o flange do dreno de drenagem liberado no estado livre ou restrito especificado. Verifique a configuração do datum, o nivelamento ou perfil do flange, as zonas locais alta e baixa, a profundidade e a largura da ranhura, quando aplicável, a altura do parafuso, as transições da parede e a relação com os pontos de suporte da cuba. O aperto excessivo durante a inspeção pode ocultar a deformação que altera a compressão da vedação durante a montagem.
A ISO 20457:2026 fornece uma estrutura específica para plásticos para tolerâncias dimensionais e geométricas. Observa que o material, o design da peça, o layout da ferramenta, as condições de processamento, a espessura não uniforme, o resfriamento e a deformação influenciam a precisão da peça moldada; as tolerâncias funcionais e as condições de inspeção pertencem ao conjunto de dados de definição do produto. Ver ISO 20457:2026.
3. Separe as causas de empenamento das causas do sistema de vedação
A Autodesk descreve o empenamento como deformação associada a variações no encolhimento e na tensão interna. Sua orientação de solução de problemas inclui resfriamento não uniforme, encolhimento inconsistente, variação de material e variação de processo entre possíveis contribuintes. Compare as peças ligadas à cavidade, os registros de moldagem e os mapas de estado livre antes de concluir que o processo de vedação ou aperto é a única causa. Consulte Solução de problemas de empenamento da Autodesk.
Revise as alterações de espessura da parede, nervuras, saliências, relação do portão e resfriamento ao redor da abertura do dreno. Uma correção deve abordar o mecanismo verificado e, em seguida, ser verificada novamente quanto ao enchimento, embalagem, ejeção, montagem e vedação. Uma mudança de aço local pode mover a deformação para outro lugar.
4. Revise a carcaça da vedação liberada e a condição da vedação
Se o projeto liberado usar um O-ring, as dimensões da carcaça, as superfícies de acoplamento e a vedação selecionada devem ser revisadas como um sistema. A ISO 3601-2:2025 especifica as dimensões da carcaça para aplicações definidas de O-ring e observa que aplicações especiais exigem acordo entre o fabricante da vedação e o usuário. Ele deve orientar uma revisão do projeto, não ser copiado cegamente em um design de máquina de lavar louça. Consulte ISO 3601-2:2025.
O Manual do O-Ring da Parker abrange os fundamentos da vedação estática, o design do bucim e as considerações da superfície de vedação. Use os dados liberados do fornecedor da gaxeta e o ambiente de aplicação real para definir os valores do projeto; este artigo não prescreve compressão, profundidade do bucim, preenchimento ou acabamento da superfície. Consulte o Parker O-Ring Handbook.
Inspecione o selo por lote rastreável e número de peça. A ISO 3601-3:2005 define critérios de aceitação de qualidade e classificações de imperfeição de superfície para O-rings padronizados. Se a máquina de lavar louça usar outro tipo de gaxeta, aplique sua especificação liberada. Consulte ISO 3601-3:2005.
5. Tornar a montagem e o teste de vazamento reprodutíveis
Defina a revisão da peça de acoplamento aprovada, o método de instalação da junta, o lubrificante, se permitido, a sequência do fixador, a ferramenta de aperto, o suporte do acessório e o tempo de condicionamento. Em seguida, defina o fluido de teste, nível ou pressão, temperatura, permanência, orientação, zona de observação e regra de aprovação/reprovação. Um acessório deve suportar a cuba como pretendido sem achatar o flange ou abrir a junta.
Use montagens rastreáveis e altere uma entrada controlada de cada vez. Seque a cuba e o acessório entre os testes e separe um teste de componente estático de um teste de aparelho completo e qualquer condição cíclica. Registre as amostras passantes e reprovadas para que a evidência não se torne uma coleção de fotografias de defeitos isolados.
6. Feche T1 com moldagem ligada, vedação e evidência de teste
| Artigo de revisão | Entrada controlada | Uma pergunta final | Evidência |
|---|---|---|---|
| Trajeto do vazamento | Método de orientação e observação | Onde a água cruza primeiro o limite? | Mapa da zona, fotos e ID da amostra |
| Flange moldado | Datum, cavidade e estado de inspeção | A geometria de vedação liberada é repetível? | Mapa de perfil ou planicidade e registro de moldagem |
| Vedação da caixa | Ranhura liberada e peça de acoplamento | A pilha completa corresponde ao projeto aprovado? | Seção CAD e registro de revisão |
| Condição de vedação | Número da peça, lote e instalação | Danos, torção ou contaminação estão excluídos? | Inspeção de entrada e pós-teste |
| Montagem | Identidade do acessório, sequência e ferramenta | Cada amostra foi montada sob condições conhecidas? | Registro do viajante de montagem e da ferramenta |
| Teste de vazamento | Fluido, suporte e permanência aprovados | O resultado é repetível sem viés de fixação? | Procedimento de teste e montagem retida |
Esta tabela é uma sugestão de controle de projeto editorial, não um padrão do setor. O escopo relacionado está disponível na categoria de moldes de aparelhos, serviço de revisão de moldes e serviço de moldagem por injeção. Para controle de ação corretiva, consulte a lista de verificação de ação corretiva e reteste T1. Para revisar uma cuba específica, enviar o CAD, desenho controlado, registros de resina e cavidade, mapa de flange, especificação de vedação, registro de montagem e método de teste de vazamento. Nenhuma tolerância fixa, compressão da vedação, dimensão do bucim, acabamento da superfície, valor de aperto, pressão de vazamento, permanência, resultado de aceitação ou resultado de entrega é prometido.
Perguntas frequentes
Um vazamento na área de drenagem prova que o flange moldado está deformado?
Não. Também pode envolver a vedação, cárter de acoplamento, contaminação, sequência de fixação, suporte de montagem, outro caminho de fluido ou o método de teste. Preserve o conjunto completo conforme testado antes de atribuir a causa.
O nivelamento do flange deve ser medido com a cuba apertada?
Somente no estado de inspeção definido pelo desenho liberado ou plano de teste. Registre os resultados de estado livre e estado contido quando ambos afetarem a função; a fixação descontrolada pode ocultar a deformação sob revisão.
Uma mesa de O-ring genérica pode definir a ranhura de vedação da máquina de lavar louça?
Não por si só, o projeto deve considerar a vedação liberada, carcaça, peça de acoplamento, compatibilidade de materiais, ambiente e orientação do fornecedor. Aplicações especiais requerem acordo específico do projeto.
Uma nova junta é suficiente para fechar o problema T1?
Não, a menos que a causa e a repetibilidade sejam demonstradas. Uma junta de substituição pode alterar temporariamente o resultado, deixando a geometria do flange, a variação do conjunto ou a contaminação descontrolada.
O que deve ser fornecido para uma revisão da vedação de dreno T1?
Fornecer CAD e desenhos liberados, registros de resina e cavidade, histórico de moldagem, medições de flange, revisão de peças de acoplamento, número de peça e lote de vedação, registro de sequência de montagem e ferramenta, procedimento de teste, fotografias de zona de defeito e critérios de aceitação aprovados.