สำหรับบริบทผลิตภัณฑ์ที่เกี่ยวข้อง โปรดดูที่ หน้าแม่พิมพ์ลิ้นชักตู้เย็น
เมื่อลิ้นชักตู้เย็นฉีดขึ้นรูปให้ความรู้สึกเรียบในตัวเอง แต่เกาะ เอียง หรือเปลี่ยนความต้านทานภายในเครื่องที่ T1 อาการดังกล่าวไม่ได้ระบุสาเหตุหนึ่งประการ การบิดเบี้ยวของตัวลิ้นชัก การเบี่ยงเบนโปรไฟล์ราง การบิดจากซ้ายไปขวา ตำแหน่งตัวกั้นตู้ อุปกรณ์ยึดจับการประกอบ การวางตำแหน่งโหลด ความเสียหายที่พื้นผิว การปนเปื้อน และเส้นทางการทดสอบ ล้วนสามารถเปลี่ยนแปลงผลลัพธ์ได้ การตรวจสอบที่เป็นประโยชน์จะแยกชิ้นส่วนที่ขึ้นรูปอิสระออกจากระบบผสมพันธุ์ แล้วเชื่อมต่อใหม่โดยการทดสอบการเลื่อนแบบควบคุม บันทึกการแก้ไขลิ้นชัก ตู้ และคู่มือที่ถูกต้อง เกรดเรซินและล็อต; ช่องแม่พิมพ์และลำดับการยิง ช่วงเวลาปรับอากาศ ข้อมูลและวิธีการสนับสนุน อัตลักษณ์ของการผสมพันธุ์ สภาพโหลด; รุ่นฟิกซ์เจอร์; ทิศทางการดึง; และขั้นตอนการทดสอบ นี่เป็นตัวอย่างทางวิศวกรรมทั่วไป ไม่ใช่กรณีของลูกค้าหรือข้อกำหนดทั่วไปของตู้เย็นลิ้นชัก
1. ตรึงสแต็กแอสเซมบลีและข้อมูลระบุตัวอย่าง
กำหนดระบบเลื่อนที่สมบูรณ์ก่อนการวัด: ตัวลิ้นชัก รางด้านข้างหรือรางกั้นด้านข้างแบบขึ้นรูป ผนังด้านหน้าและด้านหลัง รางนำตู้ ตัวหยุด ลูกกลิ้งหรือส่วนแทรก หากมี จุดยึด และปริมาณการผลิตใดๆ รางนำตู้ การแก้ไขลิ้นชัก หรือตำแหน่งการประกอบที่แตกต่างกันสามารถสร้างผลลัพธ์ที่คล้ายกับการบิดเบี้ยวของรางขึ้นรูปได้
เชื่อมโยงทุกลิ้นชักเข้ากับการแก้ไขแม่พิมพ์ โพรง ล็อตเรซิน และลำดับการฉีด เชื่อมโยงคู่มือการผสมพันธุ์และฟิกซ์เจอร์ทั้งหมดเข้ากับการแก้ไขที่มีการควบคุม ถ่ายภาพชิ้นส่วนที่มีสถานะอิสระก่อนการติดตั้ง และเก็บรอยสัมผัสไว้หลังการทดสอบการเลื่อน ทำให้สามารถแยกแยะรูปทรงเรขาคณิตที่ขึ้นรูป การจัดการความเสียหาย และการสัมผัสที่เกิดจากการประกอบได้
2. กำหนดจุดอ้างอิงการทำงานและการสนับสนุนที่ไม่บังคับ
แผนการตรวจสอบควรเลือกข้อมูลที่แสดงถึงตำแหน่งลิ้นชักและการนำทางในเครื่อง ISO 5459:2024 ระบุคำศัพท์ กฎ และวิธีการสำหรับ Datum และระบบ Datum ดู ISO 5459:2024 มาตรฐานไม่ได้เลือกรูปแบบ Datum การทำงานสำหรับลิ้นชักเฉพาะ ข้อมูลคำจำกัดความของผลิตภัณฑ์ที่เผยแพร่และแผนการตรวจสอบจะต้องทำเช่นนั้น
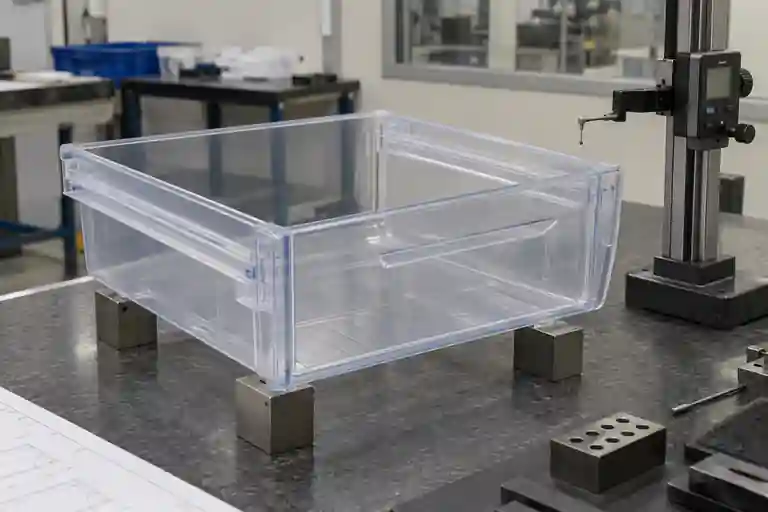
รองรับลิ้นชักในลักษณะที่ทำซ้ำได้โดยไม่ทำให้ฐาน ผนัง หรือรางดันเข้ารูปทรงที่ต้องการ บันทึกจุดรองรับ สภาพการควบคุม การวางแนว ทางเดินของโพรบ และอุณหภูมิ ลบและเปลี่ยนตัวอย่างเดียวกัน จากนั้นทำการตั้งค่าซ้ำก่อนที่จะเปรียบเทียบฟันผุ หากผลลัพธ์เคลื่อนไปตามฟิกซ์เจอร์ การตั้งค่าจะต้องได้รับการแก้ไขก่อนที่จะเลือกการแก้ไขเครื่องมือ
3. แมปโปรไฟล์ราง โค้ง บิด และหยุดคุณสมบัติแยกกัน
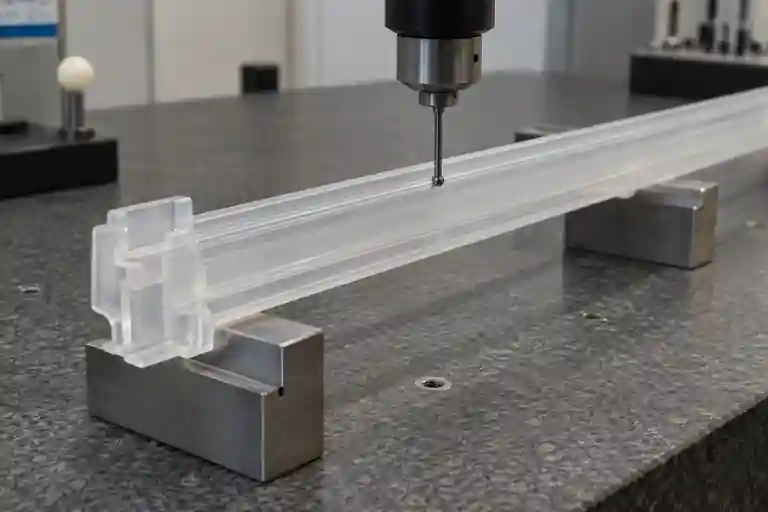
ตรวจสอบรางหรือรันเนอร์แต่ละอันเพื่อดูโปรไฟล์ที่กำหนดโดยการวาด ความตรง ตำแหน่ง ความหนาเฉพาะที่ สภาพของขอบ เส้นแยกไม่ตรงกัน แสงวาบ การบิดเบือนและความเสียหายที่เกี่ยวข้องกับอ่างล้างจาน เปรียบเทียบรางด้านซ้ายและขวากับระบบ Datum ที่ใช้งานได้เหมือนกัน ตรวจสอบฐานและผนังด้านข้างด้วย เนื่องจากรางสามารถปรับให้ถูกต้องได้ในขณะที่ตัวลิ้นชักบิดเส้นทางที่ประกอบเข้าด้วยกัน
ISO 1101:2017 กำหนดภาษาของสัญลักษณ์และกฎการตีความสำหรับข้อกำหนดทางเรขาคณิต ดู ISO 1101:2017 ไม่ได้ให้ค่าความตรง โปรไฟล์ หรือความขนานของรางสากล หน่วยงานออกแบบจะต้องกำหนดคุณลักษณะที่ได้รับการควบคุม โซนพิกัดความเผื่อ ความสัมพันธ์ของข้อมูล สถานะการควบคุม และวิธีการยอมรับสำหรับการประกอบนี้
บันทึกตำแหน่งที่ผู้ติดต่อปรากฏขึ้นครั้งแรกระหว่างการแทรก กลางการเดินทาง และใกล้จุดหยุด ตำแหน่งที่สูง รางโค้ง ตัวถังที่บิดเบี้ยว และตัวหยุดแบบออฟเซ็ต ล้วนสร้างเอกลักษณ์ที่แตกต่างกันออกไป อย่าลดการตรวจสอบให้เหลือเพียงการวัดความกว้างโดยรวมเพียงครั้งเดียว
4. แยกเรขาคณิตของรัฐอิสระออกจาก Cabinet และเอฟเฟกต์โหลด
วัดลิ้นชักในสภาพอิสระที่ได้รับอนุมัติก่อน จากนั้นประเมินผลในตู้ที่ปล่อยออกหรืออุปกรณ์จับยึดที่สัมพันธ์กันพร้อมคำแนะนำการผสมพันธุ์แบบควบคุม แยกสถานะโหลดที่ไม่ได้โหลด โหลดแบบกระจาย และเฉพาะโปรเจ็กต์ออกจากกัน น้ำหนักบรรทุกสามารถเปลี่ยนการกระจายของผนัง การหย่อนของฐาน และการยึดรางได้ ความแข็งของฟิกซ์เจอร์หรือระยะห่างของไกด์สามารถซ่อนหรือเกินจริงของการเบี่ยงเบนแบบขึ้นรูปได้
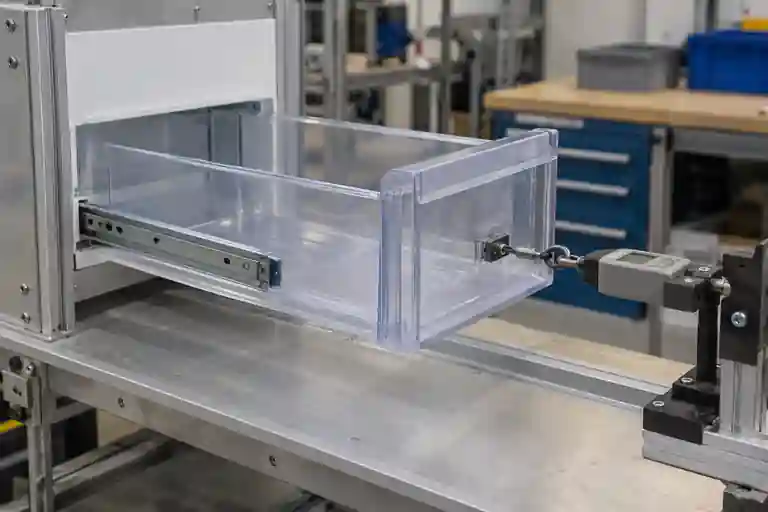
ใช้การเปลี่ยนแปลงตัวแปรควบคุมครั้งละหนึ่งรายการ สลับลิ้นชักในขณะที่จับตู้และตัวกั้นให้คงที่ จากนั้นเปลี่ยนตัวกั้นการจับคู่หรือตู้ในขณะที่จับตัวลิ้นชักให้คงที่ ตรวจสอบว่าความต้านทานเปลี่ยนแปลงที่ตำแหน่งการเคลื่อนที่เดียวกันหรือไม่ และเครื่องหมายพยานสอดคล้องกับตำแหน่งนั้นหรือไม่ สิ่งนี้ไม่ได้พิสูจน์สาเหตุที่แท้จริงโดยอัตโนมัติ แต่จะป้องกันไม่ให้การแก้ไขเชื้อราในวงกว้างขึ้นอยู่กับสภาพการประกอบแบบผสม
ISO 291:2008 กำหนดข้อกำหนดสำหรับการปรับสภาพและการทดสอบพลาสติกภายใต้สภาวะบรรยากาศคงที่ ดู ISO 291:2008 ไม่ได้กำหนดสถานะการปรับสภาพสำหรับการใช้งานลิ้นชักตู้เย็นทุกครั้ง ข้อมูลจำเพาะของวัสดุและแผนการทดสอบที่ออกต้องระบุการปรับสภาพ การจัดเก็บ และลำดับการทดสอบที่เกี่ยวข้อง
5. เชื่อมต่อรูปแบบการเสียรูปกับหลักฐานการขึ้นรูป
เปรียบเทียบผลลัพธ์ด้านมิติและการเลื่อนตามลำดับช่อง ลำดับช็อต และช่วงการปรับสภาพ ตรวจสอบตำแหน่งเกต การเปลี่ยนความหนาของผนัง รูปทรงของมุม โครง รอยต่อจากฐานถึงผนัง ส่วนราง โครงร่างการระบายความร้อน และทิศทางการดีดออกเทียบกับรูปแบบโค้งหรือบิดที่สังเกตได้ เก็บรักษาการเตรียมวัสดุ บันทึกการบรรจุและการบรรจุ อุณหภูมิแม่พิมพ์และหลักฐานการเย็นตัว น้ำหนักชิ้นส่วน และการสังเกตการดีดออก
ISO 20457:2026 กำหนดกรอบการทำงานเฉพาะสำหรับพลาสติกสำหรับความคลาดเคลื่อนของมิติและเรขาคณิตและเงื่อนไขการยอมรับ โดยคำนึงถึงอิทธิพลของวัสดุ การหดตัว การบิดเบี้ยว เรขาคณิต และการประมวลผล ดู ISO 20457:2026 Autodesk อธิบายว่าการบิดเบี้ยวสามารถเกิดขึ้นได้จากการแปรผันของการหดตัว การระบายความร้อนที่แตกต่างกัน และผลกระทบจากการวางแนว ดู คำแนะนำของ Autodesk เกี่ยวกับการทำนายการหดตัวและการบิดงอ ข้อมูลอ้างอิงเหล่านี้สนับสนุนการทดสอบสมมติฐาน พวกเขาไม่ได้พิสูจน์ว่าอินพุตกระบวนการหนึ่งทำให้เกิดผลลัพธ์ในลิ้นชักเฉพาะโดยไม่มีหลักฐานการผลิตที่ตรงกัน
6. ปิด T1 ด้วยมิติที่ตรงกันและหลักฐานการเลื่อน
ดำเนินการทดสอบการทำงานที่ได้รับอนุมัติโดยใช้ลิ้นชักควบคุม รางนำหรือตู้ผสมพันธุ์ สถานะโหลด เส้นทางการเคลื่อนที่ ความเร็ว ทิศทาง และจำนวนรอบ หากโครงการใช้การวัดแรง ให้รักษาร่องรอยแรงเทียบกับการเคลื่อนที่ สภาพการเริ่มต้น และการสังเกตการสัมผัส แทนที่จะมีเพียงจุดยอดเดียว ทำซ้ำหลังจากติดตั้งใหม่ เพื่อให้มองเห็นรูปแบบการตั้งค่าได้
| ทบทวนรายการ | อินพุตควบคุม | คำถามปิดท้าย | หลักฐาน |
|---|---|---|---|
| การตั้งค่าสถานะอิสระ | ระบบ Datum รองรับและยับยั้ง | รูปทรงเกิดซ้ำหลังจากติดตั้งใหม่หรือไม่? | แผนที่ซ้ำตามช่องและตัวอย่าง |
| โปรไฟล์ราง | เส้นทางโพรบและคำจำกัดความของคุณสมบัติ | โปรไฟล์, โค้งหรือขอบเฉพาะที่เปลี่ยนแปลงไปตรงไหน? | รางรถไฟและบันทึกภาพ |
| ตัวลิ้นชัก | ฐาน ผนัง และความสัมพันธ์จากซ้ายไปขวา | เส้นทางรถไฟถูกเลื่อนไปตามการบิดตัวของตัวถังหรือไม่? | การเปรียบเทียบภาพตัดขวางและรูปร่าง |
| ระบบผสมพันธุ์ | ตู้ ไกด์ ตัวหยุด และสถานะโหลด | การเปลี่ยนแปลงแบบควบคุมใดที่ย้ายลายเซ็นแนวต้าน | สลับเมทริกซ์และเครื่องหมายพยาน |
| การทดสอบการทำงานซ้ำ | เส้นทางการเดินทาง ทิศทาง และขั้นตอน | แผนตัวอย่างที่ได้รับอนุมัติผ่านโดยไม่มีความเสียหายใหม่หรือไม่ | การติดตามแรง โหมดความล้มเหลว และตัวอย่างที่เก็บไว้ |
ตารางนี้เป็นคำแนะนำด้านการควบคุมโครงการด้านบรรณาธิการ ไม่ใช่มาตรฐานอุตสาหกรรม ความสามารถที่เกี่ยวข้องแสดงอยู่ใน บริการตรวจสอบแม่พิมพ์ และ บริการฉีดขึ้นรูป สำหรับการควบคุมการดำเนินการแก้ไข โปรดดู รายการตรวจสอบการดำเนินการแก้ไขและทดสอบซ้ำ T1 หากต้องการตรวจสอบลิ้นชักที่เฉพาะเจาะจง ส่ง CAD และแบบร่างที่ปล่อยออกมา คำจำกัดความของ Datum แผนผังเรซินและโพรง การแก้ไขแนวทางการผสมพันธุ์ บันทึกการปรับสภาพ ผลลัพธ์ด้านขนาด สถานะโหลด และเกณฑ์การทดสอบการเลื่อนที่ได้รับอนุมัติ ไม่มีค่าเผื่อรางคงที่ โปรไฟล์ ระยะห่างของไกด์ เวลาการปรับสภาพ แรงเลื่อน โหลด จำนวนรอบ การตั้งค่ากระบวนการ ผลการแก้ไข หรือผลลัพธ์การส่งมอบ
คำถามที่พบบ่อย
ลิ้นชักแบบติดพิสูจน์ว่ารางขึ้นรูปบิดเบี้ยวหรือไม่?
ไม่ รูปทรงของรางขึ้นรูปสามารถช่วยได้ แต่ตำแหน่งของตัวตู้ การบิดตัว น้ำหนักบรรทุก ความเสียหายที่พื้นผิว การปนเปื้อน การหยุดทำงาน และฟิกซ์เจอร์ทดสอบสามารถสร้างอาการเดียวกันได้
ควรวัดลิ้นชักขณะหนีบแบนหรือไม่?
เฉพาะในกรณีที่แผนการตรวจสอบที่ปล่อยออกมากำหนดความยับยั้งชั่งใจนั้น การวัดแบบอิสระและการวัดแบบควบคุมจะตอบคำถามที่แตกต่างกัน และควรระบุแยกกัน
ความกว้างลิ้นชักโดยรวมเพียงพอที่จะอนุมัติเส้นทางรางหรือไม่?
ไม่ ความกว้างโดยรวมไม่ได้อธิบายโปรไฟล์รางในพื้นที่ การโค้งงอ การบิด ตำแหน่งหยุด หรือความสัมพันธ์ระหว่างทั้งสองฝ่ายอย่างอิสระ
รอบการเลื่อนที่ราบรื่นหนึ่งครั้งสามารถอนุมัติ T1 ได้หรือไม่
ไม่ ยืนยันความสามารถในการทำซ้ำในแผนตัวอย่างที่ได้รับอนุมัติ ช่องที่เกี่ยวข้อง สถานะการปรับสภาพ ส่วนประกอบการผสมพันธุ์ และสภาวะโหลด และตรวจสอบความเสียหายจากการสัมผัสครั้งใหม่
รีวิว T1 นี้ควรเตรียมอะไรบ้าง?
จัดเตรียม CAD และแบบร่างที่เผยแพร่ คำจำกัดความของ Datum และการควบคุม เกรดเรซิน ช่องและรหัสตัวอย่าง บันทึกการขึ้นรูป ประวัติการปรับสภาพ การแก้ไขคู่มือการผสมพันธุ์และตู้ การวัดราง การสังเกตการสัมผัส สถานะโหลด ร่องรอยการเลื่อน รายละเอียดฟิกซ์เจอร์ และเกณฑ์การยอมรับที่ได้รับอนุมัติ