Den zugehörigen Produktkontext finden Sie auf der Seite zur Kühlschrankschubladenform.
Wenn sich eine spritzgegossene Kühlschrankschublade von selbst glatt anfühlt, bei T1 jedoch im Inneren des Geräts klemmt, kippt oder sich der Widerstand ändert, weist das Symptom nicht auf eine Ursache hin. Eine Verformung des Schubladenkörpers, eine Abweichung des Schienenprofils, eine Drehung von links nach rechts, die Position der Schrankführung, Montageeinschränkungen, die Platzierung der Last, Oberflächenschäden, Verunreinigungen und der Testpfad können das Ergebnis beeinflussen. Eine nützliche Überprüfung trennt das freie Formteil vom passenden System und verbindet sie dann durch einen kontrollierten Gleittest wieder. Notieren Sie die genauen Schubladen-, Schrank- und Führungsrevisionen; Harzqualität und -menge; Formhohlraum und Schussfolge; Konditionierungsintervall; Bezugs- und Stützmethode; Identität des Gegenstücks; Ladezustand; Vorrichtungsversion; Zugrichtung; und Testverfahren. Dies ist ein allgemeines technisches Beispiel, kein Kundenfall oder eine universelle Kühlschrankschubladenspezifikation.
1. Frieren Sie den Baugruppenstapel und die Probenidentität ein
Definieren Sie vor der Messung das komplette Schiebesystem: Schubladenkörper, geformte Seitenschienen oder Schienen, Vorder- und Rückwände, Schrankführungen, Anschläge, Rollen oder Einsätze, sofern vorhanden, Befestigungspunkte und etwaige Produktionslasten. Eine andere Schrankführung, Schubladenrevision oder Montageposition kann zu einem Ergebnis führen, das einem Formschienenverzug ähnelt.
Verknüpfen Sie jede Schublade mit der Formrevision, der Kavität, der Harzcharge und der Schussreihenfolge. Verknüpfen Sie jede Steckanleitung und Vorrichtung mit einer kontrollierten Revision. Fotografieren Sie das freistehende Teil vor dem Einbau und bewahren Sie etwaige Kontaktspuren nach dem Gleittest auf. Dadurch ist es möglich, die Geometrie im Gusszustand, Handhabungsschäden und durch die Montage verursachte Kontakte zu unterscheiden.
2. Legen Sie funktionale Bezugspunkte und eine nicht erzwingende Unterstützung fest
Im Inspektionsplan sollten Bezugspunkte ausgewählt werden, die darstellen, wie die Schublade im Gerät positioniert und geführt wird. ISO 5459:2024 legt Terminologie, Regeln und Methodik für Datumsangaben und Datumssysteme fest. Siehe ISO 5459:2024. Die Norm wählt nicht das funktionale Bezugsschema für eine bestimmte Schublade; Die freigegebenen Produktdefinitionsdaten und der Prüfplan müssen dies tun.
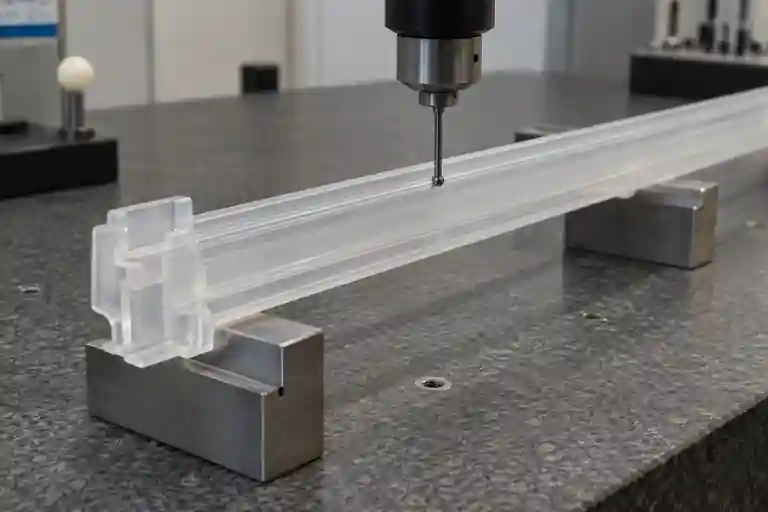
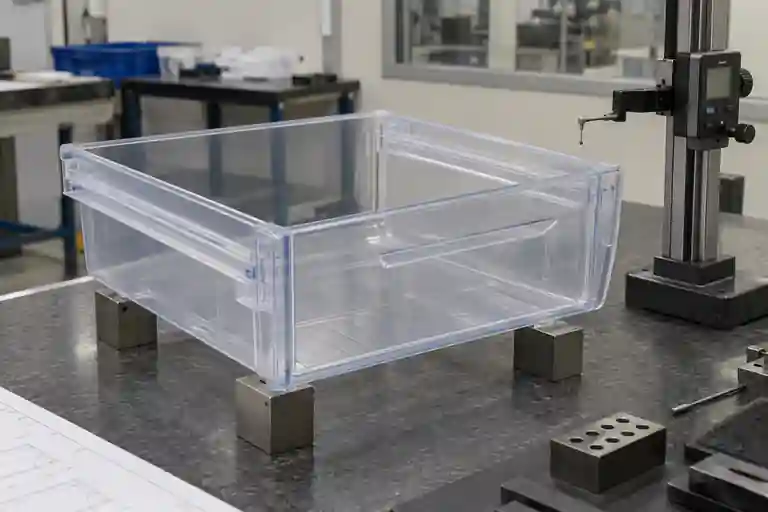
Stützen Sie die Schublade auf wiederholbare Weise ab, sodass der Sockel, die Wände oder die Schienen nicht in die erwartete Form gezwungen werden. Erfassen Sie Stützpunkte, Haltezustand, Ausrichtung, Sondenweg und Temperatur. Entfernen Sie dieselbe Probe und ersetzen Sie sie. Wiederholen Sie dann die Einrichtung, bevor Sie die Kavitäten vergleichen. Wenn sich das Ergebnis mit der Vorrichtung verschiebt, muss der Setup-Beitrag aufgelöst werden, bevor eine Werkzeugkorrektur ausgewählt wird.
3. Ordnen Sie Schienenprofil, Bogen-, Dreh- und Stoppfunktionen separat zu
Untersuchen Sie jede Schiene oder jeden Läufer auf das in der Zeichnung definierte Profil, die Geradheit, die Position, die lokale Dicke, den Kantenzustand, die Nichtübereinstimmung der Trennfugen, Grate, einfallbedingte Verformungen und Schäden. Vergleichen Sie linke und rechte Schienen mit demselben funktionalen Bezugssystem. Überprüfen Sie auch den Boden und die Seitenwände, da eine Schiene örtlich korrekt sein kann, während der Schubladenkörper seinen zusammengebauten Weg verdreht.
ISO 1101:2017 definiert die Symbolsprache und Interpretationsregeln für geometrische Spezifikationen. Siehe ISO 1101:2017. Es bietet keinen universellen Wert für die Geradheit, das Profil oder die Parallelität der Schiene. Die Konstruktionsbehörde muss das kontrollierte Merkmal, die Toleranzzone, die Bezugsbeziehung, den Einspannzustand und die Abnahmemethode für diese Baugruppe definieren.
Zeichnen Sie auf, wo der Kontakt zum ersten Mal während des Einführens, in der Mitte des Verfahrwegs und in der Nähe des Anschlags auftritt. Ein hoher Punkt, eine gebogene Schiene, ein verdrehter Körper und ein versetzter Anschlag können alle unterschiedliche Signaturen erzeugen. Reduzieren Sie die Überprüfung nicht auf eine Gesamtbreitenmessung.
4. Trennen Sie die Freizustandsgeometrie von Schrank- und Lasteffekten
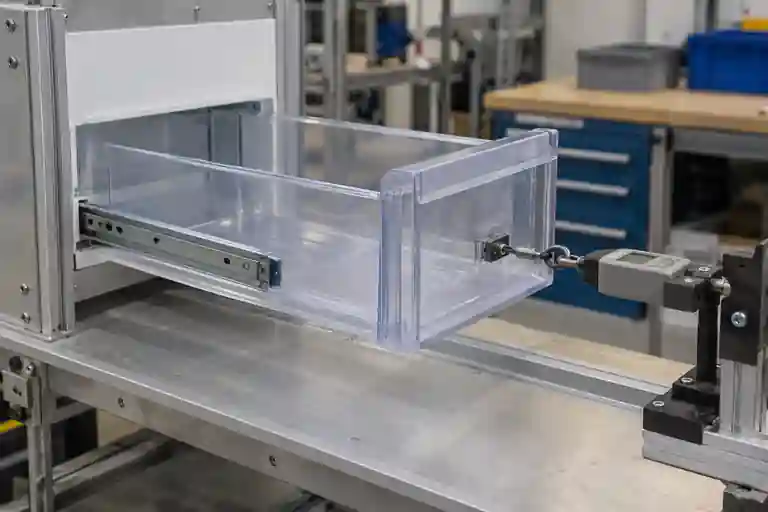
Messen Sie zunächst die Schublade im zugelassenen Freizustand. Bewerten Sie es dann im freigegebenen Schrank oder einer entsprechenden Vorrichtung mit kontrollierten Steckführungen. Halten Sie die Zustände „entladen“, „verteilte Last“ und „projektspezifische Last“ getrennt. Die Belastung kann die Wandausbreitung, den Durchhang der Basis und den Schieneneingriff verändern; Die Steifigkeit der Vorrichtung oder der Führungsabstand können eine geformte Abweichung entweder verbergen oder übertreiben.
Verwenden Sie jeweils eine kontrollierte Variablenänderung. Tauschen Sie die Schublade aus, während Sie den Schrank und die Führungen konstant halten, und tauschen Sie dann die passende Führung oder den Schrank aus, während Sie die Schublade konstant halten. Prüfen Sie, ob sich der Widerstand bei gleicher Fahrposition ändert und ob die Markierungen mit dieser Position übereinstimmen. Dies beweist nicht automatisch die Ursache, verhindert jedoch, dass eine umfassende Formkorrektur auf einem gemischten Montagezustand basiert.
ISO 291:2008 legt Spezifikationen für die Konditionierung und Prüfung von Kunststoffen unter konstanten atmosphärischen Bedingungen fest. Siehe ISO 291:2008. Es definiert nicht den Konditionierungszustand für jede Kühlschrankschubladenanwendung. Die Materialspezifikation und der freigegebene Prüfplan müssen die entsprechende Konditionierungs-, Lagerungs- und Prüfsequenz angeben.
5. Verbinden Sie das Verformungsmuster mit dem Formnachweis
Vergleichen Sie Maß- und Gleitergebnisse nach Kavität, Schussfolge und Konditionierungsintervall. Überprüfen Sie die Anschnittposition, Wandstärkenübergänge, Eckgeometrie, Rippen, Basis-Wand-Verbindungen, Schienenabschnitte, Kühlanordnung und Auswurfrichtung im Vergleich zum beobachteten Bogen- oder Torsionsmuster. Bewahren Sie Materialvorbereitungs-, Füll- und Verpackungsaufzeichnungen, Formtemperatur- und Abkühlungsnachweise, Teilegewicht und Auswurfbeobachtungen auf.
ISO 20457:2026 bietet einen kunststoffspezifischen Rahmen für Maß- und Geometrietoleranzen und Akzeptanzbedingungen und erkennt Material-, Schrumpf-, Verzugs-, Geometrie- und Verarbeitungseinflüsse. Siehe ISO 20457:2026. Autodesk erklärt, dass Verzug durch Variationen in der Schrumpfung, unterschiedliche Kühlung und Ausrichtungseffekte entstehen kann. Siehe Autodesk-Anleitung zur Schwindungsvorhersage und zum Verzug. Diese Referenzen unterstützen das Testen von Hypothesen. Sie beweisen nicht, dass eine Prozesseingabe ohne übereinstimmende Produktionsnachweise ein bestimmtes Schubladenergebnis verursacht hat.
6. Schließen Sie T1 mit passenden Dimensions- und Gleitnachweisen
Führen Sie den genehmigten Funktionstest mit kontrollierter Schublade, passender Führung oder Schrank, Lastzustand, Verfahrweg, Geschwindigkeit, Richtung und Anzahl der Zyklen durch. Wenn das Projekt eine Kraftmessung verwendet, bewahren Sie die gesamte Kraft-Weg-Kurve, den Startzustand und die Kontaktbeobachtungen auf und nicht nur einen Spitzenwert. Wiederholen Sie diesen Vorgang nach der erneuten Befestigung, damit die Setup-Variation sichtbar ist.
| Artikel überprüfen | Kontrollierte Eingabe | Schlussfrage | Beweise |
|---|---|---|---|
| Free-State-Setup | Bezugssystem, Stützen und Einspannung | Wiederholt sich die Geometrie nach dem erneuten Fixieren? | Wiederholte Karte nach Hohlraum und Probe |
| Schienenprofil | Sondenpfad und Merkmalsdefinition | Wo ändern sich Profil-, Bogen- oder lokale Kantenverhältnisse? | Schienenverfolgung und visuelle Aufzeichnung |
| Schubladenkorpus | Basis, Wände und Links-Rechts-Verhältnis | Wird der Schienenverlauf durch Karosserieverdrehung verschoben? | Querschnitt- und Körperformvergleich |
| Paarungssystem | Schrank, Führungen, Anschläge und Beladungszustand | Welche kontrollierte Veränderung bewegt die Widerstandssignatur? | Tauschmatrix und Zeugenmarken |
| Funktionswiederholungstest | Reiseweg, Richtung und Ablauf | Besteht der genehmigte Musterplan ohne neue Schäden? | Force-Trace, Fehlermodus und zurückgehaltene Proben |
Bei dieser Tabelle handelt es sich um einen redaktionellen Vorschlag zur Projektsteuerung, nicht um einen Industriestandard. Zugehörige Funktionen sind unter Formprüfungsservice und Spritzgussservice aufgeführt. Informationen zur Kontrolle der Korrekturmaßnahmen finden Sie in der T1-Checkliste für Korrekturmaßnahmen und erneute Tests. Um eine bestimmte Schublade zu überprüfen, reichen Sie die freigegebenen CAD- und Zeichnungen, Datumsdefinitionen, Harz- und Hohlraumkarte, Überarbeitung der Passführung, Konditionierungsprotokoll, Dimensionsergebnisse, Belastungszustand und genehmigte Gleittestkriterien vor. Es werden keine festen Toleranzen für Schienen, Profil, Führungsspiel, Konditionierungszeit, Gleitkraft, Last, Zyklenzahl, Prozesseinstellung, Korrekturergebnis oder Lieferergebnis versprochen.
Häufig gestellte Fragen
Beweist eine klemmende Schublade, dass die geformten Schienen verzogen sind?
Nein. Die geformte Schienengeometrie kann dazu beitragen, aber die Position der Schrankführung, die Verdrehung des Gehäuses, die Belastung, Oberflächenschäden, Verunreinigungen, Anschläge und die Prüfvorrichtung können das gleiche Symptom hervorrufen.
Sollte die Schublade im flach eingespannten Zustand gemessen werden?
Nur wenn der freigegebene Prüfplan diese Einschränkung definiert. Freistaatliche und eingeschränkte Messungen beantworten unterschiedliche Fragen und sollten getrennt identifiziert werden.
Reicht die Gesamtbreite der Schublade aus, um den Schienenweg zu genehmigen?
Nein. Die Gesamtbreite beschreibt nicht unabhängig das lokale Schienenprofil, die Biegung, die Verdrehung, die Anschlagposition oder die Beziehung zwischen den beiden Seiten.
Kann ein reibungsloser Gleitzyklus T1 genehmigen?
Nein. Bestätigen Sie die Wiederholbarkeit des genehmigten Probenplans, relevanter Hohlräume, Konditionierungszustände, zusammenpassender Komponenten und Lastbedingungen und prüfen Sie auf neue Kontaktschäden.
Was sollte für diese T1-Überprüfung bereitgestellt werden?
Stellen Sie freigegebene CAD-Dateien und Zeichnungen, Bezugs- und Einspanndefinitionen, Harzqualität, Hohlraum- und Proben-IDs, Gussprotokolle, Konditionierungshistorie, Passführungs- und Schrankrevisionen, Schienenmessungen, Kontaktbeobachtungen, Lastzustand, Gleitspuren, Vorrichtungsdetails und genehmigte Abnahmekriterien bereit.