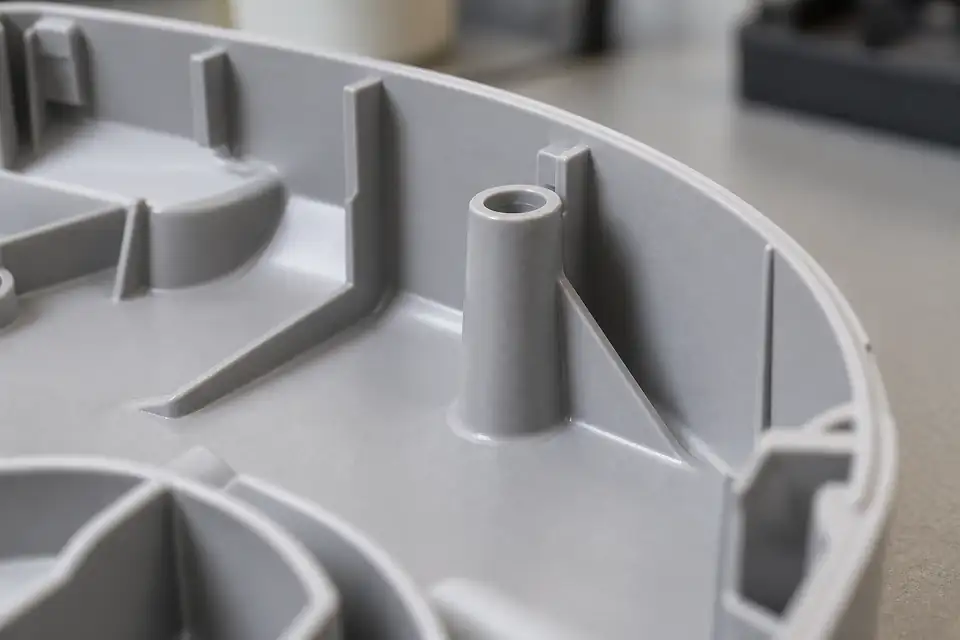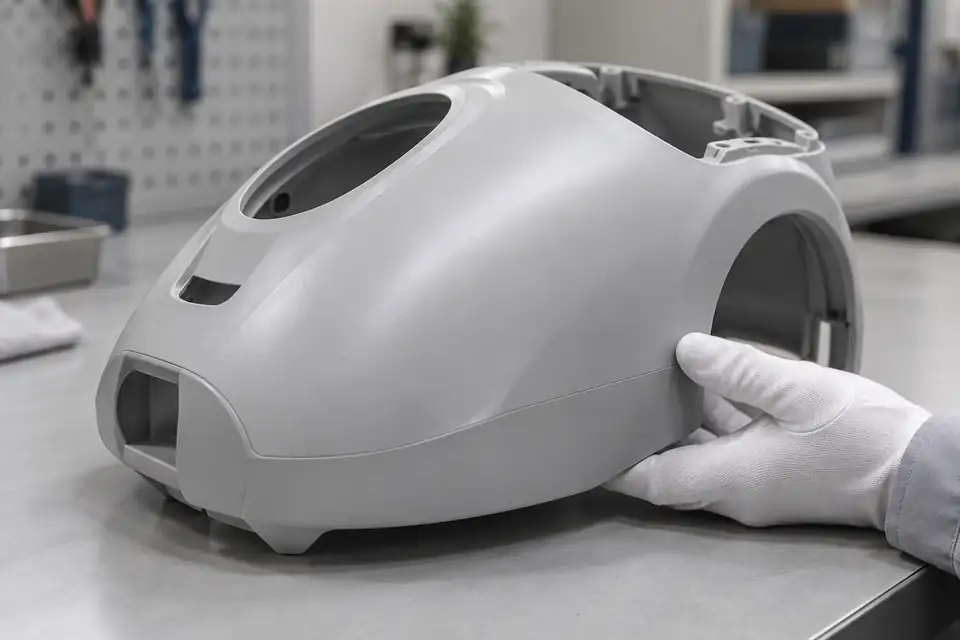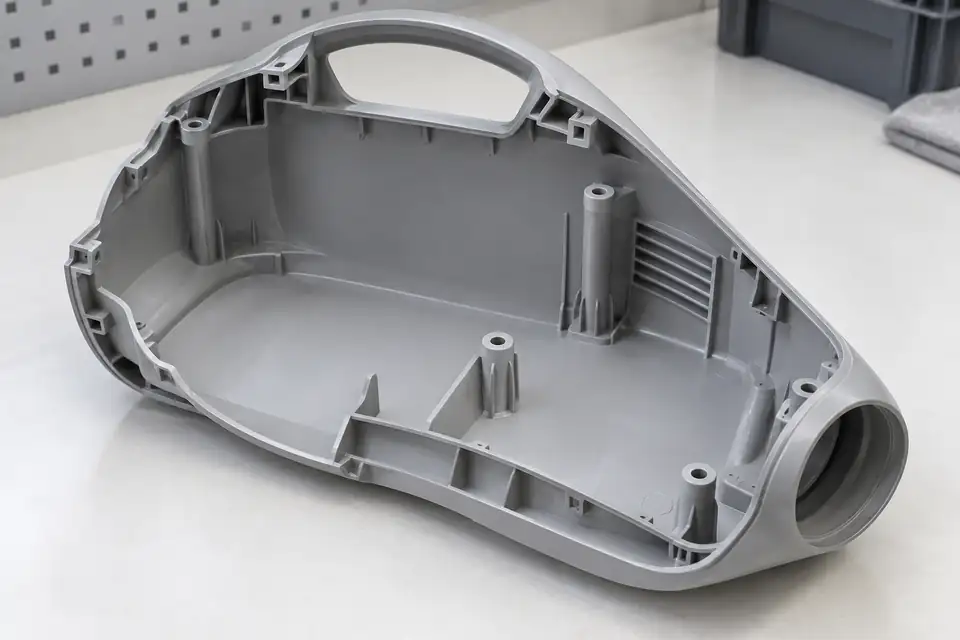
Trụ bắt vít và gân ở mặt trong vỏ máy hút bụi làm thay đổi mặt cắt cục bộ của vỏ. Khi mặt ngoài tương ứng xuất hiện chỗ lõm, cần xem đồng thời chân trụ, đáy lỗ và chỗ giao với gân. Đầu trụ có lỗ không đủ để kết luận là vết lõm co ngót, còn ảnh chụp không chứng minh nguyên nhân. Hãy đối chiếu mặt trong và mặt ngoài trên cùng một mặt cắt rồi ghi rõ câu hỏi về vật liệu, quy trình, lắp ráp và xác nhận. Bài viết nói về vỏ nhựa nhiệt dẻo ép phun nói chung, không mặc định ABS, PC hay PC/ABS và không đưa ra tỷ lệ hoặc thông số máy dùng chung.
1. Đối chiếu chỗ lõm bên ngoài với trụ bên trong
Trên mô hình 3D/2D hiện hành, đánh dấu vùng ngoại quan cần kiểm soát, vị trí trụ, gân và mặt ngoài tương ứng trên cùng mặt cắt. Tài liệu thiết kế chung xem vùng dày cục bộ, chỗ nối trụ/gân và mặt đối diện là các vị trí nên rà soát nguy cơ sink mark. Ở đây “vết lõm co ngót” là hiện tượng bề mặt quan sát được, không phải co tỷ lệ của cả chi tiết và cũng không tự xác định nguyên nhân của mọi chỗ lõm.
Nếu có mẫu, ghi nhận chỗ lõm đã xuất hiện trước khi lắp ráp hay chưa. Việc này giúp phân biệt thời điểm quan sát, nhưng biến dạng do siết vít hoặc tải lắp ráp không tự động là co ngót khi ép phun. Hãy ghi đúng loại nhựa, chất độn hoặc biến tính, màu và yêu cầu bề mặt theo dữ liệu dự án. Có thể xem checklist DFM trước khi làm khuôn cho đầu vào chung và khuôn vỏ máy hút bụi cho phạm vi sản phẩm.
2. Kiểm tra chân trụ và đáy lỗ, không chỉ nhìn đầu trụ
Đưa ít nhất ba mặt cắt vào biên bản: chỗ nối trụ với vỏ, đường từ đáy lỗ đến mặt ngoại quan, và chỗ trụ giao với gân hoặc thành lân cận. Có lỗ ở đầu trụ không có nghĩa chân trụ đã hết vùng dày. Độ sâu lỗ, hình dạng đáy và độ cong vỏ phải lấy từ mô hình hiện tại, không lấy một kích thước trên mạng thay thế.
“Làm rỗng phần vật liệu” ở đây là hướng thiết kế hình học để giảm phần vật liệu tích tụ, không phải chỉ dẫn khoan xuyên qua mặt ngoại quan. Hãy kiểm tra đồng thời tính liên tục bề mặt, mặt lắp vít, chức năng định vị hoặc lắp ghép, độ thoát khuôn và khả năng thực hiện khuôn. Nếu thiếu mặt cắt hoặc thông tin vật liệu, ghi là cần xác nhận thay vì coi lỗ sâu hơn hay trụ mỏng hơn là lời giải chung.
3. Nếu dùng gân để đỡ, hãy kiểm tra lại chỗ giao
Khi trụ phải nối với thành hoặc duy trì chức năng đỡ khi lắp ráp, hãy so sánh nối bằng gân, giảm vật liệu cục bộ và chuyển tiếp đặc ban đầu như các phương án hình học. Gân có thể tránh mối nối quá dày, nhưng phải xem lại mặt cắt tổng hợp ở chân gân, chân trụ, bo góc và thành bên. Chỉ nhìn chiều dày danh nghĩa của một gân là chưa đủ; nhiều gân hơn, mỏng hơn hoặc bo lớn hơn không tự động là tốt nhất.
Đặt hình học cũ và phương án cạnh nhau, ghi rõ ảnh hưởng đến mặt lắp vít, khe hở, định vị và thoát khuôn. Bo góc phải cân bằng tập trung ứng suất với tích tụ vật liệu cục bộ. Để xem phạm vi thực hiện, tham khảo dịch vụ thiết kế và chế tạo khuôn.
| Hạng mục | Mặt cắt hiện có | Thay đổi cần so sánh | Chức năng phải giữ | Rủi ro cần xác nhận |
|---|---|---|---|---|
| Chân trụ/đáy lỗ | Dự án cung cấp | Chờ so sánh | Mặt lắp vít và ranh giới ngoại quan | Vùng dày cục bộ, biến dạng lắp ráp |
| Chân gân/giao thành | Dự án cung cấp | Chờ so sánh | Đỡ, định vị, thoát khuôn | Tích tụ vật liệu, xung đột lắp ghép |
4. Tách câu hỏi về hình học, vật liệu và quy trình
Ngoại quan liên quan đến co ngót chịu ảnh hưởng đồng thời của hình học, vật liệu, khuôn và quy trình. Khi chưa có hồ sơ quy trình hiện tại, không nói tăng áp giữ sẽ chắc chắn giải quyết, cũng không nói điều chỉnh quy trình hoàn toàn vô ích. Bài viết không đưa ra nhiệt độ, áp suất, thời gian, tỷ lệ co ngót hay công thức cố định; kỹ sư dự án phải xác định điều kiện từ nhựa, máy, khuôn và kế hoạch xác nhận.
Ghi riêng các mặt ngoại quan không được thay đổi, vật liệu chỉ định, màu và vân bề mặt. Vân có thể thay đổi mức độ nhìn thấy nhưng không chứng minh kết cấu cục bộ đúng. Đổi màu hoặc làm vân sâu hơn không phải lý do để tự nới tiêu chí. Tham khảo dịch vụ ép phun và thử khuôn khi lập kế hoạch mẫu và quy trình.
5. Chuyển kết quả rà soát thành kiểm tra ngoại quan và lắp ráp
Với mỗi trụ, ghi vùng cần kiểm soát, mặt cắt hiện có, thay đổi đề xuất, chức năng nối/lắp phải giữ, điều kiện quan sát ngoại quan và hạng mục xác nhận lắp ráp. Đánh giá ngoại quan phải dùng màu, trạng thái bề mặt, điều kiện quan sát và cơ sở chấp nhận do dự án quy định. Cách kiểm tra liên kết, độ bền hoặc vít phải do bên chịu trách nhiệm sản phẩm xác nhận. Bề mặt đẹp hơn không chứng minh chức năng trụ, ổn định sản xuất hay chất lượng toàn chi tiết.
Nếu dự án chưa có yêu cầu, để trạng thái cần xác nhận; không tự đặt số mẫu, mô-men, tuổi thọ, chiều sâu hay giới hạn đạt. Gửi bản vẽ vỏ, mặt cắt trụ, vật liệu và yêu cầu ngoại quan/lắp ráp qua gửi bản vẽ vỏ và câu hỏi về trụ vít; khuôn thiết bị gia dụng là nội dung liên quan. Bài viết không cam kết không có vết lõm, thời gian giao cố định, thiết bị cụ thể hay chứng nhận.
Câu hỏi thường gặp
Vì sao mặt ngoài vẫn có thể lõm khi đầu trụ đã có lỗ?
Lỗ ở đầu không chứng minh chân trụ đã hết vùng dày. Cần kiểm tra đường từ đáy lỗ đến mặt ngoài, chỗ nối trụ với vỏ và điều kiện vật liệu, khuôn, quy trình; nguyên nhân thực tế cần bằng chứng dự án.
Trụ vít hoặc gân càng mỏng có luôn tốt hơn không?
Không. Giảm vật liệu phải giữ chức năng nối, định vị hoặc đỡ, đồng thời đáp ứng thoát khuôn, lắp ghép và chế tạo. Không nên bỏ kết cấu cần thiết chỉ vì ngoại quan.
Có thể lấy tỷ lệ chiều dày trên mạng làm tiêu chí nghiệm thu không?
Không. Khuyến nghị chung không thay thế vật liệu, hình học, chức năng và điều kiện xác nhận của dự án. Bài viết không đưa ra tỷ lệ hay giới hạn chung.
Tăng áp giữ có xóa được vết lõm quanh trụ không?
Không thể bảo đảm. Hình học, vật liệu, khuôn và quy trình tương tác; một thao tác máy đơn lẻ không phải giải pháp chung khi thiếu dữ liệu dự án.
Nếu đổi màu hoặc làm vân để khó thấy hơn thì đã giải quyết chưa?
Chưa thể tự động kết luận. Khả năng nhìn thấy, kết cấu cục bộ và chức năng lắp ráp là các đánh giá riêng, phải đối chiếu yêu cầu đã thống nhất.