箱盖难合或周边间隙不均时,不能只把问题归因于箱体口沿。应先把箱体和盖体的实际接触、定位或扣合区域放在同一版本下,分开记录边缘形状变化、配合尺寸和观察状态,再核对材料、壁厚与分析依据。本文讨论热塑性注塑收纳箱体与独立箱盖,不默认PP、PE、ABS或任何具体牌号;最佳拟合平面的位移也不等于图纸平面度或装配间隙。
1. 先说明盖子在哪里配合,不把所有间隙都叫翘曲
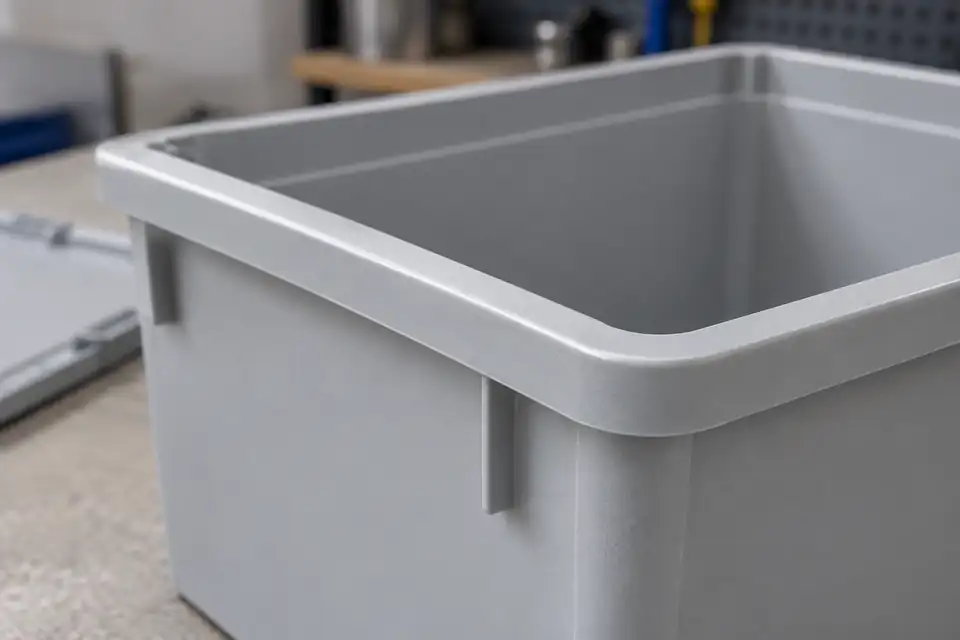
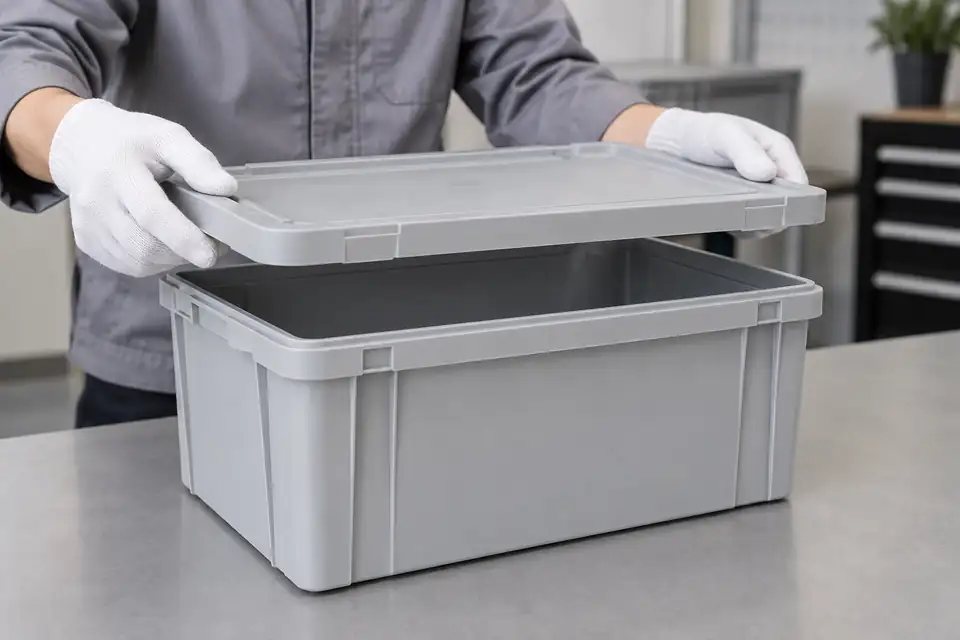
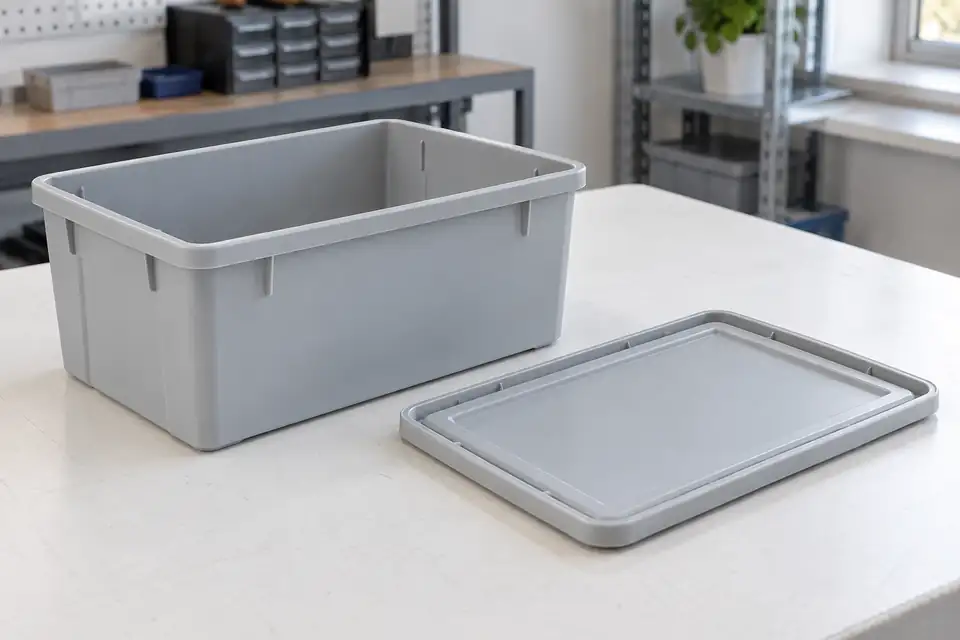
在当前3D/2D图纸上标出箱体口沿与箱盖相对应的接触、定位或扣合区域。没有卡扣或密封结构时,不要自行添加。记录“哪个区域难合或有间隙、是在未装配还是装配后观察、项目原本允许什么形状与间隙”。可见缝隙不一定就是缺陷,箱盖合不上也不等于箱体已经翘曲。
将箱体与盖体放在同一版本下对照,避免把盖体自身的形状变化、配合尺寸或设计意图遗漏。通用输入可回看开模前DFM评审清单,具体产品范围可参考收纳箱模具。本节输出应是配合区域图和现象描述,而不是根因结论。
2. 顺着口沿查看侧壁、转角和盖边的几何变化
关于壁厚变化、冷却与翘曲风险,可参阅Protolabs注塑设计指南;涉及装配尺寸与拔模影响时,可对照Protolabs注塑公差说明。
把“侧壁到口沿、口沿转角、箱盖边缘”作为相邻截面一起查看;若存在筋、扣位或其他局部结构,再核对它们与受控区域的关系。不均匀壁厚、冷却差异和收缩是翘曲评审中需要考虑的方向,但不能据此预测哪一边必然变形。
改厚口沿、改变侧壁斜度或修订盖边,都可能牵动原来的配合位置。应先由图纸明确测量位置,再谈尺寸是否一致;不同高度或不同基准下的尺寸不能直接并排判定。拔模也会改变几何,制造约束可结合模具设计与制造服务核对。
| 评审区域 | 箱体/盖体版本 | 现象或设计意图 | 需确认的截面 | 待验证事项 |
|---|---|---|---|---|
| 口沿与盖边 | 待项目提供 | 接触、定位或间隙 | 口沿转角与盖边 | 形状与配合 |
| 侧壁与局部结构 | 待项目提供 | 支撑或扣合(如有) | 侧壁到口沿 | 变形与制造约束 |
3. 将材料与成型条件列为输入,不凭一个现象选择调机动作
关于条件性工艺评估与变更后重算,可参阅Autodesk差异收缩翘曲说明;材料选择仍需回到项目功能条件。
确认项目指定的树脂牌号、填料或改性、颜色,以及当前几何与工艺版本。没有资料时写“待提供”,不要从产品外观看出材料,也不要默认收纳箱使用PP。材料、几何和成型条件应作为同一组分析输入。
如果工程方提出改变保压、壁厚、冷却相关条件或材料,应记录改变了什么、什么约束不能改、如何验证影响。某项条件变化后需要重新分析,不能把提高保压、延长冷却或换材料写成必然纠正口沿翘曲的操作。样件与工艺验证可参考试模与注塑服务,但本文不提供温度、压力、时间或材料配方。
4. 看翘曲分析时,先问参考方式和配合区域
关于位移结果、参考平面和装配解读,可参阅Autodesk变形结果说明。
只有项目真正提供分析结果时,才讨论颜色、位移或变形方向;没有结果就明确“待分析”。阅读翘曲结果前,应先确认结果类型、参考方式、显示倍率、模型版本和输入条件。某些软件结果的位移相对最佳拟合平面,图形显示也可能被放大。
因此,软件中的最大位移、某一方向位移或红区,不能直接改名为图纸平面度、箱盖间隙或检验不合格。应把关心的口沿区域和盖体对应面标到结果上,确认读数能回答哪个配合问题;两个不同输入的结果也不能简单相减当作实际装配间隙。仿真用于比较和提出问题,不能替代样件配合验证,也不代表力志已实施该软件。
5. 将结论落到箱体与箱盖的配套验证事项
对每个关键区域记录:配合区域、箱体/盖体图纸版本、设计意图、观察或预测依据、检查条件和待验证事项。图纸规定平面度时,按指定表面和检验方法核对;没有规定时,不补一个统一公差。闭合、扣合、定位等功能也应按照项目真实结构与要求验证。
箱盖合上一次不代表密封、防水、耐久、堆叠载荷或量产能力通过。不要用手压平后的观察替代未装配状态,也不要自行放宽实际功能要求。后续确认时,可先查看开模前DFM评审清单,并通过提交箱体与箱盖图纸沟通当前版本、材料和配合问题;日用塑料件模具作为相关阅读。本文不承诺零翘曲、固定交期或量产合格。
常见问题
箱盖合不上,一定是箱体口沿翘曲吗?
不能直接判断。先核对箱体和箱盖的形状、对应尺寸、配合区域及观察状态;现象本身不是根因证据。
把口沿加厚或加几条筋,就能解决吗?
不保证。需要比较局部截面、成型影响与配合功能,不能将单一几何改动写成所有收纳箱的答案。
软件显示最大变形很小,可以直接认为盖子合适吗?
不可以。要核对参考方式、输入及实际配合位置;预测位移不是盖体间隙或图纸平面度的替代值。
收纳箱口沿平面度或盖体间隙应该统一设多少?
本文不提供统一数字。应按具体结构、用途、配合方式和双方图纸/验证要求确定,不能照搬其他公司的加工能力。
箱盖手工压下后能闭合,是否就算通过?
不能据此自动判定。应区分原始形状与装配状态,并按项目约定的闭合、尺寸和功能条件验证;不把人为压平当作翘曲已消除。