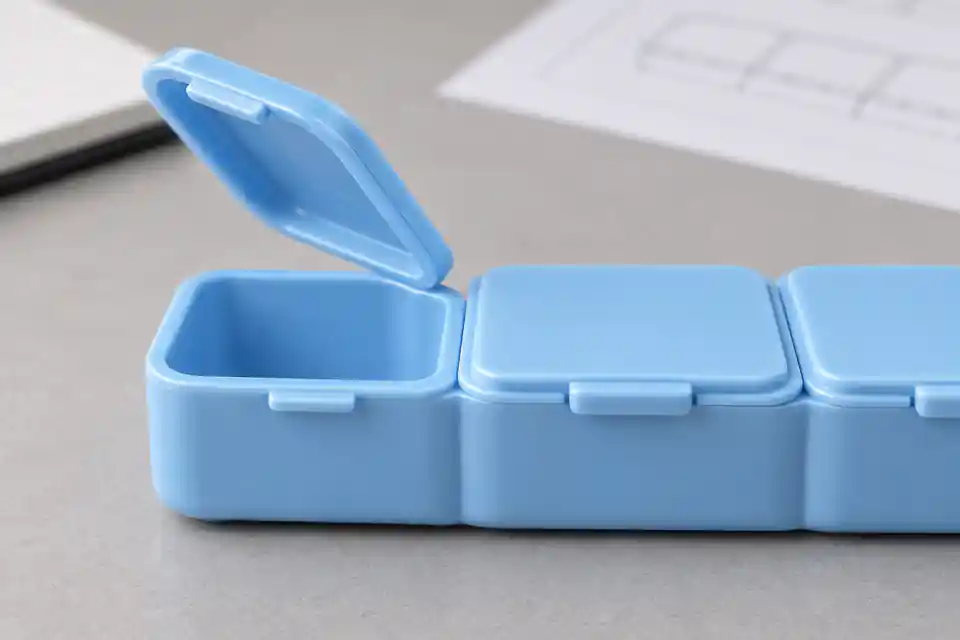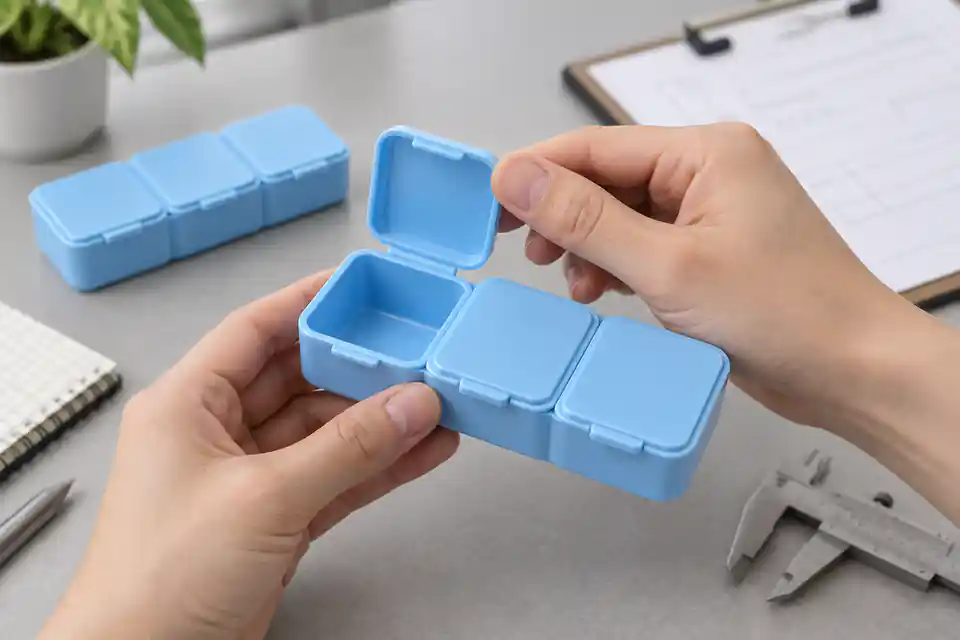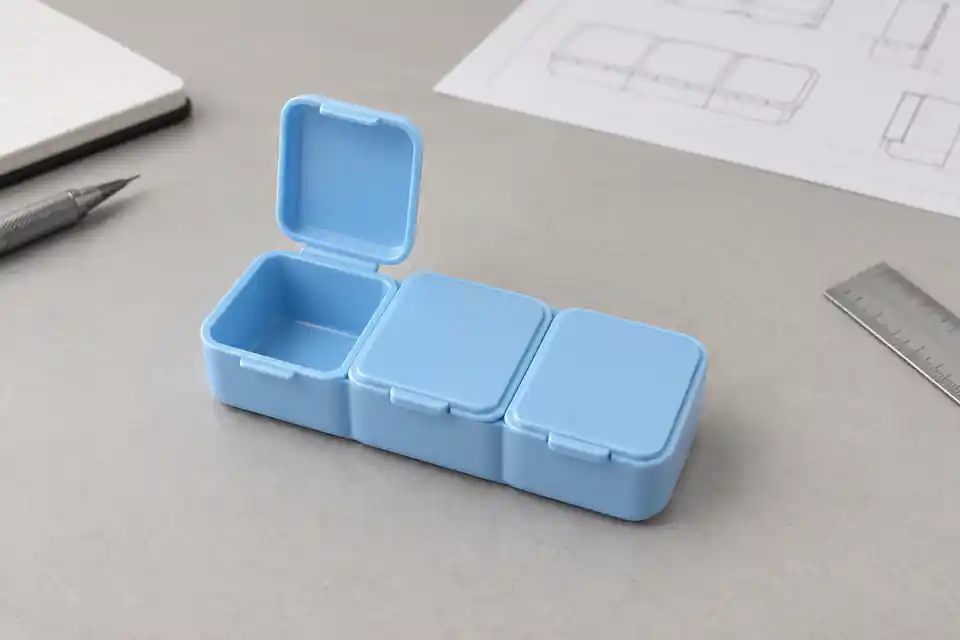
产品范围也可查看 药盒模具主产品页.
聚丙烯(PP)一体式翻盖药盒的活铰链开裂,不能只凭裂纹照片决定“换材料”或“把薄区做厚”。先要确认裂的是连接盒体与盖体的薄区、扣合卡扣,还是盖体与盒口的配合位置。活铰链是注塑件中允许折叠的薄区,可以让盒体和盖体作为一个塑件成型;卡扣则承担扣合约束,两者的失效观察不能混在一起。可先参考医疗模具目录确认产品范围,再按下面的材料—几何—充填—验证链条整理开模或改模输入。关于活铰链的结构定义和样件验证,可阅读Protolabs活铰链设计说明。
1. 先定位:裂的是活铰链,还是扣合卡扣?
在开盖和闭盖状态的图纸上分别标出薄区、盒体、盖体、卡扣舌和盖口配合面。照片只能说明裂纹位于某个区域,不能直接证明根因;需要把裂纹位置、开裂时的动作、样件版本和是否伴随扣合异常分开记录。Protolabs用维生素盒或薄荷糖盒说明:一侧结构用于扣合,另一侧的活铰链负责连接盒盖。这个区分只能帮助工程评审,不能推导药盒的医疗、食品接触、密封或儿童防开启合规。
如果裂纹实际出现在卡扣根部,评审重点可能是扣合干涉或局部应力;如果出现在连续薄区,则需要继续检查材料、弯折半径和成型状态。没有开/闭状态模型和失效部位近照时,结论应写成“待确认”,不要在报价或改模单中直接写成某个单一根因。
2. 材料评审:把PP名称落到实际牌号与变更条件
PP是本篇主动限定的方案,不等于任意PP牌号都适合这个药盒。Protolabs将PP和PE列为活铰链的常见候选材料,并同时说明示例尺寸需要随用途和设计调整;因此,采购应要求提供准确树脂牌号、配色、填料或再生料状态,以及预期使用环境和开合工况。相关材料与设计背景见Protolabs活铰链基础。
RTP的Living Hinge Design指导也以PP和PE为适用材料,并提出成型后及时进行初始弯折,其解释与薄区取向有关。这是RTP的设计指导,不是所有牌号、设备和项目的统一操作规程。材料、配色、填料、再生料比例或供应商发生变化时,应把变化记录到样件验证中;本文不补充温度、时间、次数或寿命数字。
3. 几何评审:薄区、过渡与实际闭合弯曲半径
不要用“越薄越耐折”代替几何评审。材料、薄区厚度和弯曲半径会共同影响活铰链表现,过小的弯曲半径或强行压合可能损伤铰链;这些关系可参考Protolabs折平活铰链设计文章。项目图纸应同时标出薄区两侧的厚区、过渡形状、开盖/闭盖姿态和实际弯曲空间,而不是只标一个局部厚度。
闭合时,卡扣需要提供扣合约束,但卡扣受力不应被扩写成整套卡扣教程。应检查盖体是否在自然路径内闭合,是否需要强行压合,以及薄区是否在闭合末端被过度折返。供应商示例尺寸只能作为讨论起点,不能直接变成验收标准;若产品几何、材料或开合工况改变,应重新评审。
4. 充填评审:确认塑料如何穿过铰链薄区
活铰链的窄区可能限制充填;如果两股熔体在铰链位置汇合,该区域可能被削弱。Protolabs复杂注塑特征说明还提醒,一体盒从厚区经过薄铰链再到厚区时,应关注充填与飞边等可制造性风险。这里的重点是本药盒铰链的局部复核,不是为所有药盒指定统一浇口方案,也不是保证没有熔接线。
采购或项目工程应要求图纸版本、浇注/排气假设和必要的成型分析随项目版本保存,由模具工程确认塑料如何到达薄区、熔体如何汇合,以及盖体外观区是否受影响。没有分析或试模证据时,只能列为待验证风险,不能把某种浇口位置写成必然正确。
5. 首件验证:把初始弯折和后续开合检查分开记录
RTP指导提出成型后及时进行初始弯折;项目团队应先确认该指导是否适用于当前牌号、成型状态和处理流程,再决定如何执行。初始弯折是成型后工序的一部分,不等同于实际用途下的开合寿命试验。Protolabs设计说明建议取得样件后进一步测试活铰链设计,再扩大生产,但没有给出本药盒的统一样本量、开合次数、速度或合格阈值。
首件记录至少应包含材料和版本、成型后放置与初始处理、弯折方向和范围、观察条件、裂纹位置、盖合状态及异常照片。初始处理记录与后续开合验证分栏保存,避免把一次手动弯折写成耐久结论。任何通过标准由项目方按实际用途定义。
6. 开模或改模前,采购应要求哪些输入闭环?
采购不必先猜一个通用厚度,而应把以下信息交给产品、模具和质量责任人共同确认:
| 待确认事项 | 需要的输入 | 责任人 | 验收依据 |
|---|---|---|---|
| 结构身份 | 开盖/闭盖模型、薄区和卡扣位置 | 产品工程 | 失效区域定义 |
| 材料版本 | PP牌号、配色、填料/再生料和变更记录 | 采购/材料工程 | 材料版本可追溯 |
| 弯折工况 | 开合方向、闭合路径和使用环境 | 产品工程 | 项目用途要求 |
| 成型风险 | 薄区充填、熔体汇合、飞边和排气复核 | 模具/成型工程 | 图纸或分析版本 |
| 首件验证 | 初始弯折、观察记录和后续开合方案 | 质量/项目工程 | 项目验收条件 |
这张表是编辑建议,不是行业强制标准。力志的模具评审服务和注塑服务可作为项目沟通入口;通用图纸输入可参考DFM采购评审清单。若要评审具体开模或改模风险,请通过提交项目图纸与铰链要求提供开/闭状态模型、铰链局部图、准确材料与配色规格、使用工况、裂纹照片和既定验收要求。本文不承诺固定寿命、认证、报价时效或量产结果。
常见问题
PP药盒铰链开裂一定是材料不对吗?
不一定。材料、薄区与弯曲半径、闭合路径和局部充填都可能影响表现;没有图纸、材料版本和样件验证,不能把症状归为单一根因。
活铰链是不是越薄越耐折?
不能这样判断。薄区需要与材料、弯曲半径、两侧厚区和实际闭合空间一起评审,不能提供一个脱离项目的最优厚度。
初始弯折能直接证明药盒耐久寿命吗?
不能。RTP的初始弯折指导和实际用途下的反复开合验证是两类记录,来源也没有给出本药盒的寿命次数或通过阈值。
盖子扣得上,是否就代表铰链合格?
不代表。卡扣闭合、盖体配合和活铰链弯折是不同观察对象,具体合格条件应由项目方定义并记录。
开模前需要提供哪些资料?
建议提供开/闭状态模型、铰链局部图、PP牌号及配色/填料信息、开合工况、成型风险输入、缺陷照片和验收要求。缺少这些资料时,路线建议只能保持条件化。